












Die direkte Antwort: Eine Verformung der Kunststoffflasche tritt auf, wenn der Druck außerhalb einer verschlossenen Shampoo- oder Lotionsflasche größer wird als der Druck im Inneren und die Seitenwand der Flasche nicht steif genug ist, um diesem Druckunterschied standzuhalten. Der Druckverlust kann entstehen, wenn eine warm befüllte Verpackung abkühlt, das Gas im Kopfraum verbraucht oder absorbiert wird, Wasser oder flüchtige Inhaltsstoffe durch die Verpackung dringen oder die Verpackung einer anderen Temperatur oder einem anderen Luftdruck ausgesetzt wird. Druck durch Förderbänder und eine ungleichmäßige Wandverteilung können die Delle verursachen oder lokalisieren, sind jedoch nicht die einzigen Ursachen.
Die richtige Lösung hängt ab von wenn mit der Verkleidung begonnen wird. Bei einer Flasche, die sich bereits wenige Minuten nach dem Verschließen einbeult, ist die Untersuchungs Vorgehensweise eine andere als bei einer Flasche, bei der die Veränderung erst nach sechs Wochen oder erst nach einem Lufttransport auftritt. Bewahren Sie die betroffenen Proben auf, halten Sie den zeitlichen Verlauf fest, vergleichen Sie die Abfüllmasse und die Abmessungen mit den aufbewahrten Kontrollproben und prüfen Sie die tatsächlich verwendete Produktionsflasche, den Verschluss und die Rezeptur, bevor Sie das Flaschengewicht, die Abfülltemperatur, den Kopfraum oder die Belüftung ändern.
Dieser Leitfaden richtet sich an Kosmetikmarken, Verpackungsingenieure, Qualitätsteams, Abfüller und Flaschenlieferanten. Die Begriffe “Paneling” und “Panelling” bezeichnen denselben Einfall der Innenwand. Es gibt keine allgemein gültigen Grenzwerte für sichere Abfülltemperatur, Flaschengewicht, Wandstärke oder Vakuum für alle PET-, HDPE-, PP- oder PCR-Flaschen.
Was versteht man unter einer Verkleidung aus Plastikflaschen?
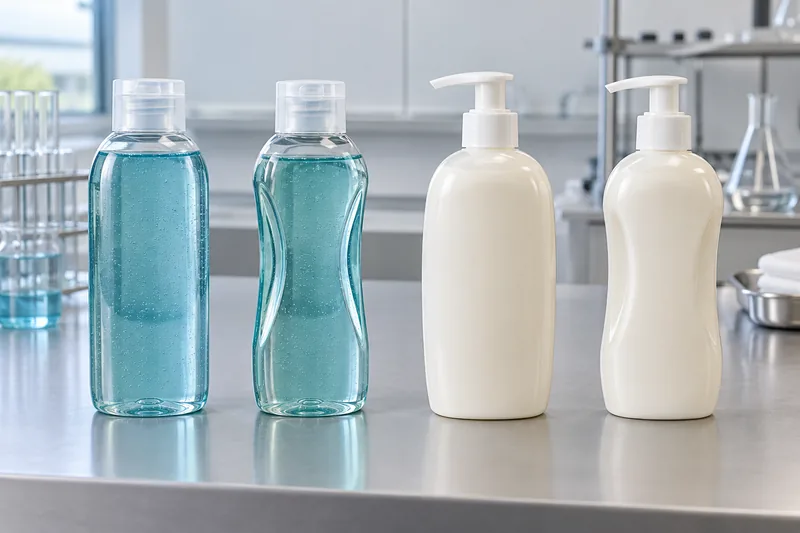
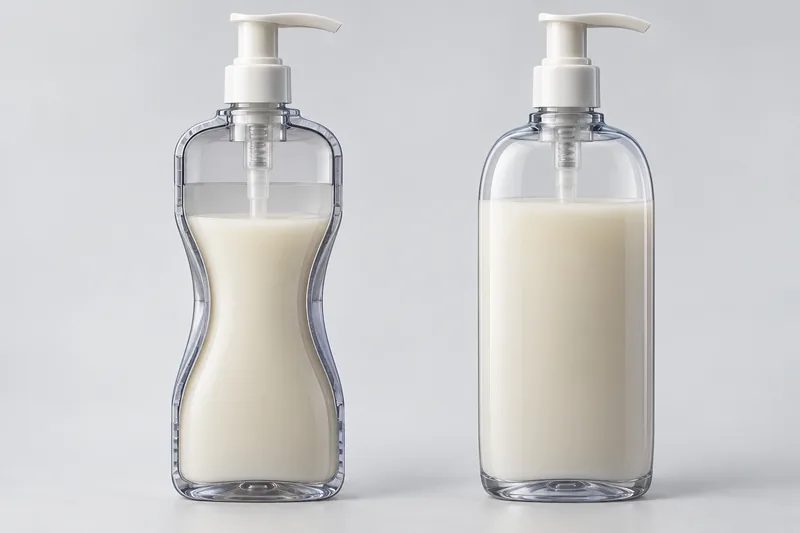
Unter „Paneling“ versteht man die dauerhafte oder vorübergehende Einwölbung einer oder mehrerer Flaschenwände. Am deutlichsten ist dies an breiten, relativ flachen Flächen zu erkennen, kann aber auch in Form einer Sanduhrtaille, einer einzelnen konkaven Stelle oder mehrerer Dellen an einer runden Flasche auftreten. Die entscheidende Bedingung ist einfach: Der äußere Druck übersteigt den inneren Druck so stark, dass die vorhandene Struktur nachgibt.
Die Druckdifferenz ist die Fahrer; Die Wandsteifigkeit und die Geometrie bestimmen, wie die Verpackung reagiert. Bei einer leichten Flasche tritt das Problem möglicherweise zuerst auf, doch das bloße Hinzufügen von Kunststoff kann einen anhaltenden Gasverlust, einen thermischen oder einen Permeationsmechanismus eher verschleiern als beseitigen. Umgekehrt kann eine gut konstruierte leichte Flasche eine schwerere Flasche mit einem großen, nicht abgestützten Etikettenfeld oder einer ungleichmäßigen Wandverteilung in ihrer Leistung übertreffen.
Eine Wölbung ist nicht jede Art von Flaschenverformung
| Beobachtung | Was dies bedeuten könnte | Warum diese Unterscheidung wichtig ist |
|---|---|---|
| Die Seitenwand wölbt sich nach dem Verschließen nach innen | Verkleidung aufgrund von Unterdruck im Inneren oder ausgeübter Druckbelastung | Untersuchen Sie den Druckverlauf, den Gasverlust und die strukturelle Festigkeit. |
| Die Flasche wölbt sich nach außen oder der Boden wackelt | Überdruck im Inneren, Gasbildung, thermische Ausdehnung oder unzureichende Hitzebeständigkeit | Dies ist die entgegengesetzte Druckrichtung und erfordert eine andere Sicherheitsbewertung. |
| Die Delle war bereits vor der Füllung vorhanden | Schäden durch Formung, Kühlung, Auswurf, Verpackung oder Transport | Durch eine Kontrolle der zurückbehaltenen leeren Flaschen lassen sich die Auswirkungen der Flaschenproduktion von denen der befüllten Verpackungen trennen. |
| Es treten weiße Linien, Haarrisse oder Risse auf | Spannungskonzentration oder Spannungsrissbildung durch Umwelteinflüsse | Struktureller Versagen und chemisch bedingte Spannungsrisse können gleichzeitig auftreten, sind jedoch nicht gleichbedeutend. |
| Ein flexibler Schlauch bleibt nach dem Ausbringen flach | Mangelhafte Luftrückführung, verstopfte Öffnung oder Problem bei der Rückgewinnung aus dem Schlauch | Das Verhalten von Röhren sollte nicht anhand einer starren „Flaschen“-Regel beurteilt werden. |
Überprüfen Sie zunächst die ungefüllten, zurückbehaltenen Flaschen aus derselben Charge. Wenn das Merkmal bereits bei der leeren Kontrollflasche auftritt, beginnen Sie mit dem Blasformen, dem Abkühlen und dem Abfüllen. Tritt es erst nach dem Befüllen und Verschließen der Serienverpackung auf, betrachten Sie die Flasche, die Rezeptur, den Verschluss, den Abfüllprozess und die Umgebung als ein System.
Das schnellste Diagnosemittel: Wann ist die Flasche eingedrückt?
Die Zeit, die zwischen dem Befüllen und dem Auftreten sichtbarer Verformungen verstrichen ist, ist oft aussagekräftiger als die Bezeichnung des Harzes. Erstellen Sie einen Zeitablauf anhand von Videoaufnahmen, Produktionsprotokollen, Lagerkontrollen, Versanddaten und aufbewahrten Proben. Die Aussage “Es kam verbeult an” reicht nicht aus; ermitteln Sie den frühesten Zeitpunkt, zu dem ein bekanntermaßen einwandfreies Produkt eine Abweichung aufwies.
| Wenn sich erstmals eine Verkleidung bildet | Zu untersuchende Schwerpunkte | Nützliche Beweise |
|---|---|---|
| Vor dem Befüllen | Wandverteilung, Formkühlung, Auswurf, Verpackung und Stapeln von leeren Flaschen | Formnestkarte, Flaschenmasse, Gewichte der einzelnen Abschnitte, Abmessungen und Leerproben |
| Während der Handhabung oder beim Verschließen | Führungsschienen, Sternräder, Greifer, Druck am Verschlusskopf und nicht abgestützte Flachplatten | Zeitlupenvideo, Kontaktmarken, Verformungsausrichtung und Korrelation zwischen Linienposition und Verformungsausrichtung |
| Minuten bis Stunden nach dem Befüllen und Verschließen | Kühlung des Produkts und des Kopfraums, Zeitpunkt des Verschließens, Schwankungen der Abfülltemperatur und Wärmeverformung der Flaschen | Tatsächliche Produkttemperatur beim Abfüllen/Verschließen, Abkühlkurve und Zeit bis zum Aufsetzen des Verschlusses |
| Tage oder Wochen, mit messbarem Gewichtsverlust | Auslaufen, Eindringen von Wasser/Lösungsmitteln, Verlust flüchtiger Bestandteile, Durchdringung des Verschlusses oder Aufnahme der Rezeptur durch den Kunststoff | Massenentwicklung pro Einheit, Dichtheitsprüfung, Referenzbehälter und kontrollierte Lagerung |
| Tage oder Wochen, kaum messbarer Gewichtsverlust | Sauerstoffverbrauch, Gaslösung/-aufnahme, langsame thermische Effekte, strukturelles Kriechen oder ein Gasleck, das für die Massenmethode zu gering ist | Untersuchung des Kopfraums/Sauerstoffgehalts, chemische Kontrollen, Maßtrends und Dichtheit der Verschlüsse |
| Erst nach dem Transport oder einem Klimawandel | Höhen-/Luftdruckverläufe, Temperaturwechsel, Stapelung, Vibration oder Bewegungen des Verschlusses | Streckenprofil, Datenlogger, Auslieferungszustand und Vertriebssimulation |
Warum es bei Shampoo- und Lotionsflaschen zu Problemen kommt: sechs Gruppen von Grundursachen
1. Das warme Produkt wird versiegelt und kühlt anschließend ab
Wird eine Flasche verschlossen, während ihr Inhalt und der Kopfraum wärmer sind als die späteren Lagerbedingungen, kann die Abkühlung den Innendruck senken. Außerdem kann die Flaschenwand im warmen Zustand weicher sein, sodass sie sich verformen kann, bevor sich das System vollständig stabilisiert hat. Das genaue Ergebnis hängt von der Produkttemperatur, dem Kopfraum, der thermischen Kontraktion der Flüssigkeit, der Volumenänderung der Flasche, dem Zeitpunkt des Verschließens, dem Verschlussverhalten und der Steifigkeit der Flasche ab.
Allein für den Gasanteil liefert das Idealgasgesetz einen nützlichen Anhaltspunkt: Bei konstanter Gasmenge und konstantem Volumen ändert sich der Absolutdruck annähernd proportional zur absoluten Temperatur, P₂ ≈ P₁ × T₂/T₁. Eine tatsächlich gefüllte Flasche ist kein Gasbehälter mit festem Volumen: Das Volumen der Flüssigkeit und der Flasche ändert sich, Gas kann sich lösen oder durchdringen, und der Verschluss kann undicht sein. Verwenden Sie die Gleichung, um die Richtung zu verstehen, nicht um einen Druck zu berechnen, bei dem die Prüfung bestanden oder nicht bestanden wird.
2. Die Formel verbraucht oder absorbiert das Gas im Kopfraum
Durch Oxidation oder andere Reaktionen in der Formulierung kann Sauerstoff im Kopfraum verbraucht werden. Außerdem kann sich Gas im Produkt lösen oder von diesem absorbiert werden. Wenn kein Ersatzgas in gleichem Maße durch die Verpackung eindringt, sinkt der Innendruck. Antioxidantien, pflanzliche Wirkstoffe, Öle, Duftstoffe, Farbstoffe und andere Inhaltsstoffe können den Sauerstoffbedarf verändern, doch lässt sich das Risiko nicht zuverlässig allein aus der Bezeichnung eines Inhaltsstoffs ableiten. Vergleichen Sie die endgültige Rezeptur mit einer geeigneten Referenz und messen Sie, sofern gerechtfertigt, die Zusammensetzung des Kopfraums.
Ein formulierungsabhängiger Mechanismus kann langsam und chargenabhängig sein. Änderungen an der Duftzusammensetzung, dem Antioxidationssystem, der Herkunft der Rohstoffe, der Belüftung während des Mischvorgangs oder der Abfülltemperatur können das Verhalten beeinflussen, selbst wenn die Flasche unverändert bleibt.
3. Wasser, Lösungsmittel oder ein anderer Bestandteil tritt durch die Verpackung aus
Eine versiegelte Kunststoffverpackung stellt nicht automatisch eine absolute Barriere dar. Moleküle können durch die Flaschenwand, den Verschluss, die Auskleidung, die Pumpe, das Tauchrohr oder Grenzflächen dringen. Bestandteile der Säuglingsnahrung können sich zudem in ein Polymer einlagern. Der Verlust von Flüssigkeit oder Dampf kann den Innendruck senken und die Produktmasse verringern. Die Geschwindigkeit hängt vom gesamten Materialsystem, der Oberfläche, der Wandverteilung, dem Konzentrationsgradienten, der Versiegelung, der Temperatur und der Luftfeuchtigkeit ab.
Die Norm ASTM D2684/D2684M befasst sich mit der Permeabilität thermoplastischer Behälter gegenüber den darin verpackten Produkten unter festgelegten Bedingungen und drückt die Ergebnisse für viele Behälterkonstruktionen als Gewichtsverlust- oder -zunahmerate aus. Dieses Prinzip ist für Kosmetika nützlich, doch die Norm lässt sich nicht dazu verwenden, aus einem einzigen kurzen, beschleunigten Ergebnis eine allgemeingültige Vorhersage der Haltbarkeitsdauer abzuleiten. Es müssen die tatsächliche Formel und die vorgesehenen Bedingungen verwendet werden, und bei einer Extrapolation über die vorliegenden Erkenntnisse hinaus ist Vorsicht geboten.
4. Änderungen des Luftdrucks oder der Temperatur während des Transports
Eine Verpackung, die an einem Standort befüllt, versiegelt und druckausgeglichen wurde, kann in höheren oder tieferen Lagen einem anderen Luftdruck ausgesetzt sein. Luftfracht, Bergstrecken und die Höhe am Bestimmungsort können zu Druckunterschieden führen. Die Norm ASTM D6653/D6653M wurde speziell entwickelt, um die Auswirkungen von Druckunterschieden in großer Höhe auf Verpackungssysteme mittels Vakuumverfahren zu bewerten; ihr veröffentlichter Anwendungsbereich sieht eine Exposition in Transportflugzeugen bis zu einer Höhe von 5.791 m (19.000 ft) vor und beschreibt die Ergebnisse als qualitativ. Sie schreibt keinen Grenzwert für die Durchlassfähigkeit von Kosmetikflaschen vor.
Temperatur und Höhe können sich gegenseitig beeinflussen. Eine Verpackung kann im Frachtraum eines Flugzeugs abkühlen, in einem Container erwärmen oder den Temperaturschwankungen im Lager ausgesetzt sein. Bei Vertriebstests sollte die Reihenfolge der Transportwege berücksichtigt werden; es reicht nicht aus, jede Gefährdung isoliert zu prüfen und das kombinierte Ergebnis anzunehmen.
5. Die Abfüllanlage drückt die Flasche mechanisch zusammen
Führungsschienen, Sternräder, Förderschnecken, Greifer und Verschlussköpfe können auf eine nicht abgestützte Platte drücken. Wenn der Verschluss bei zusammengedrückter Wand abdichtet, kann die Flasche nach dem Entlasten verformt bleiben, da das abgedichtete System einer Rückstellung widersteht. Eine wiederholt auftretende Delle in derselben Höhe und Ausrichtung ist ein deutlicher Hinweis darauf. Diese Ursache wird in der Produktionssprache oft als „Paneling“ bezeichnet, auch wenn die auslösende Kraft mechanischer Natur ist.
Führen Sie gekennzeichnete Flaschen durch die einzelnen Stationen und prüfen Sie sie vor und nach jedem Kontakt. Bei anlagenbezogenen Risiken wie der Schienenposition, der Stabilität des Flaschenbodens und der Ausrichtung des Verschließkopfes gilt der dokumentierte Anlagentest Ihrer Abfüllanlage als maßgeblicher Nachweis. Eine von Hand befüllte Probe beweist nicht, dass die Flasche die Schienen, Übergabepunkte, Verschließvorrichtungen und Stauungen auf einer automatischen Anlage erfolgreich passieren wird.
6. Die Flaschenstruktur hält dem auftretenden Druckunterschied nicht stand
Große flache Flächen, scharfe Übergänge, lokal dünne Bereiche, eine asymmetrische Wandverteilung und unzureichende Abstützung im Bereich der Schultern oder des Bodens können als Erstes zum Knicken führen. Auch die Kunststoffsorte, die Orientierung, die Kristallinität, die Formgeschichte, die Flaschentemperatur und das Langzeitkriechen beeinflussen die Steifigkeit. Wiederholte Verformungen können die Festigkeit verringern; eine Flasche, die bereits Verformungen aufweist, sollte nicht automatisch als repräsentatives, unbenutztes Prüfstück betrachtet werden.
Dieser strukturelle Faktor wirkt oft verstärkend. Wenn durch eine Formel kontinuierlich Gas entweicht oder in einer mit warmer Flüssigkeit befüllten Verpackung ein starkes Vakuum entsteht, kann eine steifere Flasche zwar sichtbare Schäden verzögern, ohne jedoch das zugrunde liegende Druckungleichgewicht zu beheben.
Verursacht das Flaschenmaterial eine Verfärbung?
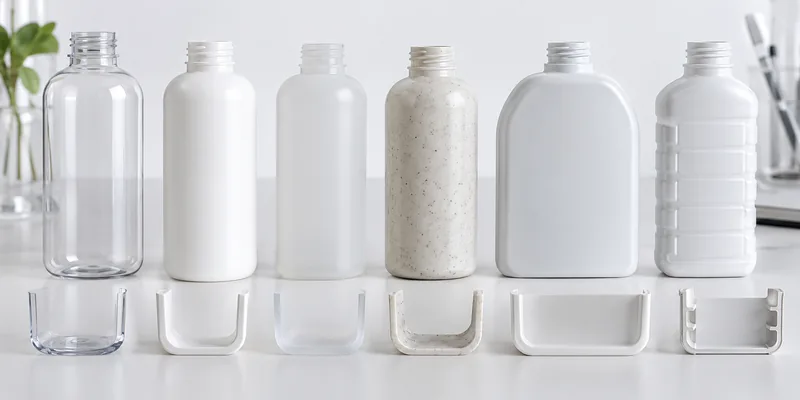
Das Material spielt zwar eine Rolle, doch die Kunststofffamilie allein entscheidet nicht über den Erfolg. Berücksichtigen Sie bei der Auswahl die Kunststoffsorte, das Herstellungsverfahren, die Wanddickenverteilung, die Form, das Flaschengewicht, die Temperatur sowie das Zusammenspiel zwischen Rezeptur und Verpackung. Die folgenden Tendenzen dienen als Auswahlkriterien, stellen jedoch keine Kompatibilitätszulassungen dar.
| Material/System | Typisches Verpackungsverhalten | Prüfung der Verkleidung |
|---|---|---|
| PET | Klar, glänzend und relativ steif; wird üblicherweise im Streckblasverfahren mit orientierten Wänden hergestellt. | Vorformling/Auslegung der Wandverteilung, Plattengeometrie, Fülltemperatur sowie Rezeptur/Barriereeigenschaften. |
| HDPE | Robust, meist undurchsichtig/durchscheinend und oft gut zu quetschen; wird üblicherweise im Extrusionsblasverfahren hergestellt. | Programmierung der Vorformlinge, Wandstärke an Ecken und Schultern, Plattenrückgewinnung, Permeation und Rezeptursorption. |
| LDPE oder ein System mit hohem PE-Anteil | Weich und leicht zu drücken. | Eine geringe Steifigkeit kann Druck- oder Luftrückführungseffekte deutlicher sichtbar machen; überprüfen Sie die Entlüftung und Rückstellung des Verschlusses im tatsächlichen Einsatz. |
| PP-Flasche | Gute chemische Beständigkeit in vielen Systemen; wird für bestimmte Flaschen, Airless-Verpackungen und viele Verschlüsse verwendet. | Güteklasse/Verfahren, Wandausführung, thermische Vorgeschichte, Rezeptur und das gesamte Dosiersystem. |
| PCR-haltiges PET/HDPE/PP | PCR dient zur Identifizierung von recycelten Ausgangsstoffen innerhalb einer Polymerfamilie; es handelt sich dabei nicht um ein eigenständiges Polymer. | Überwachen Sie die Qualität, die Herkunft, den prozentualen Anteil, Verunreinigungen/Geruch, die Farbe, mechanische Schwankungen und die Verarbeitung. Gehen Sie nicht davon aus, dass allein der PCR-Gehalt die Ursache für den Fehler war. |
Einen ausführlicheren Vergleich der Harze finden Sie in Boyus Leitfaden zu Kunststoffe für Shampooflaschen. Käufer können dann die Produktionsformate im Sortiment an Kunststoff-Kosmetikflaschen, Kategorie „Shampooflaschen“ und Kategorie „Lotionflaschen“. Die Auswahl der Kategorie ist ein erster Schritt; es sind weiterhin Tests mit seriengerechten gefüllten Verpackungen erforderlich.
Hilft eine dickere oder schwerere Flasche?
Dies mag zwar die Festigkeit erhöhen, ist jedoch keine garantierte Behebung der Grundursache. Vergleichen Sie die Verteilung der Mindestwanddicke in kritischen Bereichen und nicht nur die durchschnittliche Masse. Ein paar Gramm, die einer bereits dicken Basis hinzugefügt werden, stärken eine dünne Mittelplatte nicht. Fordern Sie eine Untersuchung des Querschnittsgewichts, eine Karte der kritischen Wandstärken, Hohlraumdaten sowie einen Vergleich zwischen kontrolliertem Vakuum und gefüllter Verpackung an. Vergewissern Sie sich außerdem, dass die zusätzliche Steifigkeit die Ziele hinsichtlich Auspressen, Dosieren und Recyclingfähigkeit sowie die Handhabung in der Produktionslinie oder die Kosten nicht beeinträchtigt.
Erhöht die PCR die Wahrscheinlichkeit, dass Flaschen in die Panel-Auswahl gelangen?
Nicht grundsätzlich. Ein qualifiziertes PCR-Material, das unter kontrollierten Bedingungen verarbeitet wird, kann akzeptable Ergebnisse liefern. Das Risiko steigt, wenn Eigenschaften des Ausgangsmaterials, Verunreinigungen, Zersetzung, Mischungsverhältnisse oder die Prozesssteuerung zu mechanischen Schwankungen führen. Behandeln Sie den PCR-Anteil, die Herkunft/Qualitätsstufe und die Änderungskontrolle als Spezifikationsvariablen und qualifizieren Sie anschließend die fertige Verpackung. Boyus Leitfaden zu PCR-Kosmetikverpackungen erläutert, warum der Recyclinganteil im Kontext des Ausgangspolymers und der Endanwendung bewertet werden muss.
Wie sich die Zusammensetzung von Shampoos und Lotionen auf die Verkleidung auswirkt
Eine Rezeptur kann die Verpackung mechanisch, chemisch und durch Stoffaustausch beeinflussen. Die Bezeichnung “auf Wasserbasis” ist kein Beweis für die Verträglichkeit. Shampoo kann Tenside, Salze, Duftstoffe, pflegende Polymere, Silikone, Pflanzenextrakte, Säuren oder Laugen enthalten. Lotionen können Wasser, Öle, Emulgatoren, Duftstoffe, Wirkstoffe, Feuchthaltemittel und beim Mischen eingearbeitete Gase enthalten. Jeder dieser Bestandteile kann den Sauerstoffbedarf, die Gaslöslichkeit, die Sorption, die Permeation, das Risiko von Spannungsrissen, die Viskosität oder den erforderlichen Abfüllprozess beeinflussen.
- Die Viskosität ist nicht die direkte Ursache für den Druck. Eine dickflüssige Lotion führt nicht automatisch zu einer Verformung der Flasche. Sie kann jedoch eine Abfüllung bei warmer Temperatur erfordern, die Belüftung beeinträchtigen oder den Temperaturausgleich beeinflussen.
- Tenside sind kein allgemeiner Auslöser für Hautausschläge. Sie können bei einigen Polymeren die Spannungsrissbildung und das Grenzflächenverhalten beeinflussen, während die Verkleidung nach wie vor Druck bzw. Kompression sowie eine unzureichende strukturelle Festigkeit erfordert.
- Der Gehalt an Duftstoffen und Lösungsmitteln ist nicht nur wegen des Geruchs von Bedeutung. Bestandteile können von Kunststoffen aufgenommen werden, durchdringen diese, verändern eine Auskleidung oder beeinflussen das Massenverlustverhalten.
- Die Belüftung erschwert die Grundlinie. Schaum oder eingeschlossene Luft können nach dem Befüllen zusammenfallen, wodurch sich die Interpretation des Füllstands und des Kopfraums ändern kann, selbst wenn die Flasche selbst verschlossen bleibt.
- Die Oxidation der Formel kann den Kopfraum verändern. Bestätigen Sie dies anhand von Kontrollen oder analytischen Nachweisen; stellen Sie den Sauerstoffverbrauch nicht allein anhand einer Delle fest.
Laufen Kompatibilitätsprüfungen für Kosmetikverpackungen einschließlich des endgültigen Dufts, der Farbe, des Konservierungsmittels, des Wirkstoffkomplexes, des Harzes, des Farbstoffs, des Verschlusses und der Verzierung. Eine Grundformel in einer unverzierten Flasche kann nicht alle Risiken im vermarkteten Produkt ausschließen.
Wie sich Temperatur, Luftfeuchtigkeit, Höhe und Lagerung auf das Zusammenfallen von Flaschen auswirken
Temperatur beeinflusst den Gasdruck, das Flüssigkeitsvolumen, die Polymersteifigkeit, das Kriechen, die Permeationsrate und die Reaktionsgeschwindigkeit. Notieren Sie die tatsächliche Produkttemperatur am Abfüller, die Temperatur beim Anbringen des Verschlusses sowie das anschließende Konditionierungsprofil. Der Raum-Sollwert ist kein Ersatz für die Produkttemperatur im Inneren der Flasche.
Luftfeuchtigkeit kann die treibende Kraft für den Wassertransport verändern und sich auf Etiketten oder Kartons auswirken, während niedrige Luftfeuchtigkeit und Hitze den Wasserverlust bei manchen Verpackungssystemen beschleunigen können. Die Bedeutung dieses Faktors hängt von der Rezeptur und dem Barriereweg ab.
Höhe und Luftdruck Änderung des Umgebungsdrucks. Legen Sie anhand des tatsächlichen Abfüllstandorts, des Lagers, der Transportarten und des Bestimmungsorts ein Druckprofil fest. Eine Flasche, die die Prüfung auf Meereshöhe besteht, ist dadurch noch nicht für jede Bergroute oder den Einsatz in nicht unter Druck stehenden Zubringerflugzeugen geeignet.
Lagerausrichtung und Sekundärverpackung Wechselnde Kontakt- und mechanische Belastungen. Aufrecht stehende, seitlich liegende und auf dem Kopf stehende Proben können unterschiedliche Verhaltensweisen hinsichtlich Dichtheit, Permeation und Wechselwirkung mit der Rezeptur aufweisen. Wellpappe-Trennwände, Schrumpffolie oder Palettenkompression können die Rückformung der Flaschen einschränken oder wiederkehrende Dellen verursachen.
Eine praxisorientierte Ursachenanalyse
- Sperren und Beweise sichern. Trennen Sie betroffene und nicht betroffene Einheiten nach Charge, Formnest, Schicht, Produktionslinie, Rezepturcharge und Standort. Öffnen Sie nicht alle Proben.
- Definieren Sie den Fehler. Fotografieren Sie jede Fläche mit einer Skala, notieren Sie die Vertiefungstiefe oder die kritischen Abmessungen und vermerken Sie, ob sich auch der Verschluss, der Boden oder das Etikett verschoben haben.
- Erstelle die Zeitleiste. Ermitteln Sie den frühesten einwandfreien und den ersten fehlerhaften Kontrollpunkt. Stellen Sie die Daten zu Produkttemperatur, Verschlusszeit, Kühlung, Lagerung und Versand wieder her.
- Steuerelemente vergleichen. Beziehen Sie leere Flaschen, dieselbe Rezeptur in einem geeigneten Referenzbehälter, als einwandfrei bekannte Produktionspackungen und, falls sinnvoll, alternative Flaschenmaterialien bzw. -designs mit ein.
- Messen Sie die Masse Stück für Stück. Reinigen Sie die Außenflächen und wiegen Sie dieselben Einheiten zu Beginn der Untersuchung sowie in festgelegten Abständen auf einer geeigneten, kalibrierten Waage. Ein abnehmender Trend deutet auf Undichtigkeiten, Permeation oder den Verlust flüchtiger Stoffe hin, gibt jedoch keinen Aufschluss über den genauen Verlauf.
- Struktur der Flasche abbilden. Gesamtmasse, Gewichte der einzelnen Abschnitte, minimale kritische Wandstärke, Abmessungen, Hohlraum sowie Harz, Farbe und PCR-Charge erfassen. Gegebenenfalls kann ein zerstörender Schnitt erforderlich sein.
- Überprüfen Sie die Unversehrtheit der Verschlüsse. Überprüfen Sie die Dichtflächen, die Dichtung, das Gewinde oder den Schnappverschluss, den Pumpenkragen und die Einbaulage. Ein Gasaustausch kann auch ohne sichtbare Flüssigkeitsansammlung stattfinden.
- Reproduzieren Sie jeweils nur einen Faktor. Vergleichen Sie die Verschlusszeiten, das Temperaturprofil, die Rezeptur, das Flaschendesign, den Leitungsdruck oder die Ausbringungsbedingungen, während Sie die übrigen Parameter konstant halten.
Berechnung der Massenänderung
Änderung für eine Packung = konditionierte Masse der gefüllten Packung − ihre eigene Ausgangsmasse. Geben Sie das Vorzeichen, die verstrichene Zeit, den Zustand und das Ergebnis der Abgleichung an. Für eine korrekte Auswertung sind passende Kontrollwerte erforderlich, da Rückstände, die auf dem Etikett angegebene Feuchtigkeit, die Handhabung und Messgeräteabweichungen bereits geringfügige Veränderungen beeinflussen können.
Eine Kosmetikflasche Dichtheitsprüfverfahren kann Dichtungswege untersuchen, während eine Durchlässigkeits-/Massenverluststudie die langsame Durchlässigkeit der Verpackung untersucht. Diese Verfahren sind miteinander verbunden, aber nicht austauschbar. Das Bestehen eines Flüssigkeitsdichtheitstests schließt einen Gastransfer durch einen kleinen Pfad oder eine Permeation durch eine Wand nicht aus.
So befestigt man Kunststoffflaschenverkleidungen
Wählen Sie eine Korrektur erst dann aus, wenn der Mechanismus durch Belege gestützt wird. Werden mehrere Variablen gleichzeitig geändert, kann es vorkommen, dass ein Versuch erfolgreich verläuft, ohne dass dabei deutlich wird, welche Kontrollparameter in der Produktion beibehalten werden müssen.
Wenn durch die Abkühlung nach dem Verschließen ein Vakuum entsteht
- Senken Sie die Abfülltemperatur oder regeln Sie sie besser, sofern dies hinsichtlich Produktsicherheit, Viskosität und Prozessanforderungen möglich ist.
- Optimieren Sie die Zeit und Temperatur beim Verschließen anhand eines dokumentierten Produktionsversuchs.
- Bewerten Sie eine Flasche, ein Harz und ein Verfahren, die für den tatsächlichen Abfülltemperaturbereich ausgelegt sind.
- Überprüfen Sie die Vorgaben für den Kopfraum und das Füllvolumen als Gesamtsystem; übernehmen Sie keinen pauschalen Prozentsatz.
Warum gibt es keine allgemeingültige Regel für den Kopfraum? Gasvolumen, Kontraktion/Ausdehnung der Flüssigkeit, Nachgiebigkeit der Flasche, Verschlussverhalten, Belüftung und Füllgenauigkeit wirken alle zusammen. Eine Erhöhung oder Verringerung der Füllmenge kann zudem zu Unterfüllung, Überfüllung, Leckagen oder Problemen mit dem Pumpen-Tauchrohr führen. Validieren Sie einen definierten Füllbereich, anstatt “mehr Kopfraum” oder “weniger Kopfraum” als Slogan zu verwenden.
Wenn der Druckverlust durch die chemische Zusammensetzung der Formel oder die Gasabsorption verursacht wird
- Überprüfen Sie den Wirkmechanismus durch Formulierungskontrollen und, sofern gerechtfertigt, durch Headspace- oder chemische Analysen.
- Besprechen Sie Änderungen in Bezug auf Antioxidantien, Duftstoffe, Rohstoffe und Verfahren mit dem Rezepturentwickler.
- Prüfen Sie eine geeignete Verpackung mit ausreichender struktureller Festigkeit bzw. Barrierewirkung.
- Das Inertgasmanagement sollte ausschließlich im Rahmen einer kontrollierten Befüllungsstudie in Betracht gezogen werden; die Gasdosierung kann eigene Druck-, Sicherheits- und Prozessrisiken mit sich bringen.
Falls dies auf Permeation oder den Verlust flüchtiger Bestandteile zurückzuführen ist
- Stellen Sie fest, ob der dominierende Pfad die Flaschenwand, der Verschluss, die Einlage, die Pumpe oder die Schnittstelle ist.
- Vergleichen Sie kompatible Harzsorten, Wandverteilungen, Barrierestrukturen oder Verschlüsse unter denselben Konditionierungsbedingungen.
- Messen Sie die Produktmasse, den Zustand der Rezeptur und die Verpackungsfunktion über die gesamte angegebene Lebensdauer hinweg.
- Führen Sie vor der Einführung von Beschichtungen, Mehrschichtverbunden oder Oberflächenbehandlungen eine Prüfung hinsichtlich der gesetzlichen Vorschriften und der Recyclingfähigkeit durch.
Wenn der Leitungsdruck die Delle verursacht
- Führen Sie die Führungsschienen und Kontaktpunkte so aus, dass sie sich nicht in der Nähe von nicht abgestützten Platten befinden.
- Reduzieren Sie unnötige Belastungen von Greifern, Sternrädern oder Verschließköpfen innerhalb der validierten Anlagengrenzen.
- Fügen Sie gegebenenfalls Containerhandhabung oder Pucks hinzu und stellen Sie sicher, dass die Änderung weder den Durchsatz noch die Stabilität beeinträchtigt.
- Gestalten Sie die Kontaktzone, den Sockel oder die Seitenwand neu, falls dies im Rahmen des Prozesses nicht sicher vermieden werden kann.
Wenn die Flaschenstruktur der begrenzende Faktor ist
- Verbessern Sie die Wandverteilung durch die Steuerung des Vorformlings-, Vorform- oder Blasformprozesses, anstatt blindlings Material hinzuzufügen.
- Reduzieren Sie große, flache Flächen ohne strukturelle Elemente oder fügen Sie dezente Rippen, Sicken, Wölbungen oder speziell entwickelte Vakuumplatten hinzu, sofern das Markendesign dies zulässt.
- Nutzen Sie die Finite-Elemente-Analyse und Prototypen als Entwicklungswerkzeuge und überprüfen Sie die Ergebnisse anschließend anhand von serienmäßig geformten Flaschen.
- Legen Sie kavitätenbezogene Maß- und Querschnittsgewichtsvorgaben fest, damit ein guter Durchschnittswert keine schwache Kavität verschleiert.
So befüllen, verschließen, lagern und verwenden Sie die Flasche richtig
Eine qualifizierte Flasche kann dennoch zu Ausschuss führen, wenn die Produktion außerhalb des genehmigten Bereichs erfolgt. Setzen Sie die Entwicklungsergebnisse in Anlagenparameter, Lagerregeln und Änderungskontrollen um, die die Bediener tatsächlich befolgen können.
- Bereiten Sie die leeren Komponenten wie angegeben vor. Flaschen, die sehr kalt oder sehr heiß gelagert werden, können sich auf der Produktionslinie anders verhalten. Halten Sie sie sauber, abgedeckt und schützen Sie sie vor anhaltenden Belastungen, die zu Beulen an den breiten Flächen führen können.
- Steuern Sie das Produkt – nicht nur den Sollwert des Tanks. Messen Sie die repräsentative Formeltemperatur an der Abfülldüse und beim Anbringen des Verschlusses. Legen Sie Maßnahmen für Werte fest, die außerhalb des validierten Bereichs liegen.
- Füllmenge und Kopfraum müssen innerhalb der Spezifikation liegen. Überprüfen Sie die Füllmenge mit einem validierten Massen- oder Volumenmessverfahren, das die Dichte der Zubereitung berücksichtigt. Füllen Sie die Einheiten nicht manuell über den genehmigten Füllbereich hinaus auf.
- Drücken Sie die Flasche nicht zusammen, bevor sie verschlossen ist. Schienen, Greifer und Halterungen dürfen die Platte während des Anbringens der Verschlusskappe oder der Pumpe nicht zusammendrücken. Überprüfen Sie beim Umrüsten die Belastung und Ausrichtung der Verschließvorrichtung.
- Wenden Sie die genehmigte Verschlusseinstellung an. Ein zu fest angezogener Verschluss kann eine Dichtung oder den Flaschenhals beschädigen; ein zu locker angezogener Verschluss kann Gas- oder Flüssigkeitswege verursachen. Das Drehmoment ist eine Regelgröße, stellt jedoch für sich genommen keinen Nachweis für die Dichtheit dar.
- Halten Sie die festgelegte Abkühl- und Konditionierungszeit ein. Verpacken Sie warme, weiche Flaschen nicht unter starkem Druck in Kartons, es sei denn, dieser Zustand wurde validiert.
- Verwenden Sie den zugelassenen Spediteur, die angegebene Ausrichtung und die Route. Schützen Sie die Platten vor Belastungen durch Trennwände oder Schrumpffolie und halten Sie die Lagertemperaturen innerhalb der Produkt- bzw. Verpackungsspezifikationen.
- “Reparieren” Sie Verbraucherverpackungen nicht, indem Sie sie durchstechen oder die Verschlüsse lösen. Sollten in den Marktbeständen Verkleidungen festgestellt werden, ist die Charge gemäß dem Beschwerde- und Produktsicherheitsverfahren des Unternehmens unter Quarantäne zu stellen und zu begutachten.
Die Gebrauchsanweisungen sollten sich eher auf das Produkt als auf den Mangel beziehen: Lagerung innerhalb des auf dem Etikett angegebenen Temperaturbereichs, Verschließen der Verpackung nach Gebrauch und keine Umfüllung der Milchnahrung in einen nicht zugelassenen Behälter. Bei Pumpflaschen verändert wiederholtes normales Betätigen den Kopfraum, was bei der Entwicklung berücksichtigt werden muss, falls dies die Form oder die Dosierung beeinträchtigen könnte.
So überprüfen Sie eine Flasche auf ihre Echtheit anhand der Verkleidung
Ein nützliches Programm verknüpft die vermutete Ursache mit einem messbaren Test. Es gibt keinen universellen “Paneling-Test”, der alle Kosmetikflaschen für gut befunden erklärt. Das technische Dokument von IoPP/PDI liefert ein nützliches Konzept zur Vakuumbeständigkeit für Kunststofffässer, doch dürfen dessen Vorrichtungen und Werte nicht als Standard für Kosmetikflaschen übernommen werden. Entwickeln Sie eine flaschenspezifische Methode mit kalibrierten Geräten und dokumentierten Abnahmekriterien.
- Frieren Sie das Prüfstück ein. Halten Sie die Harzsorte/-quelle, den PCR-Anteil, den Farbstoff, die Form und die Kavität, das Flaschengewicht/die kritischen Wände, die Oberflächenbeschaffenheit, den Verschluss/die Pumpe, die Einlage oder Dichtung, die Dekoration, die Rezepturcharge und den Abfüllprozess fest.
- Ermitteln Sie die Ausgangswerte. Fotografieren Sie alle Seiten; notieren Sie die abgefüllte Masse, den Füllstand, die kritischen Abmessungen, die Art des Verschlusses, die Produkttemperatur und die Zeit vom Abfüllen bis zum Versiegeln.
- Verwenden Sie Wiederholungen und Kontrollen. Beziehen Sie mehr als eine Produktionseinheit, mehrere relevante Formnester/Chargen, Blindproben und einen geeigneten Rezepturverweis ein. Die Probenanzahl sollte sich nach dem Risiko und der Variabilität richten und nicht nach einer pauschalen Online-Angabe.
- Realistische Speicherkapazitäten bereitstellen. Berücksichtigen Sie normale und erhöhte Betriebstemperaturen, die relevante Luftfeuchtigkeit, die Ausrichtung (aufrecht, seitlich, auf dem Kopf stehend) sowie teilweise verbrauchte Verpackungen, falls sich der Kopfraum durch den Verbrauch verändert.
- Verteilung der Herausforderungen. Simulieren Sie Druck- und Höhenbedingungen, Temperaturwechsel, Vibrationen, Druckbelastungen und Sturzgefahren, die für die endgültige Verpackung und den Transportweg relevant sind.
- Führen Sie die Messungen in geplanten Abständen durch. Masse, Verformungstiefe/-abmessungen, gegebenenfalls Aussehen/Geruch/Viskosität der Formulierung, Leckage, Drehmoment und Dosierung erfassen.
- Legen Sie im Voraus fest, was als „bestanden“ und was als „nicht bestanden“ gilt. Beispiele hierfür sind unter anderem: keine dauerhaften, inakzeptablen Verkleidungen, keine Undichtigkeiten, Abmessungen innerhalb der auf der Linie/dem Etikett angegebenen Grenzwerte, Massenänderungen innerhalb eines begründeten Grenzwerts und eine einwandfreie Pumpenfunktion. Die numerischen Grenzwerte müssen produktspezifisch sein.
- Prüfen Sie wesentliche Änderungen erneut. Formel, Duftstoff, Harzsorte/-herkunft, PCR-Anteil, Farbe, Flaschengewicht, Form/Kavität, Verschluss, Abfülleinstellungen, Werks- oder Routenänderungen können bisherige Nachweise ungültig machen.
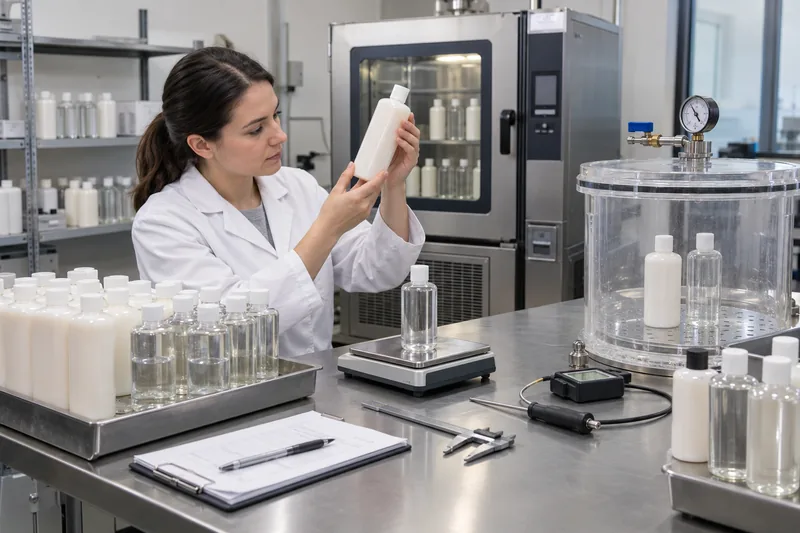
Für das umfassendere Qualifizierungsprogramm – Abmessungen, Leckage, Kompatibilität, Dosierung, Tropfenbildung und Verteilung – verwenden Sie die Checkliste für Kosmetikflaschenprüfungen. Die Genehmigung von Fachgremien sollte in dieses System eingebettet sein und es nicht ersetzen.
Matrix zur Fehlerbehebung bei Kunststoffflaschenverkleidungen
| Muster | Die wichtigsten ersten Überprüfungen | Mögliche Richtung nach der Bestätigung | Häufige falsche Antwort |
|---|---|---|---|
| Platten innerhalb einer Stunde nach dem Vergießen | Füll-/Verschlusstemperatur, Kühlkurve, Verschlusszeitpunkt, Leitungsdruck | Steuerung der thermischen Abläufe und der Verschlusssequenz; Qualifizierung einer geeigneten Gehäusestruktur | Wechsel des Harzes ohne Temperaturmessung |
| Langsame Verkleidung plus Massenverlust | Entwicklung der Masse pro Einheit, Dichtungsweg, Volatilität, Vergleich von Material und Verschluss | Den geprüften Barriere- oder Dichtungsweg verbessern; kompatible Materialien erneut prüfen | Es allein aufgrund des Aussehens als Oxidation zu bezeichnen |
| Langsame Verholzung ohne deutlichen Massenverlust | Formel-/Referenzkontrollen, Headspace, Empfindlichkeit gegenüber Gasleckagen, Temperaturverlauf | Gasverbrauch/-aufnahme oder Paketweg nach Bestätigung berücksichtigen | Wenn der Stand des Messstabs stabil bleibt, liegt keine Gasbewegung vor. |
| Auf derselben Seite befindliche Delle bei den meisten Flaschen | Führungsschiene, Sternrad, Greifer, Verschließkopf und Kartonkontakt | Kontaktbelastung/-position korrigieren oder die lokale Geometrie verstärken | Zufügen des Flaschengewichts vor der Überprüfung der Linie |
| Eine Kavität oder Formposition fällt aus | Kavitäten-ID, Querschnittsgewichte, Wandkarte, Kühl- und Prozessprotokolle | Korrektur der Werkzeug- und Prozessparameter sowie Verschärfung der Kontrollen der Formkammern | Zusammenfassung von fehlerhaften und einwandfreien Kavitäten zu einem Durchschnittswert |
| Nur eine Rezeptur wird in dieselbe Flasche abgefüllt | Endformel, Massentrend, Kopfraum, Abfülltemperatur und Referenzpackung | Formel/Verfahren anpassen oder kompatible Barriere/Struktur auswählen | Wasser als Nachweis für die Kompatibilität |
| Nur Versandmuster fallen durch | Höhen- und Temperaturdaten der Strecke, Kompression beim Auspacken, Vibrationen und Bewegung des Verschlusses | Endabnehmer und streckenrelevante Reihenfolge validieren | Bestehen eines statischen Lagertests und Anhalten |
Was muss in die Angebotsanfrage, die Qualitätsvereinbarung und den Kontrollplan aufgenommen werden?
- Endproduktkategorie, relevante Inhaltsstoffe, Viskositätsbereich, Dichte, Bedenken hinsichtlich der Flüchtigkeit, Abfülltemperaturbereich sowie Belüftungs- und Schaumbildungsverhalten.
- Nennfüllmenge, Füllmenge bis zum Rand, zulässiger Füllbereich, Headspace-Verfahren und Abfüll-/Verschlussreihenfolge.
- Flaschenpolymer, genaue Sorte/Herkunft, PCR-Anteil/Herkunft (sofern verwendet), Farbstoffe/Additive, Flaschenmasse und kritische Wand-/Querschnittsgewichtsangaben.
- Identifizierung der Form/des Formhohlraums, kritische Maße, Geometrie der Seitenwände, Stabilität des Sockels, Ausformung des Halses und genehmigte Zeichnungsrevision.
- Verschluss- oder Pumpenmodell, Einlage/Dichtung, Anwendungseinstellung, Dichtungsschnittstelle, Tauchrohr und Transportsicherung.
- Kontaktdaten und Durchsatzleistungen der Abfüllanlage, Verschließverfahren, Kühlung/Konditionierung, Sekundärverpackung und Palettenkonfiguration.
- Märkte, Abfüll- und Bestimmungshöhen, Vertriebswege, Lagerbereich und angestrebte Haltbarkeitsdauer.
- Prüfverfahren für Paneele, Referenz-/Grenzproben, Messpunkte, Prüfbedingungen, Intervalle, Probenahmeplan und Abnahmegrenzen.
- Anforderungen hinsichtlich Änderungsmitteilungen und erneuter Genehmigung für Rezeptur, Harz, PCR, Farbstoff, Form/Kavität, Gewicht, Verschluss, Verfahren, Anlage und Produktionsweg.
Um Anbieter miteinander zu vergleichen, sollten Sie um serientypische Muster und die zur Wiederholung des Tests erforderlichen Daten bitten – und nicht nur auf ein allgemeines Versprechen vertrauen, dass eine Flasche “anti-paneling” ist. Wenn Ihr Team ein Format auswählt, kann Boyu Packaging dies prüfen Auswahl an Shampooflaschen und Lotionsflaschensysteme hinsichtlich der Rezeptur, des Abfüllprozesses und der Route vor der formellen Qualifizierung.
Häufig gestellte Fragen
Kann eine eingedellte Flasche wieder ihre ursprüngliche Form annehmen?
Nach Druckausgleich oder Erwärmung kann es zu einer teilweisen Rückstellung kommen, insbesondere wenn die Verformung elastisch geblieben ist. Eine dauerhafte Verformung, Kriechen, die thermische Vorgeschichte oder Spannungen können eine vollständige Rückstellung verhindern. Eine Handelscharge darf nicht allein durch das Öffnen oder Umformen der Flaschen nachbearbeitet werden, ohne zuvor die Dichtheit der Verschlüsse, die Produktsicherheit, das Aussehen und das Auftreten von Wiederholungsfällen zu überprüfen.
Beweist ein Vakuumpumpentest, dass die Flasche geeignet ist?
Gilt ausschließlich für die definierte Probe, Konditionierung, Steigrate, Haltezeit und das Akzeptanzkriterium. Es ermöglicht zwar einen Vergleich der strukturellen Beständigkeit, belegt jedoch nicht an sich die Formelverträglichkeit, die Permeation, die Handhabbarkeit der Leitung, die Haltbarkeit oder die Verteilungsleistung. Die erzeugte Druckdifferenz muss im Hinblick auf das tatsächliche Risiko gerechtfertigt sein.
Ist PET oder HDPE besser geeignet, um eine Verfärbung zu verhindern?
Keines der beiden Polymere ist ein Allround-Sieger. PET ist oft steifer und klarer; HDPE ist oft zäher und besser verformbar. Die Leistungsmerkmale hängen von der Materialsorte, der Form, der Wanddickenverteilung, dem Flaschengewicht, der Temperatur, der Rezeptur sowie den Anforderungen an Verschluss und Barriereeigenschaften ab. Vergleichen Sie serienreife Verpackungen mit derselben Rezeptur und demselben Herstellungsverfahren.
Darf ich die Folie durchstechen oder den Verschluss lösen, um den Unterdruck zu verringern?
Nicht als unkontrollierte Lösung. Dies kann zu Leckagen, Verunreinigungen, Verdunstung, Oxidation und ungleichmäßigen Öffnungsdrehmomenten führen. Jedes Entlüftungskonzept muss als Teil der Gesamtlösung technisch ausgearbeitet und validiert werden, einschließlich der mikrobiologischen Risiken und Transportrisiken.
Warum gibt nur eine Seite der Flasche nach?
Diese Seite kann aufgrund der Geometrie oder der Wandverteilung strukturell am schwächsten sein oder mit einer Schiene, einem Greifer, einem Karton oder einer benachbarten Flasche in Kontakt kommen. Markieren Sie die Ausrichtung entlang der Abfüll- und Verpackungslinie, erfassen Sie die Daten zu Hohlraum und Wand und vergleichen Sie die Position der Dellen zwischen den einzelnen Einheiten.
Ist eine Flaschenverkleidung nur ein kosmetischer Mangel?
Nicht unbedingt. Dies kann dazu führen, dass sich ein Etikett wellt, die Verpackung instabil wird, das Erscheinungsbild des Füllstands beeinträchtigt wird, sich die Position des Pumpen-Saugrohrs verändert oder ein Gasübergang zwischen Inhalt und Verpackung signalisiert wird. Das Produktteam muss Funktion, Versiegelung, Stabilität, Sicherheit und Verbraucherakzeptanz bewerten; eine reine Bewertung des Erscheinungsbilds reicht nicht aus.
Entwicklung des Flaschen-, Rezeptur- und Abfüllprozesses als ein System
Um einen bestehenden Fehler zu beheben oder eine neue Shampoo- oder Lotionsverpackung zu qualifizieren, geben Sie bitte die Rezepturkategorie, die Spezifikationen für Flasche und Verschluss, die Abfüll- und Verschlusstemperaturen, den Zeitpunkt des Auftretens des Fehlers, Fotos, den Massenverlauf sowie den Vertriebsweg an. Boyu Packaging kann Ihnen dabei helfen, die Muster für die Serienproduktion einzugrenzen und die Verpackungsaspekte zu definieren, die Ihre Marke oder Ihr Testlabor überprüfen muss.
Quellen
Normen und technische Referenzen wurden am 3. Oktober 2026 überprüft. Vergewissern Sie sich stets, dass Sie die aktuelle Ausgabe verwenden, und erwerben bzw. nutzen Sie gegebenenfalls die vollständige Norm.
- ASTM D6653/D6653M-13(2021) – Auswirkungen großer Höhen auf Verpackungssysteme im Vakuumverfahren
- ASTM D2684/D2684M-24 – Permeabilität von thermoplastischen Behältern gegenüber den darin verpackten Produkten
- ASTM D2561-17(2023) – Beständigkeit von blasgeformten Polyethylenbehältern gegen Rissbildung unter Umwelteinflüssen
- Plastic Drum Institute / IoPP – Weißbuch zum Thema Verkleidungen
- Berlin Packaging – Mit Plastikflaschen dem „Paneling“-Effekt entgegenwirken
- TricorBraun – Verkleidung von Kunststoffflaschen
- Behälter- und Verpackungsbedarf – Was versteht man unter „Paneling“?
 English
 Español de Argentina
 Русский
 Italiano
 日本語
 한국어
 العربية
 Français
 Deutsch