














Die direkte Antwort: Eine Flasche kann Maß-, Fall- und grundlegende Dichtheitsprüfungen bestehen und dennoch nach dem Befüllen undicht sein, da die Dichtung nur ein Teil eines belasteten Dichtungssystems ist. Die Rezeptur kann in die Dichtung eindringen und zu Quellung oder Erweichung führen; sie kann Inhaltsstoffe aus der Dichtung lösen und Schrumpfung oder Verhärtung verursachen; oder der Kontaktdruck zwischen Verschluss, Dichtung und Flaschenansatz kann durch Druckverformungsrest, Kriechen, Drehmomentverlust, Temperaturwechselbeanspruchung oder geometrische Fehlanpassung nachlassen.
Die Lösung besteht nicht automatisch darin, “Silikon zu verwenden” oder “den Deckel fester anzuziehen”. Man muss die genaue Dichtungsmasse und -struktur ermitteln, sie mit der tatsächlichen Rezeptur testen, ihre Maß- und mechanischen Veränderungen messen und anschließend die vollständig befüllte Verpackung unter kontrollierten Anzugsmomenten sowie Alterungs- und Lagerbedingungen prüfen. Es gibt kein universelles Dichtungsmaterial für Kosmetikverpackungen und keinen einheitlichen zulässigen Quellungswert für jede Verpackung.
Dieser Leitfaden richtet sich an Ingenieure für Kosmetikverpackungen, Qualitätsteams von Marken, Lohnabfüller, Beschaffungsteams und Lieferanten. Der Begriff “Dichtung” wird hier im weiteren Sinne verwendet; der Artikel unterscheidet zwischen flachen Verschlussdichtungen, Elastomer-Unterlegscheiben und O-Ringen, geformten Stopfen-Dichtungen und Induktions-Innendichtungen, da sich deren Funktionen unterscheiden.
Ermitteln Sie zunächst, um welches Dichtungsteil es sich bei Ihnen tatsächlich handelt.
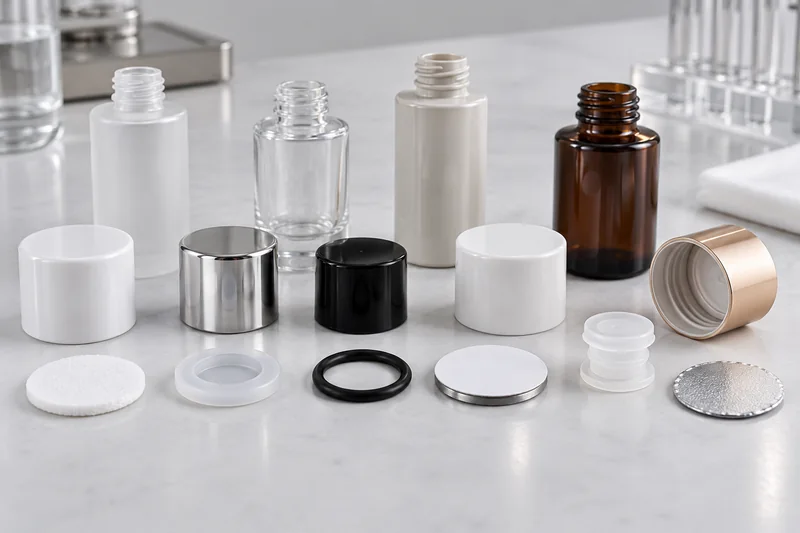
Verpackungsteams verwenden häufig Dichtung, Auskleidung, Bündel, Siegel und Waschmaschine als wären sie ein und dasselbe Bauteil. Sie sind jedoch nicht immer austauschbar. Die Struktur bestimmt, welche Eigenschaften von Bedeutung sind und wie das Bauteil versagen kann.
| Komponente | So dichtet es ab | Typische Fehlerquellen |
|---|---|---|
| Futter oder Einlage für eine Schirmmütze | Drückt zwischen dem Verschlussdeckel und der Dichtfläche der Flasche/des Glases | Kompressionsverlust, Fehlzentrierung, Aufquellen, Delaminierung der Deckschicht, Kapillarwirkung an den Kanten |
| Elastomer-Unterlegscheibe oder O-Ring | Verformt sich in einer festgelegten Aufnahme oder Dichtung, um den Anpressdruck aufrechtzuerhalten | Materialverträglichkeit, Quetschung, Druckverformungsrest, Extrusion oder Verdrehung |
| Geformte Stopfen- oder Kegeldichtung | Erzeugt einen radialen oder linienförmigen Kontakt im Inneren der Flaschenbohrung | Bohrungstoleranz, Ovalität, Einstecktiefe, Kriechen, Oberflächenbeschädigung |
| Induktions-Innendichtung | Eine Heißsiegelschicht verbindet ein Folienlaminat mit dem Behälterrand. | Falsche Dichtungsschicht, unzureichender Anpressdruck, Energie-/Fenster-Verhältnis, Verschmutzung der Auflagefläche, Rillen oder schwache Haftung |
| Integrierte Verschlusskappe | Eine geformte Land-, Krabbenklauen-, Lippen- oder Stopfen-Dichtung ohne separate Einlage | Kriechen des Kunststoffs, Abweichungen beim Formteil, Nichtübereinstimmung mit der Oberflächenbeschaffenheit des Behälters |
Eine Schaumstoffeinlage, die sich nach dem Öffnen wieder verschließt, ist nicht mit einer Induktionsfolie gleichzusetzen, die einen Erstöffnungsnachweis liefert. Eine chemisch beständige PTFE-Folie ist für sich genommen keine elastische Dichtung. Eine unter einem Pumpenkragen verwendete Silikonunterlegscheibe verhält sich anders als ein in einer Nut eingespannter Silikon-O-Ring. Beginnen Sie jede Untersuchung mit einer Zeichnung, einer Stückliste und einem physikalischen Querschnitt der genauen Baugruppe.
Wie eine Dichtung eine Abdichtung herstellt – und verliert
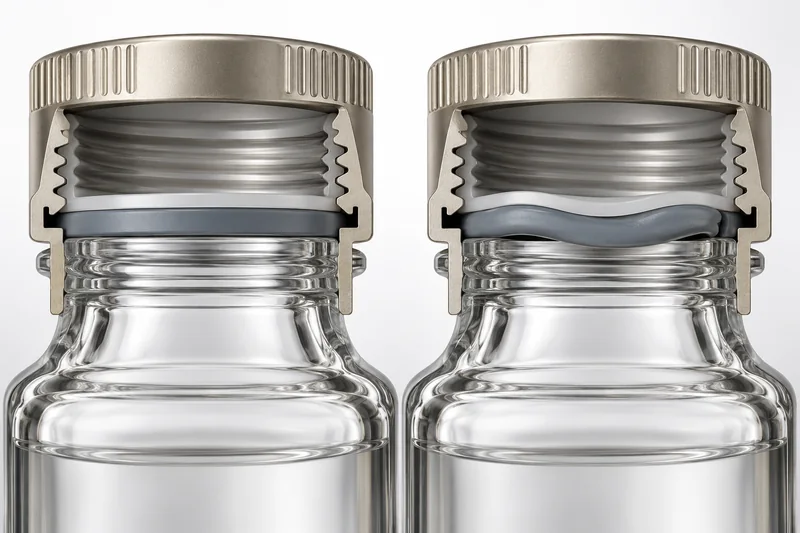
Beim Aufschrauben eines Schraubverschlusses erzeugt das Anzugsmoment eine axiale Klemmkraft. Die Dichtung verformt sich an der Dichtfläche der Flasche und gleicht kleine Unebenheiten der Oberfläche aus. Die Dichtung ist nur wirksam, solange der Anpressdruck über den gesamten Umfang hinweg kontinuierlich ist und größer bleibt als die Kräfte, die versuchen, die Schnittstelle zu trennen oder zu umgehen.
Das Anzugsdrehmoment ist daher ein Eingangsparameter, nicht die Dichtung selbst. Der Zusammenhang zwischen Drehmoment und nutzbarer Klemmkraft hängt von der Gewindegeometrie, der Reibung, dem Material der Verschlusskappe, der Steifigkeit der Einlage, der Schmierung, dem Flaschenhals und der Verschließanlage ab. Das später gemessene Lösedrehmoment ist für die Prozesssteuerung nützlich, stellt jedoch keine direkte Messung des mikroskopischen Anpressdrucks der Dichtung dar.
Druckverformungsrest, Spannungsrelaxation und Kriechverhalten
Elastomere erholen sich nach längerer Kompression nicht vollständig. Der Kompressionsrest beschreibt die bleibende Verformung, die nach einem definierten Kompressions- und Rückstellvorgang zurückbleibt. Die Spannungsrelaxation beschreibt den Kraftabfall, während die Verformung aufrechterhalten wird. Kunststoffkappen und integrierte Dichtungselemente können unter Belastung ebenfalls kriechen. Wärme beschleunigt diese zeitabhängigen Effekte in der Regel.
Ein Verpackungsstück kann daher eine Inversionsprüfung am selben Tag bestehen und erst Wochen später undicht werden. Der Verschluss mag zwar noch fest sitzen, doch die ursprüngliche Dichtkraft hat nachgelassen. Durch Temperaturwechsel kommt es zu unterschiedlichen Ausdehnungen und Kontraktionen von Flasche, Verschluss und Dichtung; Vibrationen und Handhabung können dann eine bereits geschwächte Schnittstelle ausnutzen.
Die Geometrie bestimmt, wohin die Kraft wirkt
Die Flaschenauflagefläche muss ausreichend eben, durchgehend und senkrecht zur Achse sein. Ovalität des Flaschenhalses, Formnähte, Absplitterungen, Grate, Einfallstellen, eine zu schmale Auflagefläche oder übermäßige Höhenabweichungen können dazu führen, dass die Belastung auf einen Bereich konzentriert wird und ein anderer Bereich zu wenig komprimiert wird. Auch der Beginn des Verschlussgewindes, der Gewindeeingriff, die Ebenheit der Auflagefläche, die Aussparung für die Einlage sowie der Durchmesser der Einlage spielen eine Rolle. Boyus Leitfaden zu Halsausführungen und Gewindemaße von Kunststoffflaschen erläutert die vorgelagerte Schnittstelle, die durch eine Dichtung abgedichtet werden muss.
Warum eine Kosmetikdichtung aufquillt, schrumpft, weich wird oder hart wird
In Parkers Handbuch der Werkstoffkunde werden drei Mechanismen beschrieben, die gemeinsam zum Tragen kommen können, wenn ein Elastomer mit einer Flüssigkeit in Kontakt kommt: Das Material nimmt das Medium auf; das Medium entzieht dem Material Weichmacher oder andere Bestandteile der Mischung; oder eine chemische Reaktion verändert das Polymernetzwerk. Das Endergebnis kann Quellung, Schrumpfung, Erweichung, Verhärtung, Festigkeitsverlust oder Versprödung sein.
Aufnahme und Quellung
Duftstoffe, ätherische Öle, Trägeröle, Lösungsmittel oder andere Bestandteile der Rezeptur können in ein Polymer eindringen. Das Volumen nimmt zu und die Härte kann abnehmen. Eine geringe, gleichmäßige Quellung kann den Kontakt in einer statischen Dichtung zunächst verbessern, ist jedoch keine Konstruktionsstrategie: Eine weitere Quellung kann eine flache Dichtungsplatte verformen, sie aus ihrer Aussparung drücken, einen Pumpendurchgang verengen oder die Reiß- und Extrusionsfestigkeit verringern. Eingeschränkte Bauteile können sich anders verhalten als frei eingetauchte Prüfkörper.
Extraktion, Schrumpfung und scheinbare Fehlläufe
Eine Formulierung kann niedermolekulare Additive aus der Dichtung entfernen. Das Bauteil kann schrumpfen oder aushärten, wodurch sich der Anpressdruck verringert. Absorption und Extraktion können gleichzeitig stattfinden, sodass eine Netto-Massen- oder Volumenänderung nahe Null kein Beweis für chemische Stabilität ist: Die Aufnahme kann einen Materialverlust überdecken. Vergleichen Sie Masse, Abmessungen, Härte, Aussehen und, sofern das Risiko dies rechtfertigt, die extrahierbaren oder auslaugbaren Stoffe der Rezeptur – nicht nur einen einzigen Wert.
Einflüsse von Temperatur, Zeit und Oberfläche
Höhere Temperaturen führen in der Regel zu einer erhöhten Diffusion und Reaktionsgeschwindigkeit, doch eine intensive, kurze Einwirkung hoher Temperaturen führt nicht immer zu denselben Mechanismen wie eine lange Lagerung in Echtzeit. Dünne Dichtungen und Schaumstoffeinlagen können sich aufgrund ihrer Geometrie und der freiliegenden Oberfläche schneller verändern als dicke Formteile. Dämpfe aus der Formel können eine Dichtung beeinträchtigen, selbst wenn die Verpackung aufrecht gelagert wird und die Flüssigkeit die Dichtung sichtbar nicht berührt.
Für die umfassende Alterungsstrategie sollten Sie einen risikobasierten Ansatz verwenden Programm zur Kompatibilität von Kosmetikverpackungen und realistische Zeitpunkte festlegen, indem Sie die Grundsätze aus Boyus Leitfaden zu Dauer des Kompatibilitätstests.
Vergleich von Dichtungsmaterialien für Kosmetikverpackungen
Die folgende Tabelle dient als Orientierungshilfe und ersetzt keine Tests. Die Bezeichnungen “Silikon”, “NBR” oder “TPE” beziehen sich lediglich auf eine Polymerfamilie. Das Aushärtungssystem, das Copolymer-Verhältnis, die Härte, der Füllstoff, der Weichmacher, der Farbstoff, die Nachhärtung, die Schaumdichte, die Oberflächenbeschichtung und die Rezeptur des Lieferanten können die Leistungsmerkmale erheblich beeinflussen.
| Material oder Struktur | Nützliche Eigenschaften | Vorsicht | Angemessener Kontext für die Überprüfung |
|---|---|---|---|
| PE-Schaumstoff / Einlage vom Typ F217 | Formbar, kostengünstig, geringe Feuchtigkeitsaufnahme, wiederverschließbare Einlage | Keine Manipulationssicherung; Schaumdichte, Dicke und Oberflächenbeschaffenheit variieren; aggressive Öle/Lösungsmittel können bei manchen Konstruktionen zu Quellung oder Erweichung führen | Formulierungen für Körperpflegeprodukte auf Wasserbasis oder mit milder Wirkstoffzusammensetzung nach der Validierung der abgefüllten Verpackungen |
| TPE-/TPV-Dichtung | Formbar, in der Härte einstellbar, geeignet für integrierte Dichtungen oder Dichtungen in der Schale | Das chemische und das Pressverhalten sind stark sortenspezifisch; die Prozesstemperatur und die Haftung spielen eine Rolle | Kapseln für die Massenproduktion mit validiertem Wirkstoff und validiertem Formverfahren |
| Silikon (VMQ) | Elastische Rückstellung und großer Temperaturbereich; geeignet als Unterlegscheibe oder nachgiebige Unterlage | Kann bestimmte Öle oder Lösungsmittel aufnehmen; relativ durchlässig; extrahierbare Stoffe und das Aushärtungssystem können eine Rolle spielen | Verschlüsse, bei denen die Einhaltung der Temperaturvorgaben erforderlich ist und die einer formelspezifischen Prüfung unterzogen werden müssen |
| Nitrilkautschuk (NBR) | Wird häufig auf Ölbeständigkeit und gute mechanische Dichtwirkung geprüft | Die Leistungsfähigkeit hängt vom Acrylnitrilgehalt und der Zusammensetzung ab; polare Lösungsmittel, Ozon, Hitze oder Alterung können die Leistungsfähigkeit einschränken. | Ölreiche Systeme erst nach einer Prüfung der genauen Zusammensetzung |
| EPDM | Oft beständig gegen Wasser, Witterungseinflüsse und viele polare Medien | Im Allgemeinen ungeeignet für viele Kohlenwasserstofföle; Duftmischungen können einfache Regeln zur chemischen Klassifizierung außer Kraft setzen | Wässrige Systeme nach Prüfung der Vollformel-Kompatibilität |
| FKM-Fluorelastomer | Breites Beständigkeitsspektrum gegenüber vielen Ölen und Lösungsmitteln; gutes Hitzeverhalten in geeigneten Mischungen | Höhere Kosten; gilt nicht pauschal für alle Ketone, Amine, Ester oder polare chemische Verbindungen; es können Richtlinien für fluorierte Werkstoffe gelten | Anspruchsvolle Lösungsmittel-/Ölsysteme, bei denen die Verwendung der jeweiligen Verbindung gerechtfertigt ist |
| Butylkautschuk (IIR) | Geringe Gasdurchlässigkeit und nützliche Dichtungs- bzw. Barriereeigenschaften | Nicht für jedes organische Lösungsmittel oder extreme Bedingungen geeignet; das Wiederverschlussverhalten und das Verhalten bei niedrigen Temperaturen hängen von der jeweiligen Verbindung ab | Barriereempfindliche wässrige Systeme oder Systeme mit milden Lösungsmitteln nach der Validierung |
| PTFE-beschichteter Verbundwerkstoff | Geringe Reaktivität bei Kontakt und breite chemische Beständigkeit an der dem Produkt zugewandten Oberfläche | PTFE allein weist keine elastische Rückstellfähigkeit auf; benötigt eine nachgiebige Trägerfolie; Kosten, Verklebung, Delaminierung und die PFAS-Richtlinien müssen überprüft werden | Aggressive oder hochreine Formulierungen, bei denen eine Verbundstruktur erforderlich ist |
| Formteil aus PP/PE oder starre Auskleidung | Geringe Teileanzahl, potenziell einteilige Konstruktion und wiederholbare Formgeometrie | Kann Unebenheiten der Oberfläche weniger gut ausgleichen als weicher Schaumstoff; Kriechverhalten und Maßhaltigkeit spielen die entscheidende Rolle | Aufeinander abgestimmte Verschluss-Hals-Systeme mit kontrollierten Formtoleranzen |
Bei Öl- und Duftprodukten sollten Sie sich zunächst ein umfassendes Bild von der Zusammensetzung machen, anstatt sich von der Marketingbezeichnung “natürliches Öl” leiten zu lassen. Boyus Kategorie „Flaschen für ätherische Öle“ kann die Auswahl des Verpackungsformats unterstützen, doch für die Dichtung oder den Tropfballon ist weiterhin ein eigener Kompatibilitätsnachweis erforderlich. Bei Gläsern sollten Sie den Behälter und den Verschluss gemeinsam aus einer Sortiment an Kosmetikcreme-Tiegeln, und genehmigen Sie anschließend die genaue Kombination aus Einlage und Rezeptur.
Warum die gesamte Baugruppe immer noch undicht ist
Eine aufgequollene Dichtung ist ein sichtbares Anzeichen, aber möglicherweise nicht die einzige Ursache. Bei einer sinnvollen Untersuchung werden vier Fehlerklassen unterschieden.
1. Materialversagen
Die Dichtung nimmt die Rezeptur auf, verliert Inhaltsstoffe, zersetzt sich, wird spröde, klebrig oder löst sich von ihrer Deckschicht bzw. Trägerschicht ab. Rezepturdämpfe, Reinigungsmittel und Schmiermittel aus der Fertigung sollten, sofern relevant, in die Expositionskarte aufgenommen werden. Eine Kompatibilitätsübersicht des Lieferanten kann einen offensichtlich ungeeigneten Kandidaten ausschließen, kann jedoch keine firmeneigene Duftmischung freigeben.
2. Unzureichende oder nachlassende Kompression
Die Einlage kann zu dünn, zu hart oder zu klein sein; die Kappe kann außerhalb ihres validierten Bereichs angebracht werden; oder Spannungsrelaxation und Kriechen der Kappe können die Kraft im Laufe der Zeit verringern. Eine sehr weiche Einlage kann zwar sofort abdichten, benötigt aber möglicherweise eine übermäßige Aushärtungszeit. Ein harter Einsatz kann sich zwar dem Aushärten widersetzen, passt sich jedoch möglicherweise nicht den Unebenheiten der Auflagefläche an. Bei der Auswahl geht es um einen Kompromiss, nicht um die Suche nach der höchsten Härte oder dem dicksten Einsatz.
3. Geometrischer Fehler oder Montagefehler
Ein versetzter Einsteckvorgang, ein gewellter Liner, Stanzgrate, eine Verformung des Verschlusskörpers, ein falsch eingelegtes Gewinde, eine Welligkeit der Flaschenauflagefläche, eine Ovalität der Oberfläche oder ein Pumpenkragen, der bereits den Boden berührt, bevor die Dichtung zusammengedrückt wird, können allesamt zu einem lokalen Spalt führen. Der Einsatz verschiedener Lieferanten erhöht das Risiko, da der Nennhalsdurchmesser keine Übereinstimmung der Gewinde- und Dichtflächengeometrie garantiert.
4. Ausfall aufgrund von Betriebsbedingungen
Formulierungen mit niedriger Viskosität und geringer Oberflächenspannung finden sich leichter in Spalten ein als dickflüssige Cremes. Heißabfüllung, Druck im Kopfraum, Druckabfall während des Lufttransports, Gefrier-Tau- oder Wärmezyklen, Vibrationen, Sturzstöße, wiederholtes Öffnen, Produktverunreinigungen am Transportort sowie das erneute Verschließen durch den Verbraucher können eine ohnehin schon schwache Versiegelung zu einer Undichtigkeit machen. Nutzen Sie den umfassenden Leitfaden von Boyu zu den Häufige Ursachen für Undichtigkeiten bei Kosmetikflaschen um angrenzende Fehlerpfade in Pumpen, Crimpbereichen, Entlüftungsöffnungen und Flaschenkörpern zu überprüfen.
Geltende Normen – und was sie nicht belegen
Es gibt keine einzelne ASTM-, ISO-, FDA- oder EU-Vorschrift, die eine Dichtung für jede Kosmetikformel zulässt. Die unten aufgeführten nützlichen Normen erfassen Teile des Problems. Die Marke muss diese zu einem risikobasierten Protokoll zusammenfassen und projektspezifische Abnahmekriterien festlegen.
| Referenz | Nützlicher Anwendungsbereich | Grenze |
|---|---|---|
| ASTM D471 | Vergleichende Auswirkungen von Flüssigkeiten auf gummiartige Werkstoffe, einschließlich Masse, Volumen, Abmessungen, Härte und mechanischer Eigenschaften | Laut ASTM stimmen die Ergebnisse der beschleunigten Prüfungen möglicherweise nicht direkt mit der Leistung im Einsatz überein; sie sind kein Nachweis für die Eignung der montierten Baugruppe. |
| ASTM D395 | Verformungsrestverhalten von Gummi unter definierter Kraft oder Durchbiegung | Ein Verfahren zur Bestimmung der Materialeigenschaften, kein allgemeingültiger Wert für das Bestehen oder Nichtbestehen bei kosmetischen Konturlinien |
| ASTM D2063/D2063M | Drehmomentbeständigkeit aufeinander abgestimmter Behälter-Verschluss-Systeme mit durchgehendem Gewinde unter definierten Bedingungen und über einen bestimmten Zeitraum | Misst die Drehmomentbeständigkeit; gibt jedoch weder das richtige Drehmoment vor noch garantiert es die Dichtheit |
| ASTM D3474 | Kalibrierung und Einsatz von Drehmomentmessgeräten in der Verpackungsindustrie | Nur Instrumentalunterricht |
| ASTM D4991 | Vakuum-Dichtheitsprüfung von leeren starren Behältern unter Differenzdruck | Nicht automatisch für jede befüllte Kosmetikverpackung, jeden Papierinnenbeutel oder jede Einsatzbedingung geeignet |
In den Vereinigten Staaten erklärt die FDA, dass sie keine Liste von Prüfungen für jedes Kosmetikprodukt vorschreibt; das verantwortliche Unternehmen muss die Produktsicherheit gewährleisten und nachweisen. In der EU schreibt Anhang I der Verordnung (EG) Nr. 1223/2009 vor, dass relevante Eigenschaften des Verpackungsmaterials – insbesondere Reinheit und Stabilität – in den Sicherheitsinformationen für Kosmetikprodukte aufgeführt werden müssen. Keiner der beiden Rechtsrahmen nennt ein bestimmtes Polymer, das für Dichtungen in Kosmetika vorgeschrieben ist.
Ein fundiertes Qualifizierungsprotokoll für Dichtungen und Verschlüsse
- Definieren Sie das System und das Risiko. Erfassen Sie Angaben zu der Zusammensetzung der Rezeptur, der Viskosität, der Oberflächenspannung, der Flüchtigkeit, dem pH-Wert, der Abfülltemperatur, dem Kopfraum, der Haltbarkeit, dem Transportweg, der Häufigkeit des Wiederverschließens und den Folgen einer Undichtigkeit.
- Sperren Sie die Stückliste. Geben Sie die Polymerfamilie, die Lieferantenqualität/Mischung, die Härte, gegebenenfalls das Aushärtungssystem, die Farbe, die Oberschicht, die Unterschicht, die Schaumdichte, die Dicke, den Durchmesser, den Klebstoff und den Produktionsstandort an. “Weiße Silikondichtung” ist keine reproduzierbare Spezifikation.
- Messen Sie die Teile zum Zeitpunkt Null. Masse, Dicke, Durchmesser, Innen-/Außendurchmesser, Härte bei massiven Elastomeren, optischer Zustand und Fotos erfassen. Die Vertiefung für den Verschluss, den Sitz der Einlage und die Dichtfläche der Flasche je nach Formnest oder Formquelle überprüfen.
- Führen Sie eine Materialkontaktprüfung durch. Setzen Sie die tatsächlichen Dichtungsteile oder geeignete Proben bei der angegebenen Temperatur und über den angegebenen Zeitraum der tatsächlichen Formulierung und den entsprechenden Kontrollproben aus. Messen Sie Masse, Volumen/Abmessungen, Härte, Klebrigkeit, Rissbildung, Farbe, Geruch und Delaminierung. Wenden Sie die Vorgaben der Norm ASTM D471 nur dort an, wo der Umfang der Proben und Verfahren zutrifft.
- Belassen Sie es nicht beim freien Tauchen. Montieren Sie serienreife Flaschen, Dichtungen und Verschlüsse. Eine festgeklemmte Dichtung ist anderen Belastungen ausgesetzt und kann sich nicht frei ausdehnen; auch der Verschluss und die Flasche tragen durch Kriechen und ihre Geometrie dazu bei.
- Das Drehmoment der Anwendung regeln. Führen Sie die Kalibrierung mit kalibrierten Messgeräten an festgelegten unteren, Nenn- und oberen Punkten innerhalb des sicheren Entwicklungsbereichs durch. Notieren Sie das tatsächlich aufgebrachte Drehmoment. Messen Sie das Abzugsdrehmoment zum Zeitpunkt Null und an den geplanten Alterungspunkten, ohne es als einziges Dichtungsergebnis zu betrachten.
- Verwenden Sie realistische Ausrichtungen und Bedingungen. Fügen Sie, sofern erforderlich, Lagerung in aufrechter, seitlicher und umgekehrter Position hinzu, damit Flüssigkeit und Dampf die Dichtung belasten. Fügen Sie relevante Temperaturzyklen, Niederdruck- oder Transportkonditionierung hinzu und bewahren Sie anschließend Echtzeitproben auf.
- Messen Sie die Leckage ordnungsgemäß. Verwenden Sie visuelle Indikatoren, gravimetrische Massenänderung, Vakuum-Blasentests, Druck-/Vakuumabfall oder Tracer-Verfahren, je nach Verpackung und der kleinsten relevanten Leckage. Boyus Vergleich von Dichtheitsprüfmethoden für Kosmetikflaschen hilft bei der Auswahl der richtigen Maßeinheit.
- Nach der Lagerung und nach dem Öffnen überprüfen. Erfassen Sie den Befeuchtungsweg, den Abdruck der Kompression, die Position der Einlage, Änderungen bei Dicke, Durchmesser und Härte, den Zustand des Verschlusses und die Auflagefläche der Flasche. Wiederholen Sie die Wiederverschlusszyklen, falls der Verbraucher die Verpackung erneut öffnen sollte.
- Überprüfen Sie die Sicherheit und Qualität der Rezeptur. Vergleichen Sie Farbe, Geruch, Viskosität, pH-Wert und andere Stabilitätsparameter der Formulierung mit einer geeigneten inerten Kontrollprobe. Ein qualifizierter Gutachter oder ein Labor sollte entscheiden, ob eine Analyse der extrahierbaren Stoffe, der auslaugbaren Stoffe oder der gezielten Migration erforderlich ist.
- Distributionsbelastungen prüfen. Die befüllten Primärverpackungen in den Endverpackungen/Versandkartons den entsprechenden Vibrations-, Fall-, Druck-, Temperatur- und Druckprüfungen unterziehen; sofort und nach der Erholung prüfen.
- Legen Sie die Akzeptanzkriterien im Voraus fest. Geben Sie vor der Anzeige der Ergebnisse die Kriterien für die Dichtheit, die zulässige Massenänderung, die Maß- und mechanischen Grenzwerte der Dichtung, den Drehmoment-Haltebereich, die Grenzwerte für die Öffnungskraft, die Formelspezifikationen, die Probengröße sowie die Regeln für Ausfälle und Wiederholungsprüfungen an.
Verwenden Sie mehrere Einheiten über Flaschen- und Verschlussnester sowie Dichtungschargen hinweg. Durchschnittswerte können eine falsch zentrierte Einlage oder eine zu hohe Erhebung verschleiern. Unterscheiden Sie zwischen Permeabilität bzw. Verdunstung und Bruttoleckage: Eine Verpackung kann flüchtige Inhaltsstoffe verlieren, ohne dass sichtbare Feuchtigkeit auftritt, und ein feuchter Verschluss kann eher auf eine Pumpenentlüftung als auf die Dichtungsfuge zurückzuführen sein.
Diagnose anhand des Fehlermusters, nicht anhand von Vermutungen
| Beobachtung | Wahrscheinliche Mechanismen | Bestätigung und Korrekturhinweis |
|---|---|---|
| Weiche, größere, klebrige oder extrudierte Dichtung | Aufnahme der Formulierung, Materialzerfall, übermäßiger Druck oder Hitze | Masse, Volumen und Härte mit den Kontrollwerten vergleichen; absorbierte Formulierungskomponenten identifizieren; eine widerstandsfähige Verblendung oder Masse prüfen und das Drehmoment erneut validieren |
| Verhärtete, geschrumpfte oder rissige Dichtung | Extraktion von Weichmachern/Additiven, Oxidation, Wärmealterung oder ungeeignete Reinigungsmittel | Negative Maß- und Massenänderungen sowie einen Anstieg der Härte messen; die Mischung und die Belichtungskarte überprüfen; das Material austauschen, anstatt das Drehmoment zu erhöhen |
| Es ist kein Austausch der Dichtung erkennbar, dennoch tritt eine Undichtigkeit auf | Unzureichende Kompression, Spannungsrelaxation, Kriechverhalten der Kappe, Maßabweichung zwischen Außenhülle und Innenauskleidung | Kartenkompressionsabdruck; Messung von Land, Liner und Drehmomentretention; Querschnittsbaugruppen; Anpassung von Dicke, Härte, Geometrie oder Drehmomentbereich |
| Nasser Weg nur auf einer Seite | Neigung/Welligkeit der Grundplatte, Ovalität des Halses, Verformung der Kappe, exzentrische Auskleidung oder schräger Fadenverlauf | Den Nassbereich mit der Maßkarte und der Aussparung abgleichen; Sitz und Gewinde prüfen; die Zentrierung der Werkzeuge oder der Baugruppe korrigieren |
| Besteht den Speichertest, weist jedoch nach dem Versand Lecks auf | Die Randabdichtung wird durch Vibrationen, Stöße, Druckunterschiede oder Temperaturwechsel beansprucht | Messung des Drehmoments und der Dichtheit vor und nach dem Transport; Nachbildung der auf der Strecke auftretenden Belastungen; Verbesserung der Konstruktion von Halterungen, Auskleidungen oder Dichtungen |
| Beim ersten Verschluss sind die Dichtungen dicht; beim erneuten Verschluss treten Undichtigkeiten auf | Dauerhafte Verformung, verunreinigtes Gelände, Verschiebung der Auskleidung, Gewindeverschleiß oder unzureichendes Anzugsmoment durch den Verbraucher | Führen Sie Öffnungs-/Schließzyklen mit Formularresten und repräsentativen Anwendern durch; überarbeiten Sie das Design im Hinblick auf die Wiederverschließbarkeit, anstatt sich auf die Leistung beim ersten Verschließen zu verlassen. |
| Massenverlust ohne feuchte Außenfläche | Permeation oder Verlust flüchtiger Stoffe durch Dichtung/Verschluss, sehr geringes Dampfleck oder Messartefakt | Verwenden Sie eine Inertgas-Kontrolle, eine Blindverdampfungskontrolle und eine Barriereuntersuchung; melden Sie den Vorfall nicht automatisch als groben Flüssigkeitsaustritt. |
| Flüssigkeit in der Kappe, aber die Dichtfläche bleibt trocken | Undichtigkeit an Pumpe, Sprühkopf, Entlüftung, Crimpverbindung oder Auslass | Den Leitungsweg mithilfe von Farbstoff oder durch Druckprüfung nachverfolgen; die Baugruppen des Spenders vor dem Austausch der Kappendichtung isolieren |
Die eingehende Dichtung als kritisches Bauteil kontrollieren
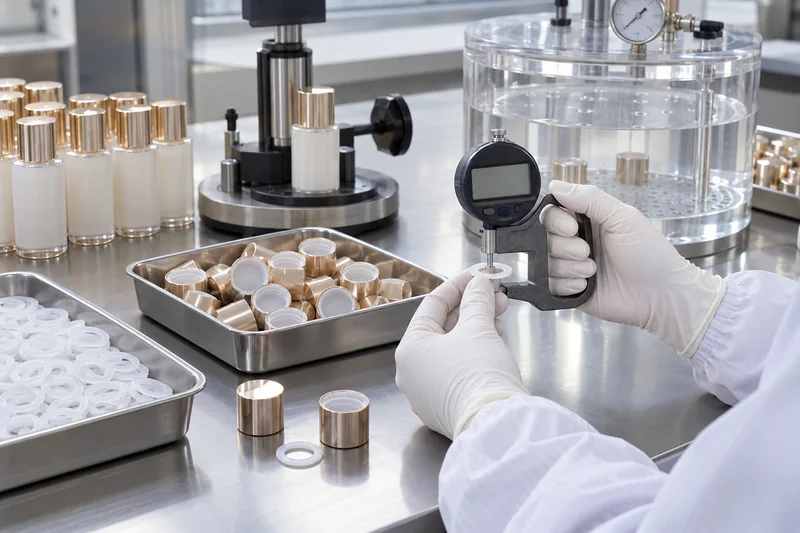
In der Beschaffungsspezifikation sollten die Materialgüte oder -mischung, die Bauart, die Dicke, der Durchmesser, gegebenenfalls die Härte/Dichte, die Oberflächen- und Rückseitenbeschaffenheit, die Farbe, der Produktionsstandort sowie der zugelassene Lieferant angegeben werden. Die Wareneingangskontrolle kann, sofern das Risiko dies rechtfertigt, eine Identitätsprüfung sowie die Überprüfung von Abmessungen, Masse, Härte, Schaumstofffehlern, der Qualität der Stanzkanten, Verunreinigungen, Wölbung, Delaminierung und dem Verbleib der Trennfolie in der Kappe umfassen. Jede Charge ist bis zur fertigen Losgröße zurückzuverfolgen.
Einführen und Anbringen der Verschlusskappe
Überwachen Sie das Vorhandensein, die Ausrichtung und die Zentrierung der Einlage. Kalibrieren Sie die Drehmomentmessgeräte, überprüfen Sie die Gleichmäßigkeit des Verschlusskopfes und stellen Sie die Flaschenhalterung so ein, dass die Verpackung während der Messung nicht verformt wird. Legen Sie Prozesskontrollen für niedrige, nominale und hohe Werte fest und messen Sie anschließend nach einer definierten Haltezeit die Drehmomentbeständigkeit und die Dichtheit; führen Sie keine “Nachziehen aller Verschlüsse” durch, es sei denn, der validierte Prozess schreibt dies vor.
Das System freigeben, nicht einzelne Teile
Die Maßberichte für Flaschen, Verschlüsse und Dichtungen können zwar alle den Anforderungen entsprechen, doch die Toleranzsumme ist nicht zulässig. Stellen Sie das abgestimmte System unter repräsentativen Bedingungen mit hohen und niedrigen Bauteilwerten zusammen, befüllen Sie es mit der Produktionsrezeptur und führen Sie definierte Dichtheits- und Drehmomentprüfungen durch. A Verpackungsformate für Hautpflegeprodukte sollte im Zusammenhang mit dem vorgesehenen Verschluss beschafft und freigegeben werden, nicht als „verwaistes“ Fläschchen.
Änderungen am “gleichen Material” als potenziell funktional behandeln
Eine Änderung des Lieferanten, der Materialzusammensetzung, der Aushärtung, der Härte, des Farbstoffs, des Gleitmittels, der Schaumdichte, der Dicke, der Deckschicht, des Klebstoffs, des Stanzverfahrens, des Recyclinganteils, des Verschlussharzes oder des Produktionsstandorts kann eine Risikobewertung und eine erneute Qualifizierung erforderlich machen. Nutzen Sie Boyus Workflow zur Qualifizierung von Zweitlieferanten im Bereich Verpackung bevor Sie den Lieferanten für Dichtungen oder Verschlüsse wechseln.
Was tun, wenn Dichtungen in der Produktion aufquellen oder Verpackungen undicht werden?
- Von der Quarantäne betroffene Partien. Bewahren Sie befüllte Einheiten in ihrem ursprünglichen Zustand auf, einschließlich ungeöffneter Kontrollproben, loser Komponenten und Restmengen der Rezeptur. Führen Sie Aufzeichnungen über Flaschen, Verschlüsse, Dichtungen, Abfüll- und Verschließköpfe.
- Bestätigen Sie die Beobachtung. Überprüfen Sie die Auswuchtung, den Drehmomentprüfer, die Konditionierung, die Lagerlage und das Prüfverfahren. Vergleichen Sie die Probe mit einer zugelassenen, zurückbehaltenen Charge unter denselben Bedingungen.
- Den Leckageweg lokalisieren. Unterscheiden Sie zwischen Dichtungsfläche, Verschlussgewinde, Flaschenfehler, Pumpe/Crimpverbindung/Entlüftung und Permeation. Fotografieren Sie die erste Stelle, an der Feuchtigkeit auftritt, vor der Demontage.
- Charakterisieren Sie belegte und unbelegte Dichtungen. Vergleichen Sie Abmessungen, Masse, Härte, Oberfläche, Klebrigkeit, Druckabdruck und Beschädigungen. Greifen Sie bei Verdacht auf eine Substitution auf Materialidentifizierung oder analytische Unterstützung zurück.
- Stratifizieren Sie die Daten. Achten Sie auf Auswirkungen durch Flaschen-/Verschluss-Hohlraum, Dichtungsrolle oder -charge, Montageversatz, Verschließkopf, Rezepturcharge, Abfülltemperatur und Lagerbedingungen.
- Trenne Chemie und Mechanik voneinander. Testen Sie eine Dichtung mit bekannter einwandfreier Geometrie und einer fragwürdigen Geometrie sowie eine Dichtung mit fragwürdiger Geometrie und bekannter einwandfreier Geometrie. Ändern Sie jeweils nur einen Faktor oder führen Sie ein geplantes Experiment durch, wenn Wechselwirkungen wahrscheinlich sind.
- CAPA umsetzen und erneut validieren. Korrigieren Sie die Materialzusammensetzung, die Dicke, die Oberflächenbeschaffenheit, die Geometrie, das Drehmoment/den Prozess oder die Lieferantenkontrolle. Wiederholen Sie die Kompatibilitäts-, Verschlussfestigkeits-, Dichtheits- und Verteilungstests. Geben Sie das Produkt nicht frei, indem Sie die Grenzwerte nach Erhalt des Ergebnisses erweitern.
Auch andere Probleme im Zusammenhang mit Dichtungen sollten untersucht werden, selbst wenn keine sichtbaren Undichtigkeiten vorliegen: Geruchsaufnahme oder -abgabe, Verfärbung der Rezeptur, extrahierbare/auslaugbare Stoffe, Ablösen der Einlage, Ablösung der Deckschicht, Korrosion der Folie, schweres Öffnen, Quietschen der Dichtung, unzuverlässiges Wiederverschließen, Partikelbildung sowie Veränderungen des mikrobiellen Risikos aufgrund eines Verlusts der Verschlussintegrität.
Was muss in die Angebotsanfrage und die Qualitätsvereinbarung aufgenommen werden?
- vollständiges Formulierungsprofil, einschließlich Duftstoffe/ätherische Öle, Alkohole/Lösungsmittel, Tenside, pH-Wert, Viskosität, Flüchtigkeit und empfindliche Wirkstoffe;
- vorgesehene Verpackung, Halsausführung, Abmessungen der Dichtfläche, Verschlusstyp, Induktionsversiegelung oder Verschlusskonstruktion, Füllmenge und Kopfraum;
- genaue Dichtungskonstruktion, Güteklasse/Mischung, Aushärtung oder – falls zutreffend – Deckschicht/Trägerschicht, Härte/Dichte, Dicke, Innen- und Außendurchmesser sowie Toleranzen;
- Anzugsdrehmomentbereich, Verschließvorrichtung, Abfülltemperatur, Haltezeit, Überprüfung des Lösemoments und Öffnungsgrenze für den Verbraucher;
- Kompatibilitätsbedingungen, Zeitpunkte, Ausrichtungen, Kontrollgruppen, Stichprobengrößen, gemessene Endpunkte und Akzeptanzkriterien;
- Leckprüfverfahren und Empfindlichkeit, Transport-/Höhen-/Temperaturabfolge sowie abschließende Verpackung;
- Rückverfolgbarkeit von Chargen, Zertifikate, Aufbewahrungsproben, Prüfverfahren für Wareneingänge, Zuständigkeiten bei Nichtkonformitäten/CAPA sowie Anforderungen an die Meldung von Änderungen;
- Marktunterlagen und ob ein qualifizierter Gutachter Angaben zu Migration, extrahierbaren Stoffen oder Auslaugstoffen benötigt.
Häufig gestellte Fragen
Welches ist das beste Dichtungsmaterial für Kosmetikverpackungen?
Es gibt kein allgemein bestes Material. Die richtige Wahl ist die spezifische Materialzusammensetzung und Konstruktion, die bei der jeweiligen Rezeptur, Flasche, Verschlusskappe, Temperatur, Haltbarkeitsdauer und dem Verwendungszyklus chemische Stabilität, Druckfestigkeit und Dichtheit gewährleistet. Materialtabellen dienen lediglich der Vorauswahl.
Ist Silikon in Bezug auf Öle und Duftstoffe immer unbedenklich?
Nein. Silikon bietet zwar nützliche Elastizität und Temperaturbeständigkeit, kann jedoch bestimmte Öle und Lösungsmittel aufnehmen und dadurch aufquellen; auch die Durchlässigkeit und die extrahierbaren Stoffe können eine Rolle spielen. Testen Sie die jeweilige Silikonmischung und nicht nur die Bezeichnung des Polymers.
Inwieweit ist ein Aufquellen der Dichtung zulässig?
Es gibt keinen allgemeingültigen prozentualen Anteil für kosmetische Zusätze. Die Akzeptanz hängt davon ab, ob das gealterte Bauteil fest sitzt, den erforderlichen Anpressdruck und die erforderliche Härte beibehält, ein Herausdrücken bzw. Ablösen verhindert, die Rezeptur innerhalb der Spezifikation bleibt und die Dichtheits- sowie Gebrauchstests an gefüllten Verpackungen besteht. Legen Sie anhand der Daten zur Konstruktionsfähigkeit und Stabilität einen projektspezifischen Grenzwert fest.
Kann Wasser verwendet werden, um die Verträglichkeit von Dichtungen zu prüfen?
Wasser kann in manchen Systemen zwar die grobe Passform oder Undichtigkeiten überprüfen, es reicht jedoch nicht aus, um eine Dichtung für ein Kosmetikprodukt zu qualifizieren, das Öl, Duftstoffe, Tenside oder Lösungsmittel enthält. Die tatsächliche Rezeptur kann sich hinsichtlich Benetzungsverhalten, Viskosität, Flüchtigkeit und Wechselwirkung mit Polymeren unterscheiden.
Kann ein höheres Drehmoment das Undichtwerden einer Dichtung verhindern?
Manchmal liegt die Ursache in einem zu geringen Drehmoment, doch ein zu hohes Drehmoment kann den Verschluss verformen, die Dichtung herausdrücken, das Gewinde beschädigen oder den Flaschenhals beschädigen. Legen Sie für die jeweilige Verpackung einen sicheren und geeigneten Drehmomentbereich fest und überprüfen Sie die Dichtheit nach der Lagerung und dem Vertrieb.
Ersetzt eine Induktionsdichtung die Verschlussdichtung?
Ein Induktionsliner kann bei korrekter Abstimmung und Versiegelung die Unversehrtheit beim ersten Öffnen gewährleisten und eine starke anfängliche Barriere bilden, wird jedoch normalerweise beim Öffnen zerstört und garantiert kein erneutes Verschließen. Die Wiederverschlussfunktion des Verschlusses oder der Sekundärliner muss separat bewertet werden, wenn das Produkt wiederholt verwendet wird.
Quellen
Die nachstehenden Normen legen den Anwendungsbereich der Prüfverfahren fest, stellen jedoch keine allgemeingültigen Grenzwerte für die Zulassung von Kosmetika dar. Die Materialleitfäden dienen als Unterstützung bei der Vorprüfung und der Wirkmechanismusanalyse; für die endgültige Zulassung sind die tatsächliche Rezeptur und die Verpackung erforderlich.
- ASTM D471-16a(2021) – Auswirkungen von Flüssigkeiten auf die Eigenschaften von Gummi
- ASTM D395-18(2025) – Druckverformungsrest von Kautschuk
- ASTM D2063/D2063M-24 – Drehmomentbeständigkeit von Verschlüssen mit durchgehendem Gewinde
- ASTM D3474-23 – Kalibrierung und Verwendung von Drehmomentmessgeräten für Verpackungen
- ASTM D4991-25 – Dichtheitsprüfung von leeren starren Behältern nach dem Vakuumverfahren
- Parker-O-Ring-Handbuch – Mechanismen der Quellung, Schrumpfung und Druckverformungsrest bei Elastomeren
- Trelleborg – Leitfaden zur chemischen Verträglichkeit von Dichtungswerkstoffen
- Saint-Gobain – Vergleich von Cap-Liner-Materialien und architektonische Überlegungen
- US-amerikanische FDA – Produktprüfungen von Kosmetika und Herstellerverantwortung
- EU-Verordnung (EG) Nr. 1223/2009, Anhang I – Angaben zu Verpackungsmaterialien im Sicherheitsbericht
- Cosmetics Europe / CTFA – Leitlinien zur Stabilitätsprüfung von Kosmetika



 English
 Español de Argentina
 Русский
 Italiano
 日本語
 한국어
 العربية
 Français
 Deutsch