









Respuesta directa: La impresión en botellas suele desprenderse porque el sistema de decoración falló en una de estas cuatro etapas: la tinta líquida no humectó la superficie; la película seca no se adhirió a la botella ni a su recubrimiento; la tinta no se curó o reticuló por completo; o la película curada no fue resistente al producto, al alcohol, a la grasa de las manos o a la abrasión a la que se enfrentó posteriormente. La limpieza con alcohol es especialmente agresiva porque puede ablandar o hinchar la película, mientras que el paño la retira mecánicamente.
No resuelvas cada falla “dejando que se seque más tiempo” o agregando una capa transparente. Primero identifica ¿qué capa se separó? y si la causa fue la exposición a sustancias químicas, la fricción o ambas. A continuación, corrija la limpieza del sustrato, el pretratamiento, la compatibilidad entre la tinta y la imprimación, la mezcla y el tiempo de vida útil, el espesor de la película, el intervalo de curado o el diseño del contacto con el empaque que haya provocado esa falla. Por último, repita una prueba por escrito en botellas equivalentes a las de producción después del período de acondicionamiento especificado y con la fórmula real.
Esta guía está dirigida a marcas de cosméticos, ingenieros de empaque, equipos de calidad, decoradores y empresas de llenado por contrato. Abarca la decoración mediante serigrafía y tampografía sobre plástico, vidrio sin recubrimiento y vidrio recubierto. Las hojas de datos técnicos específicas de cada proveedor y las pruebas validadas de empaques y fórmulas tienen prioridad sobre los valores genéricos.
¿Qué significa realmente la adhesión de la tinta en los envases de productos cosméticos?
“La tinta se fija” no es un solo proceso. Para que una decoración sea duradera, debe cumplir cuatro requisitos. En primer lugar, la tinta líquida debe húmedo la superficie misma, en lugar de formar una gota o retraerse. En segundo lugar, la tinta debe revelarse adhesión interfacial a esa superficie mediante interacciones mecánicas, polares y químicas propias del sistema. En tercer lugar, la película de tinta debe secar o curar en una red cohesionada. En cuarto lugar, la red final debe ser capaz de funcionar en el entorno de servicio del paquete.
Modelo útil: humedecer la superficie → fijar a la superficie → curado completo → resistencia al uso real.
Una botella puede superar las tres primeras etapas y, aun así, fallar cuando el alcohol de la fragancia, el desinfectante, el aceite, los tensioactivos, el protector solar, el contacto repetido con las manos o los rasguños en el cartón dañan la película.
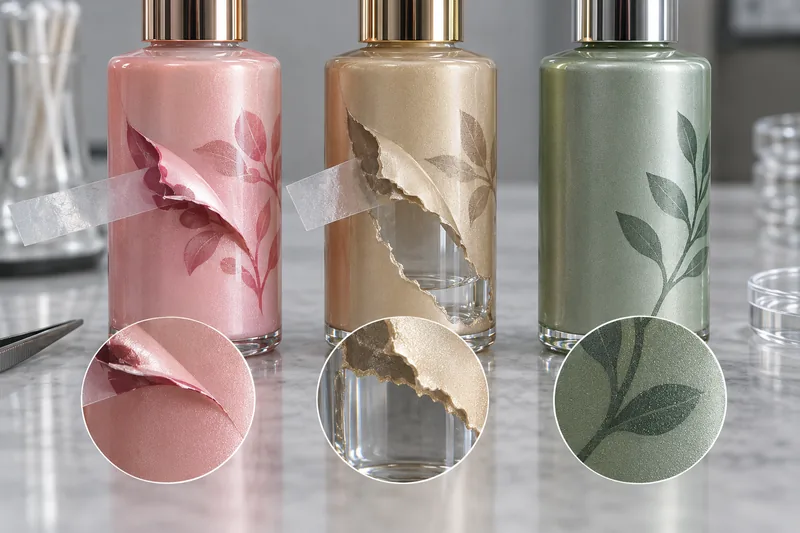
La adhesión es la resistencia de la interfaz entre la tinta y el sustrato. La cohesión es la resistencia dentro de la película de tinta o dentro de una capa de recubrimiento. Son conceptos distintos. Si al retirar la cinta se desprende una escama limpia de tinta y la laca queda intacta, hay que sospechar de la interfaz entre la tinta y la laca. Si la tinta y la laca se desprenden juntas y se ve el vidrio transparente, es posible que la tinta esté fuertemente adherida a un recubrimiento débil; la interfaz defectuosa se encuentra en una capa inferior. Si el pigmento se mancha en un paño sin un borde de desprendimiento limpio, es más probable que se trate de un secado incompleto, una reticulación incompleta o el ataque de un solvente, en lugar de una simple falta de adhesión interfacial.
Esa distinción es la base para una resolución de problemas eficaz. Aumentar el tratamiento de la superficie no puede reparar un fallo entre la laca y el vidrio. Aumentar el tiempo de secado en el horno no puede hacer que un aglutinante químicamente incompatible resista un solvente de manera indefinida. Una capa transparente dura no puede salvar de manera confiable una tinta base que nunca se adhirió a la superficie.
¿Por qué se despega la impresión de las botellas cuando se exponen al alcohol?
El alcohol puede penetrar en una película de tinta, reducir las interacciones entre las cadenas de polímeros, extraer componentes solubles o hinchar un aglutinante. La película ablandada pierde entonces dureza, cohesión o resistencia interfacial. Un paño de limpieza añade fuerza de cizallamiento, por lo que una prueba de frotamiento en húmedo no es simplemente una prueba de resistencia química; es una combinación de exposición química y abrasión. La misma decoración puede tolerar una caída estática breve, pero fallar rápidamente cuando se frota el área mojada.
La palabra alcohol no constituye una condición de prueba completa. El etanol y el alcohol isopropílico son sustancias diferentes; la concentración modifica la potencia del solvente; el contenido de agua puede alterar la interacción; y las fórmulas comerciales contienen aceites de fragancia, surfactantes y otros ingredientes. El tiempo de contacto, la tasa de evaporación, el tipo de paño, la carga aplicada y el número de pasadas influyen en el resultado. Por lo tanto, la afirmación “superó 100 fricciones con alcohol” no es comparable a menos que ambas partes hayan utilizado el mismo método documentado.
- Curado o reticulación incompletos: El solvente residual, una proporción incorrecta de endurecedor, un tiempo de vida útil vencido, una dosis de rayos UV inadecuada o un tiempo o temperatura insuficientes hacen que la película sea más vulnerable a los ataques.
- Composición química incorrecta de la tinta: la película puede estar completamente curada y, aun así, no ser adecuada para la concentración de alcohol, la mezcla de aceites o el sistema tensioactivo que se esté utilizando.
- Ataque a un recubrimiento intermedio: La impresión puede permanecer adherida a un color aplicado con aerosol, una laca de tacto suave o una capa metalizada mientras esa capa se ablanda o se desprende de la botella.
- Penetración en un borde o defecto: Los poros, la capa delgada, los bordes afilados o las rayaduras permiten que el líquido llegue a una interfaz débil y provoque el desprendimiento.
Prueba la fórmula comercializada, no solo el alcohol de laboratorio. Un derrame de perfume, un derrame de tóner y una toallita con alcohol isopropílico 70% generan diferentes tipos de exposición. La compatibilidad de la fórmula también puede afectar al frasco, la bomba y el recubrimiento, así que incluye la decoración en la misma protocolo de Boyu para la compatibilidad de envases cosméticos en lugar de considerar la impresión como una revisión aislada de la obra de arte.
¿Por qué se borra la impresión por la fricción, incluso sin alcohol?
La abrasión en seco elimina progresivamente material de la superficie de la tinta o concentra la tensión en un borde. Entre las causas comunes se incluyen el contacto entre botellas en bandejas a granel, el roce de los collares de las bombas contra la decoración del hombro, los rieles guía en una línea de llenado, los separadores de cartón corrugado, las tapas empaquetadas sin apretar junto a botellas decoradas, el contacto manual repetido y un inserto de cartón rígido que ejerce presión sobre una protuberancia.
Un resultado puede ser aceptable en una prueba de cinta, pero deficiente en una prueba de fricción. La prueba de cinta evalúa principalmente la separación de la superficie; la prueba de fricción evalúa la resistencia al desgaste, la tenacidad de la película y la geometría local. Las líneas delgadas en un panel cilíndrico liso pueden resistir, mientras que una impresión densa en un reborde se raya, ya que el reborde es un punto de contacto y la impresión y el curado son menos uniformes en esa zona. Las botellas que se flexionan al sujetarlas también someten a la película de tinta, que es frágil, a una tensión de tracción.
Observa el patrón. El deslustre uniforme sugiere desgaste superficial. Las rayas direccionales indican un contacto deslizante repetido. El daño en un lado de cada botella suele corresponder a una guía de la cinta transportadora o a la pared de una caja de cartón. Las astillas en el borde de la impresión pueden indicar una película gruesa o quebradiza. Las grietas que solo se abren cuando se flexiona una botella exprimible sugieren una falta de compatibilidad en la flexibilidad, incluso si la tinta permanece bien adherida entre las grietas.
Además del alcohol, ¿a qué más deben resistir los empaques impresos?
El alcohol es solo uno de los posibles retos. La lista correcta de exposición depende de la fórmula comercializada, el proceso de llenado y limpieza, la ruta de distribución, el ambiente del baño o del salón de belleza, y el manejo previsible por parte del consumidor. Una decoración puede pasar la prueba de la toallita con etanol y, aun así, fallar tras el contacto con aceite, surfactantes, protector solar, concentrado de fragancia, condensación o contacto repetido con cartón.
| Exposición | Posible falla | Cómo reproducir el riesgo |
|---|---|---|
| Fórmula final y fugas | Ablandamiento, manchas, hinchazón, levantamiento de los bordes o desprendimiento del recubrimiento causados por la mezcla completa de ingredientes | Utilice la fórmula de producción en el empaque decorado terminado; incluya condiciones realistas de tiempo de reposo, limpieza y trayectoria de fugas |
| Aceites aromáticos, aceites esenciales y emolientes | Ablandamiento del aglutinante o de la laca, manchas y ataque interfacial lento | Prueba la mezcla y la concentración reales; no sustituyas un aceite genérico |
| Tensioactivos, ácidos, álcalis y productos de limpieza | Pérdida de brillo, transferencia de color, hidrólisis o deterioro de una capa intermedia | Defina la concentración, el tiempo de contacto, la temperatura y si se realiza una limpieza después de la exposición |
| Agua, humedad y condensación | Blanqueamiento temporal, menor adhesión entre capas, apelmazamiento o curado más lento en sistemas sensibles a la humedad | Empaque los lotes completos en condiciones de temperatura y humedad adecuadas, e inspeccione tanto en estado húmedo como después de la recuperación |
| Calor, frío, rayos UV y ciclos térmicos | Fragilización, cambio de color, pérdida de brillo, expansión diferencial o agrietamiento al flexionar la botella | Envejecer las muestras de producción decoradas en condiciones relevantes para la ruta y el mercado; luego, repetir las pruebas de adhesión y de fricción |
| Máquinas de envasado, líneas de llenado y distribución | Transferencia de aceite o protector solar, además de abrasión, rayones en los rieles guía, desgaste entre botellas e impronta en el empaque de cartón | Realizar pruebas de línea llena y la simulación final de llenado; mapear la dirección del daño y los puntos de contacto |
No elabores una lista indiscriminada de sustancias químicas agresivas y la llames “calificación”. Clasifica las exposiciones según su probabilidad y sus consecuencias, y luego diseña métodos que las reproduzcan. Por ejemplo, un frasco de perfume requiere atención en el área del engarzado y en las posibles vías de fuga; un frasco de champú debe someterse a pruebas de exposición a manos mojadas, tensioactivos y la humedad del baño; un frasco de salón de belleza también puede estar expuesto al contacto repetido con desinfectantes. Este enfoque basado en el riesgo genera evidencia más útil que una sola prueba con solventes agresivos que no guarde relación con el uso real.
Primer paso del diagnóstico: localizar la interfaz defectuosa
Utiliza el aumento, una muestra de control no probada, el material transferido al paño o la cinta, y el color de la superficie expuesta para determinar dónde ocurrió la separación. Anota el lote de la botella, la posición de la cavidad o del molde, el lote de decoración, el lote de tinta, el turno, la línea de producción y las condiciones de curado antes de realizar el experimento. De lo contrario, una falla útil puede convertirse en una anécdota imposible de rastrear.
| Lo que observas | Lugar probable de falla | Primeras revisiones |
|---|---|---|
| Transferencias de tinta; el sustrato o la laca permanecen intactos | Dentro de la tinta o en la interfaz entre la tinta y la superficie superior | Curado, mezcla, contaminación, tratamiento, compatibilidad de la tinta |
| La tinta y el recubrimiento de color se desprenden juntos; queda al descubierto el vidrio o plástico transparente | Interfaz entre el recubrimiento y el sustrato | Pretratamiento de recubrimientos, horneado, contaminación y resistencia química |
| La tinta se derrama; parte se queda en la botella y parte en la cinta adhesiva | Fallo cohesivo en la tinta | Formación de la película, curado, proporción de endurecedor, ataque de solventes, fragilidad |
| Solo el color superior se separa de la impresión de fondo | Entre capas de tinta | Ventana entre capas, contaminación, secuencia de curado y compatibilidad entre series de tintas |
Cómo el sustrato influye en el problema de la adhesión
No existe una “mejor tinta para frascos cosméticos” que sea válida para cualquier superficie. El tipo de resina, los aditivos, el contenido reciclado, las condiciones de moldeo y el acabado de la superficie pueden afectar la capacidad de impresión incluso dentro del mismo material nominal. Siempre se debe aprobar la composición real del producto de producción.
PE y PP: baja energía superficial y paredes flexibles
El polietileno y el polipropileno sin tratar son difíciles de humectar para muchas tintas. El tratamiento controlado con llama, corona o plasma puede oxidar la superficie más externa y mejorar la humectación y la compatibilidad. La guía técnica de LyondellBasell para envases de polietileno destaca que los parámetros del tratamiento, la velocidad de la línea, el tiempo de almacenamiento y la contaminación de la superficie son factores importantes. Una prueba de dinas es útil como filtro del proceso, pero no es una prueba de adhesión y un valor objetivo no puede aplicarse de manera universal a todas las resinas y tintas.
Las botellas flexibles plantean un segundo requisito: la película curada debe soportar la compresión y recuperar su forma. Una película dura puede pasar sin problemas por una placa rígida, pero agrietarse en la botella terminada. Al seleccionar envases cosméticos de plástico, considerar la superficie moldeada, la decoración y la flexibilidad esperada como un solo sistema.
PET y PETG: el humectado con limpiador no elimina la necesidad de realizar pruebas
El PET y el PETG pueden imprimirse más fácilmente con una tinta compatible, pero los residuos de desmolde, el polvo, los agentes antiestáticos, los cambios en el contenido reciclado, los tratamientos superficiales y los solventes agresivos aún pueden provocar fallas. Además, una botella transparente hace que los defectos visuales sean más evidentes. La selección del solvente debe tomar en cuenta la posibilidad de opacidad, agrietamiento por tensión o daño al recubrimiento de color, así como a la película impresa.
Vidrio sin tratar, vidrio recubierto por pulverización y vidrio esmerilado
El vidrio es un material de alta energía, pero no por eso es automáticamente limpio ni apto para la impresión. Los aceites, la silicona, el grafito procedente de los procesos de conformado, el polvo y la humedad pueden interferir. Las tintas de dos componentes para vidrio pueden requerir una proporción precisa entre tinta y endurecedor, así como un curado controlado. Las hojas técnicas de fabricantes de tintas reconocidos, como Marabu, también exigen pruebas preliminares y superficies limpias; sus condiciones de curado publicadas son específicas para cada sistema, no son fórmulas universales de fábrica.
En el vidrio recubierto por pulverización, la laca —y no el vidrio— es el sustrato de la tinta. La laca debe ser compatible con la tinta y estar adherida al vidrio. Pregunta a un proveedor de envases de vidrio para cosméticos para especificar el proceso completo de decoración y conservar muestras de producción por botella, recubrimiento y lote de impresión.
Un proceso de trabajo controlado en fábrica para la impresión de botellas duraderas
El amplio proceso de serigrafía de botellas aborda en detalle el diseño gráfico, las pantallas, la configuración y la producción. Para resolver problemas de adhesión, enfócate en las variables que se indican a continuación y asocia cada una de ellas a un registro que se pueda revisar después de que ocurra una falla.
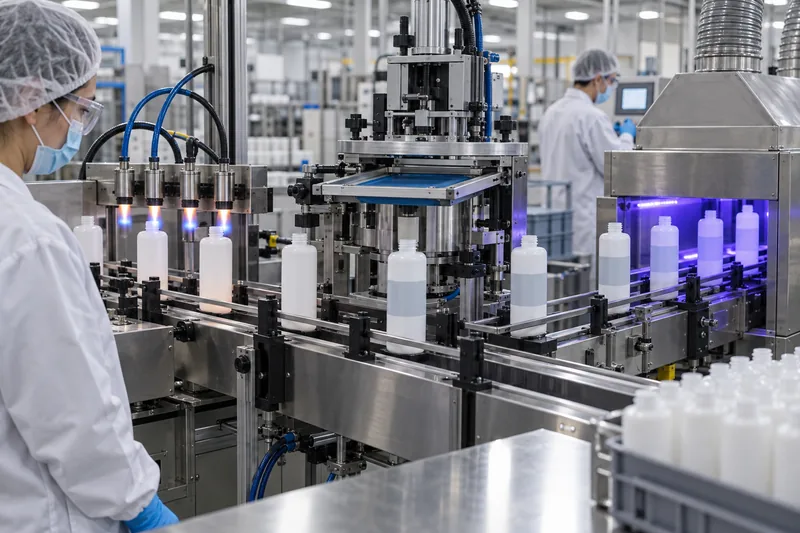
- Aprobar las especificaciones de construcción y de riesgos: identificar el tipo de resina o la combinación de vidrio y recubrimiento, el color, los aditivos, el diseño gráfico, la fórmula de relleno, las vías de fuga y el entorno de uso. Un cambio de resina virgen a resina PCR, o de un recubrimiento transparente a otro, constituye un cambio de calificación.
- Calificar muestras equivalentes a las de producción: probar la botella moldeada real, cada color clave y la secuencia de decoración prevista. Las placas planas y las “muestras doradas” preparadas en laboratorio no reflejan la curvatura de la botella, su flexibilidad ni las variaciones en el recubrimiento.
- Control de la limpieza de los materiales entrantes y preimpresos: Verifica que el lote de la botella o del recubrimiento sea el correcto y controla el polvo, la condensación, el desmoldeante, la silicona, los aceites de las manos y los residuos de agentes de limpieza. Manipula los materiales de manera limpia y respeta un tiempo máximo de espera definido antes de la impresión.
- Aplica un pretratamiento validado: Defina los ajustes de llama, corona, plasma o imprimación para la geometría de la botella. Registre el rendimiento del equipo y la velocidad de la línea. Las verificaciones de energía superficial pueden servir para monitorear la ventana, pero sigue siendo necesario realizar pruebas de adhesión reales.
- Mezcla el sistema de tinta aprobado: Identifica la serie, el tono y el lote de la tinta; pesa el endurecedor/catalizador y el diluyente en la proporción aprobada; registra el tiempo de mezcla y el tiempo de desecho. No prolongues el tiempo de vida útil ni mezcles tinta de dos componentes vieja con un lote nuevo, a menos que el fabricante de la tinta valide expresamente esta práctica.
- Bloquear la ventana de impresión: malla de la pantalla de control, plantilla, rasqueta, viscosidad, soporte para botellas, velocidad de impresión, registro y número de pasadas. Un exceso de película puede retener solvente o secarse de manera desigual; una cantidad insuficiente puede reducir la opacidad y la vida útil.
- Verifica la curado en lugar de confiar en un valor de referencia: En el caso de los sistemas de curado térmico o al aire, controle el tiempo, la temperatura de la superficie de la botella, el flujo de aire y el acondicionamiento. En el caso de los sistemas UV, monitoree la irradiancia o energía, el espectro, el estado de la lámpara, la distancia y la velocidad de la línea. La temperatura de la cinta transportadora por sí sola no prueba la exposición de la botella ni el curado.
- Mantener durante el período de condicionamiento válido: “Seco al tacto” no es lo mismo que la resistencia química final. Algunos sistemas siguen desarrollando sus propiedades durante días. Utilice la hoja de datos técnicos de la tinta en cuestión y defina el momento más temprano válido para realizar la prueba de desprendimiento.
- Lanzamiento con pruebas complementarias: Inspecciona la apariencia y el registro; luego, realiza las pruebas acordadas de cinta, frotado en seco, alcohol/fórmula y flexión o contacto con el empaque. Toma muestras del inicio, la mitad y el final de la tirada, así como de cualquier lote significativo de botellas o recubrimientos.
- Conservar las pruebas y controlar los cambios: Mantener registros de lotes, resultados de pruebas, fotografías y muestras decoradas conservadas. Exigir una nueva aprobación cuando cambie la resina o el recubrimiento de la botella, la tinta, el endurecedor, la impresora, el tratamiento o el proceso de curado.
El ambiente es importante cuando el sistema seleccionado indica que lo es. La temperatura afecta la viscosidad de la tinta, la evaporación y la velocidad de reacción; la alta humedad o la condensación pueden interferir con los endurecedores sensibles a la humedad o con la limpieza de la superficie; el polvo puede crear poros y puntos débiles. Registra las condiciones reales y sigue los límites del proveedor de tinta elegido, en lugar de copiar un valor de temperatura o humedad de una tinta que no tenga relación con la que estás utilizando. Por ejemplo, una hoja informativa actual de la tinta para vidrio de dos componentes de Marabu advierte contra el curado a temperaturas inferiores a 15 °C y contra la alta humedad durante varias horas después de la impresión, mientras que una página de la tinta en envase de Nazdar indica que su sistema específico alcanza sus propiedades finales después de 5 a 7 días. Esos son ejemplos específicos de productos, no configuraciones universales de fábrica.
¿Qué pruebas miden la adherencia y la durabilidad de la tinta?
No hay una sola prueba que responda a todas las preguntas. Elabora una matriz de pruebas compacta basada en los mecanismos de falla previstos. La general ensayos para botellas cosméticas A continuación, se deben vincular las verificaciones de acabado con las pruebas de fugas, compatibilidad, distribución y de línea.
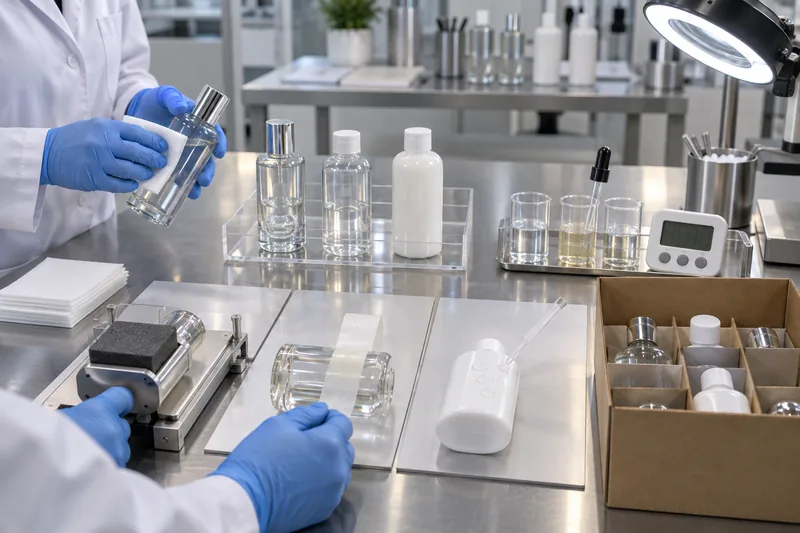
| Prueba | A qué se enfrenta | Qué no demuestra | Plan de uso en botella |
|---|---|---|---|
| Tirón de la cinta, sin corte | Fijación bruta de la impresión a una superficie curva | Resistencia química o a la abrasión | Pantalla de producción rápida cuando se controlan la cinta y el método |
| Corte transversal/cinta | Resistencia a la separación alrededor de cortes controlados | Resistencia absoluta a la adhesión; aptitud para cualquier curva o textura | Úsese únicamente cuando la geometría y el sistema de película permitan aplicar este método |
| Frotamiento en seco/abrasión | Desgaste, rayones y transferencia por fricción | Resistencia a las fórmulas o a los solventes | Adaptar el material de contacto, la carga y el movimiento al riesgo de manipulación y distribución |
| Limpieza en húmedo con alcohol o solución de limpieza | Ataque químico y limpieza combinados | La contribución independiente de la química frente a la de la abrasión | Simulación de campo útil cuando se registran todas las variables |
| Exposición puntual o por inmersión | Resistencia química durante un tiempo de contacto definido | Abrasión o manipulación repetida | Compara los controles tras la fórmula real, los componentes o los líquidos de prueba |
| Simulación de paquetes/líneas | Puntos de contacto reales, vibración, guías, divisores y manejo del llenado | Todo lo relacionado con la química de la vida útil | Confirma si las pruebas de laboratorio reflejan el recorrido real del paquete |
Usa las normas con precisión, no como mero adorno
Las normas ASTM D3359 e ISO 2409 se citan con frecuencia para la evaluación mediante cinta adhesiva o corte transversal, pero ninguna de ellas debe presentarse como una medida absoluta de la resistencia a la adhesión. La norma ASTM D3359 señala que sus métodos indican una adhesión mínima y que el operador, la cinta, el ángulo, la velocidad, la temperatura y la humedad pueden influir en los resultados; su ámbito de aplicación principal son los recubrimientos sobre sustratos metálicos. La norma ISO 2409 describe una clasificación empírica de corte transversal y también establece que no se trata de una medición de la adherencia. Las botellas curvas y los caracteres impresos pequeños pueden requerir una adaptación acordada o un método diferente.
La norma ASTM D5264 utiliza un equipo de ensayo de fricción recíproca para evaluar la resistencia a la abrasión de empaques impresos y materiales relacionados, especialmente muestras planas. Puede servir de referencia para un método con botellas, pero es necesario definir la geometría curva y la presión de contacto. La norma ASTM D5402 aborda la resistencia al roce con solventes para recubrimientos orgánicos que sufren cambios químicos durante el curado; sin embargo, no prescribe un solvente específico, un número de ciclos ni un resultado esperado, y advierte que la resistencia al solvente por sí sola no prueba el curado completo. La norma ISO 2836 abarca la resistencia de las impresiones a diversos agentes, mientras que la norma ISO 2812-1 abarca la resistencia de los recubrimientos a los líquidos por inmersión. Elige el documento que corresponda a la pregunta y a la construcción.
Cómo redactar una especificación reproducible para el alcohol y el desinfectante para manos
Una especificación útil permite que un proveedor, un laboratorio de la marca y un inspector externo reproduzcan la misma prueba de resistencia. Reemplace “resistente al alcohol” o “frotar 100 veces” por los siguientes campos controlados:
- Identidad de la muestra: botella terminada, composición del sustrato/recubrimiento/tinta, color, lote de producción y si está llena o vacía.
- Acondicionamiento: el tiempo transcurrido desde la impresión, la temperatura y la humedad (si se controlan), y cualquier envejecimiento por calor o exposición a la fórmula antes de la prueba.
- Líquido de prueba: identidad química, concentración, proveedor/calidad o la fórmula exacta con la que se comercializa; indique si el paño permanece saturado.
- Material de contacto: paño, fieltro, almohadilla de algodón o superficie abrasiva, indicando el tamaño y la frecuencia de reemplazo.
- Variables mecánicas: carga o fuerza, longitud de carrera, velocidad y ubicación. Define si un ciclo equivale a una pasada o a un movimiento de ida y vuelta doble frotado.
- Exposición: el recuento cíclico o el tiempo de contacto, incluyendo los períodos de permanencia y el momento en que se realizan las observaciones.
- Aceptación: transferencia de color permitida, cambio de brillo, manchas, levantamiento de bordes, sustrato expuesto, cambio en la legibilidad y daño al recubrimiento. Agrega fotos de referencia o un estándar de control.
- Muestreo: unidades por lote, ubicaciones sometidas a prueba por unidad, resultado de las pruebas destructivas y norma para la repetición de la prueba o el rechazo.
Establezca criterios de aceptación basados en el riesgo real del producto. Un frasco de fragancia con alto contenido de alcohol que pueda tener fugas alrededor de un engarzado requiere un desafío diferente al de un frasco de champú que se enjuaga. Las instrucciones críticas, la información exigida por ley y los códigos de trazabilidad necesitan protección especial. En la UE, el artículo 19 del Reglamento sobre cosméticos exige que la información específica del envase y el empaque se presente en letras indelebles, fácilmente legibles y visibles. En Estados Unidos, las normas de la FDA exigen que la información obligatoria sea prominente y llamativa; dado que la redacción no es idéntica, confirme el etiquetado específico para cada mercado con un asesor regulatorio.
Utiliza tres niveles de aceptación en lugar de un único y vago “aprobado”
Un plano de trabajo o un acuerdo de calidad pueden distinguir crítico, funcional y cosmético Resultados. La pérdida de las advertencias obligatorias, la información sobre los ingredientes, la identificación del lote o las instrucciones puede ser crítica, incluso cuando solo se vea afectada una pequeña área. La pérdida que haga que la identidad de la marca o del producto sea ilegible constituye una falla funcional. Un cambio leve y acordado en el brillo que mantenga intactos el color, los bordes y la legibilidad puede considerarse cosmético, siempre y cuando la muestra aprobada y las condiciones de visualización lo permitan. Esta jerarquía evita que un proveedor incluya la pérdida grave de texto en el promedio de una calificación visual general.
Defina también el calendario de inspección. Pruebe las muestras de preproducción antes de firmar la aprobación de la decoración, las primeras piezas al inicio de la línea, las muestras periódicas de producción después del período válido de acondicionamiento y las unidades retenidas tras el envejecimiento correspondiente. Tome muestras al inicio, a la mitad y al final de la tirada, así como de diferentes cavidades o lotes de recubrimiento, siempre que la trazabilidad lo permita. Una sola “muestra de referencia” elaborada bajo supervisión de laboratorio no puede demostrar que el intervalo de producción esté controlado.
Si se utiliza una escala numérica, acompáñela con fotografías. Indica si las calificaciones se asignan inmediatamente después de la exposición o después de un período de recuperación, ya que algunas películas se vuelven temporalmente más opacas o se blanquean. Registra tanto la calificación como el modo de falla —transferencia, manchas, desprendimiento, desvanecimiento, pérdida de brillo, agrietamiento o levantamiento del recubrimiento— para que los datos de tendencia apunten a un mecanismo en lugar de convertirse en una serie de números sin explicación.
Cómo proteger correctamente las palabras y los logotipos impresos
Utiliza una jerarquía de controles. La protección comienza con una interfaz estable y una película correctamente curada; las barreras y el diseño del empaque vienen después.
- Diseñar el sistema base: Aprobar el tipo exacto de botella o recubrimiento, la serie de tintas, la imprimación (si es necesario), el pretratamiento y el proceso de curado utilizando muestras equivalentes a las de producción.
- Mantén la impresión a salvo de ataques previsibles: Evita que la fragancia se filtre por debajo del pliegue, el anillo de contacto del collarín de la bomba, el pliegue de compresión, la guía de la cinta transportadora o el punto de presión de la caja cuando sea posible reubicar el diseño gráfico.
- Agrega una barrera compatible solo después de la validación: Una capa transparente puede mejorar la resistencia al desgaste o a los productos químicos, pero introduce nuevas interfaces, cambios en el brillo o el color y requisitos de curado. No puede solucionar una mala adhesión de la capa base.
- Proteger durante el transporte: Utilice bandejas, fundas, separadores o intercalares aptos para superficies limpias que eviten que las áreas decoradas se rocen entre sí. Asegúrese de que los materiales de empaque no obstruyan, dejen marcas ni transfieran aditivos.
- Elige otra decoración cuando la situación lo requiera: Una etiqueta sensible a la presión con material de superficie, adhesivo y laminado de alta calidad, una manga retráctil, decoración en molde, estampado en caliente protegido, grabado o marca con láser, o bien una decoración debajo de una capa exterior transparente, pueden ser más adecuadas para ciertos diseños. Cada alternativa requiere su propia evaluación de compatibilidad y legibilidad.
Matriz de resolución de problemas de adhesión de la tinta en envases de productos cosméticos
| Patrón de falla | Hipótesis de alto valor | Verificación y corrección |
|---|---|---|
| La impresión se despega de inmediato con cinta adhesiva | Contaminación; tratamiento inadecuado o defectuoso; tinta incompatible; superficie superior incorrecta | Comparar las muestras de control limpias con las sin tratar; verificar el registro de resinas/recubrimientos y tratamientos; realizar una prueba con tinta del proveedor en botellas reales |
| Al principio aprueba, pero luego reprueba por el alcohol | Curado incompleto; endurecedor o proporción incorrectos; incompatibilidad química; recubrimiento ablandado | Revisa los datos de mezcla, vida útil y curado; compara muestras de control envejecidas; inspecciona la capa defectuosa; prueba las tintas candidatas completamente curadas con la fórmula real |
| Solo falla un color | Pigmento o aditivo específico para cada color, espesor determinado por la opacidad, diferencias en la mezcla o el curado | Compara los registros de lote, el espesor de la película y el curado por color; vuelve a certificar ese tono exacto en lugar de aprobar “la serie de tintas” de manera general. |
| Solo falla un lote de botellas o una cavidad | Variaciones en la resina o los aditivos, desmoldeo, sombras de tratamiento, contaminación o geometría | Identificar fallas por molde/cavidad/lote; evaluar el estado de la superficie; auditar el manejo y el acceso para el tratamiento |
| Defectos en el hombro, la costura o el panel empotrado | Impresión, curado o tratamiento no uniformes; flexión local; punto de contacto | Identifica la exposición del equipo y el contacto con el paquete; ajusta la zona de diseño, el accesorio, la trayectoria de impresión o la geometría de curado |
| Se agrieta al apretar la botella | La película es demasiado frágil o gruesa; la tinta no está diseñada para sustratos flexibles; curado excesivo | Aplica la tinta flexible después del curado completo y el envejecimiento; verifica que se trate de tinta para sustratos flexibles y que el espesor de la película esté controlado |
| Supera las pruebas de laboratorio; presenta marcas de desgaste por el transporte | La prueba no simula el contacto con el cartón, las vibraciones, el polvo ni la carga | Recrear la pila de contactos; inspeccionar la dirección del daño; cambiar los separadores/intercalados y agregar una simulación de distribución |
| La tinta y la laca se desprenden juntas | Falla entre el recubrimiento y la botella, no solo en la adhesión de la impresión | Poner en cuarentena el lote de botellas recubiertas; revisar la preparación del recubrimiento, el horneado y la composición química; no resolver el problema cambiando únicamente la tinta |
¿Qué debes hacer cuando falla un lote de producción?
- Detener y separar: Identifica las cantidades impresas, no impresas, empacadas y enviadas. Protege los controles retenidos y no sigas analizando muestras de manera informal.
- Confirma el método: Verifica que la falla sea reproducible mediante la prueba escrita y un control que se sepa que funciona correctamente. Revisa el tiempo de acondicionamiento y la identidad de la muestra.
- Localiza el plano de falla: Documenta las fotografías y lo que se transfirió. Compara la cinta seca, el frotamiento en seco y la exposición a sustancias químicas estáticas para distinguir los distintos mecanismos.
- Revisar la trazabilidad: lotes de botellas, recubrimientos, tintas y endurecedores; proporciones; marcas de tiempo; vida útil; operador; ajustes de tratamiento; ajustes de curado y registros ambientales.
- Realiza pruebas con una sola variable: Utilice el soporte técnico autorizado por los proveedores de tinta y de sustratos o recubrimientos. Modifique una variable controlada a la vez y vuelva a realizar la prueba una vez transcurrido el intervalo de curado válido.
- Aprobar la revisión antes de la acción masiva: El decapado, la limpieza con solventes, la sobreimpresión o la aplicación de recubrimientos transparentes pueden provocar opacidad, fisuras, distorsiones, contaminación o debilitamiento del empaque. Verifique la apariencia, las dimensiones, la compatibilidad, el olor y el desempeño funcional en un lote piloto.
- Cerrar la brecha del sistema: Actualizar los planos, las especificaciones, los planes de control, las muestras de referencia y las reglas de control de cambios para que la causa raíz no vuelva a aparecer sin que nos demos cuenta.
No aceptes como respuesta definitiva la explicación del proveedor de que “aumentamos la temperatura del horno”. Pide que te expliquen el mecanismo de la falla, pruebas con muestras equivalentes a las de producción, el límite de control revisado y el registro que demuestre el cumplimiento en lotes futuros. Si cambia una capa del empaque, una serie de tintas, una resina, un recubrimiento, un endurecedor, la planta de impresión o el proceso de curado, determina si se requiere la aprobación de la marca y la revalidación de la compatibilidad antes de la producción.
Lista de verificación del comprador para la aprobación de la adhesión de la tinta
- Identifica el material de la botella (resina o vidrio) y cada capa de recubrimiento o imprimación que se encuentre debajo de la impresión.
- Proporcione la fórmula real, las posibles vías de fuga, la exposición durante la limpieza y los mercados objetivo, bajo condiciones de confidencialidad controlada.
- Apruebe cada color y acabado de la decoración en botellas equivalentes a las de producción, no solo en una placa plana.
- Define el pretratamiento, el sistema de tinta, los productos auxiliares, el curado y el tiempo mínimo de acondicionamiento como parámetros controlados.
- Utiliza pruebas complementarias con cinta adhesiva, frotamiento en seco, frotamiento en húmedo/fórmula y pruebas de empaque/línea, con criterios de aprobación por escrito.
- Exigir la trazabilidad por botella, recubrimiento y lote de tinta, y conservar las muestras aprobadas y de producción.
- Proteja la información crítica y asegúrese de que el etiquetado específico para cada mercado se mantenga legible durante todo el uso previsto.
- Se requiere autorización previa para cualquier cambio en la resina, el recubrimiento, la tinta, el endurecedor, la impresora, el tratamiento o el proceso de curado.
Para un proyecto personalizado, envía a Boyu el material de la botella, el acabado de la superficie, el diseño gráfico, la categoría de fórmula, el mercado objetivo y los riesgos relacionados con la durabilidad. Nuestro equipo puede adaptar las pruebas de decoración a la estructura de la botella y ayudarte a definir las muestras de producción para su aprobación. Comenta tus requisitos para la decoración de tus envases de cosméticos antes de que se cierre la ventana de impresión masiva.
Preguntas frecuentes
¿Es el alcohol 70% siempre la prueba correcta para la impresión de la botella?
No. Aunque puede ser un desafío útil para algunos productos o situaciones de limpieza, no se trata de una especificación universal. Selecciona el riesgo real de exposición y define el tipo de alcohol, la concentración, el paño, la saturación, la carga, la carrera, los ciclos, el acondicionamiento y los criterios de aprobación. Además, prueba la fórmula comercializada en los casos en que sea posible que se produzcan fugas o que haya contacto con el consumidor.
¿Un valor alto de dyne garantiza una buena adhesión de la tinta?
No. La energía superficial influye en la humectación, pero la adhesión también depende de la contaminación, la química de la superficie, la compatibilidad de la tinta, el espesor de la película y el curado. Los bolígrafos y las soluciones Dyne son sensibles a la técnica, la contaminación y el tiempo de uso. Úsalos para monitorear un proceso validado y, luego, confirma los resultados con pruebas de adhesión y resistencia al uso.
¿Una capa de barniz transparente evitará que se borre el logotipo?
Aunque puede mejorar la resistencia a la abrasión o a los productos químicos si la capa transparente es compatible y está completamente curada, esta crea otra capa y no puede reparar de manera confiable una adhesión débil entre la tinta y el sustrato. Verifica el aspecto, la adhesión entre capas, la resistencia de la fórmula y el curado en el empaque específico.
¿Por qué solo se despega un color de la impresión?
Los colores de una misma familia de tintas pueden variar en cuanto a la carga de pigmento, los aditivos, la opacidad, el espesor de la película y la respuesta al curado. Es posible que el color defectuoso se haya mezclado o impreso por separado. Verifique cada tono crítico de producción y examine su lote, mezcla, espesor de la película y registro de curado.
¿Se puede reparar una impresión que ya se está despegando?
A veces, pero solo después de una prueba piloto controlada. La eliminación de la tinta puede dañar el plástico o el recubrimiento en aerosol; la sobreimpresión podría no adherirse a la capa defectuosa; y una capa de acabado puede ocultar la causa en lugar de corregirla. Aísle el lote, identifique la interfaz, valide la corrección propuesta y repita las verificaciones de apariencia, compatibilidad y funcionamiento.
¿Necesitas una decoración que resista la fórmula real y la cadena de suministro?
Envíe el diseño exacto de la botella, el material gráfico, la categoría de la fórmula y la exposición prevista. Boyu Packaging puede coordinar la elaboración de muestras de decoración equivalentes a las de producción y un plan de aprobación acordado antes de la producción en masa.
Fuentes y referencias técnicas
Las normas definen métodos y limitaciones; las hojas técnicas de las tintas se aplican únicamente a los sistemas mencionados. Consultado el 5 de octubre de 2026.
- ASTM D3359-23 — Medición de la adhesión mediante el ensayo con cinta adhesiva
- ISO 2409:2020 — Pinturas y barnices: ensayo de corte transversal
- ASTM D5264-98(2019) — Resistencia a la abrasión de materiales impresos mediante el probador de fricción Sutherland
- ASTM D5402-19(2024) — Pruebas de fricción con solventes para evaluar la resistencia a los solventes de los recubrimientos orgánicos
- ISO 2836:2021 — Resistencia de las impresiones a diversos agentes
- ISO 2812-1:2017 — Determinación de la resistencia a los líquidos: inmersión
- LyondellBasell — Adhesión de etiquetas y tintas a envases de plástico
- Marabu — Ficha técnica de Glass Ink GL
- Nazdar — Tinta para serigrafía de contenedores de la serie 5100
- Nazdar — Cómo hacer que la tinta se fije
- Sun Chemical — Solución de problemas con tintas: Adhesión
- Enercon — Uso de soluciones Dyne y plumas para medir la energía superficial
- Reglamento (CE) n.º 1223/2009 sobre productos cosméticos, artículo 19
- FDA de EE. UU. — Normas de etiquetado de cosméticos
 English
 Español de Argentina
 Русский
 Italiano
 日本語
 한국어
 العربية
 Français
 Deutsch