














Respuesta directa: el extremo de un tubo cosmético presenta fugas, se agrieta o revienta cuando las dos superficies interiores de sellado no forman una soldadura continua y suficientemente resistente, o cuando una soldadura de aspecto correcto se sobrecarga después. Las causas más habituales son calor insuficiente o excesivo, producto en la zona de sellado, presión de mordazas o enfriamiento incorrectos, desalineación del tubo, combinación inadecuada de tubo y método de sellado, y esfuerzos ambientales o de distribución.
No empiece aumentando la temperatura. Primero localice el fallo: sellado del extremo aplanado, costura lateral del laminado, soldadura del hombro o cabezal, pared del tubo o tapón y orificio. Después determine si el defecto es un canal abierto, una unión débil, una sección adelgazada por calor, una grieta, una delaminación o una fuga del cierre. Cada uno requiere una corrección y una prueba de verificación distintas.
Esta guía está dirigida a marcas cosméticas, envasadores por contrato, fabricantes de tubos, ingenieros de envases y equipos de calidad que trabajan con tubos flexibles de PE, plástico coextruido, PBL o ABL. Los tubos de aluminio se pliegan o engarzan en el extremo en lugar de termosoldarse y requieren un proceso de cierre diferente.
Antes de modificar la selladora, localice dónde falló el tubo
Un consumidor puede indicar que «el sellado del tubo tiene fugas» aunque el extremo aplanado esté intacto. Considere cinco posibles zonas de fuga en el envase. Limpie la muestra, fotografíela tal como se recibió, anote su orientación de almacenamiento y aplique una prueba controlada que revele el origen sin crear un desgarro nuevo. Conserve las muestras defectuosas, los parámetros de producción y la identificación de los lotes antes de realizar ajustes, para no destruir las evidencias durante el diagnóstico.
| Zona de fallo | Evidencia habitual | Posibles grupos de causas | Primera verificación |
|---|---|---|---|
| Sellado del extremo | Borde mojado, canal, capas despegadas, línea fina quemada o rotura junto a la soldadura | Calor, presión, tiempo, enfriamiento, contaminación, alineación, variación del material | Abra e inspeccione la sección transversal del sellado; compare posiciones a lo ancho de la mordaza |
| Costura lateral del laminado | Rastro longitudinal húmedo o rotura; fallo concentrado donde la costura lateral entra en el pliegue del extremo | Costura de fabricación, geometría del solape, orientación o marca de registro, esfuerzo del pliegue | Determine el ángulo de la costura lateral respecto al pliegue del extremo y al borde defectuoso |
| Soldadura del hombro / cabezal | Anillo de fuga donde el cuerpo se une al hombro moldeado; separación al apretar | Soldadura del cabezal durante la fabricación del tubo, contaminación, ataque de la fórmula, incompatibilidad entre cuerpo y cabezal | Prueba de presión interna o burbujas centrada en el hombro; revisión de trazabilidad del fabricante del tubo |
| Pared del tubo | Microperforación, grieta por flexión, rotura en un pliegue, delaminación o perforación por abrasión | Compatibilidad entre material y fórmula, flexión excesiva, contacto durante el transporte, defecto de fabricación | Inspección con aumento, transmisión de luz, envejecimiento con producto y localización de contactos en el embalaje |
| Cierre / orificio | Producto en el tapón, rosca o superficie de sellado húmeda, membrana dañada o tapa abatible abierta | Ajuste del tapón, par de apriete o encaje a presión, superficie de sellado, residuos en el orificio, daños del cierre | Comprobación independiente de hermeticidad del tapón y hombro y de uso repetido |
Las normas europeas para tubos refuerzan esta distinción. EN 12377 es un método para comprobar la hermeticidad del cierre unido al hombro; no es una prueba del sellado del extremo. ETMA enumera por separado normas de resistencia de la soldadura del cabezal de laminado y de la costura lateral. Por tanto, una prueba denominada «del tubo» puede evaluar solo una unión.
¿Cómo funciona el sellado del extremo de un tubo cosmético?
La mayoría de los tubos cosméticos de plástico y laminado llegan al envasador con el tapón y el hombro montados y el extremo abierto. El producto se dosifica por ese extremo. En el sellado por aire caliente, el aire calentado ablanda las superficies termoplásticas interiores; el tubo pasa a mordazas refrigeradas que aplanan las paredes, aplican presión y sujetan la unión mientras se forma y enfría. Después se recorta el extremo sellado y puede marcarse en relieve o codificarse.
Un sellado resistente del extremo necesita cuatro condiciones en la unión: contacto limpio, movilidad molecular suficiente por efecto del calor, contacto íntimo por presión y estabilidad durante el enfriamiento. Los parámetros están relacionados. Una temperatura mayor puede compensar un calentamiento más corto solo dentro del intervalo seguro del material. Una presión mayor no puede unir superficies frías. Un calentamiento más prolongado puede adelgazar o degradar un sellado que ya tenía suficiente temperatura.
Calidad del sellado = estructura del tubo + zona de sellado limpia + aporte térmico + contacto de mordazas + enfriamiento + carga posterior.
La temperatura de la máquina por sí sola no es una especificación de sellado. El caudal de aire, la geometría de la boquilla, la distancia, el tiempo de exposición, la velocidad de línea, la separación de mordazas, la presión, la temperatura del agua, el diámetro del tubo y la estructura de pared determinan las condiciones reales de la unión.
El aire caliente es habitual, pero no es el único método de cierre
Tube Council describe el aire caliente como un método muy utilizado para tubos de plástico y laminado. Los sistemas ultrasónicos generan calor mediante vibración de alta frecuencia en la unión y pueden tolerar mejor una contaminación limitada de la zona de sellado, pero eso no hace aceptable la presencia de producto en el sellado. El sellado por alta frecuencia se asocia a laminados con barrera de aluminio, mientras que las mordazas calientes externas transmiten calor a través de la pared del tubo. Los tubos colapsables de aluminio se pliegan y engarzan mecánicamente. Seleccione el método según la estructura exacta, el diámetro, la velocidad de línea, la apariencia objetivo y la capacidad del equipo.
¿Por qué los sellados de tubos tienen fugas, se agrietan o revientan?
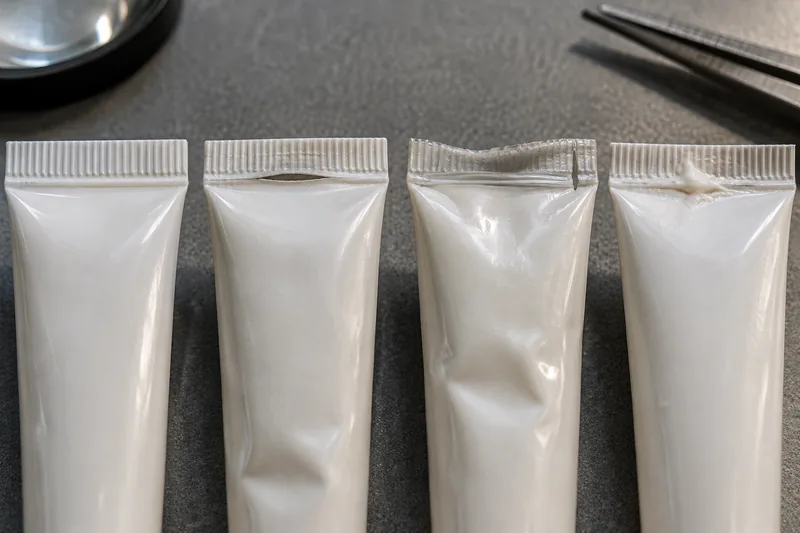
1. La fusión insuficiente crea una unión débil o un canal abierto
Si las superficies interiores no reciben suficiente calor, tiempo o contacto íntimo, algunas zonas quedan simplemente presionadas entre sí en lugar de soldadas. Una energía insuficiente del aire caliente, una velocidad de línea excesiva, una boquilla mal posicionada, una presión de mordazas insuficiente, una separación inadecuada para el espesor combinado de las paredes o una capa sellante interior inadecuada pueden producir esta situación. El resultado puede parecer recto, pero despegarse fácilmente o presentar fugas por un canal estrecho.
2. El calor excesivo puede adelgazar y dañar el sellado
Un exceso de calor o de tiempo de exposición puede ablandar demasiado la estructura. Al cerrar las mordazas, el polímero fundido puede expulsarse de la sección crítica y dejar una línea delgada que se desgarra bajo presión. La decoloración, las ondulaciones, las burbujas, la deformación del borde o la acumulación de material en el utillaje respaldan este diagnóstico. La guía de sellado de tubos de Viva relaciona las líneas de sellado delgadas con temperatura excesiva, tiempo de soplado excesivo o una separación de mordazas demasiado estrecha; también muestra que una línea gruesa puede indicar poco calor o una separación excesiva. La apariencia orienta el diagnóstico: aumentar el calor no es una solución universal.
3. La contaminación con producto impide el contacto entre superficies
Una película de crema, aceite, polvo o limpiador en el extremo puede impedir que las dos superficies termoplásticas entren en contacto. También puede generar vapor durante el calentamiento o dejar una vía estrecha al enfriarse el material. Las causas habituales son salpicaduras desde una boquilla de llenado demasiado alta, formación de hilos tras el corte de dosificación, espuma, exceso de volumen de llenado, contacto de la boquilla con la pared o movimiento del tubo entre llenado y sellado.
Un calentamiento más rápido o una mayor fuerza de cierre no eliminan de forma fiable la contaminación. Corrija el perfil de llenado: utilice una boquilla sumergible adecuada, controle la succión de retorno o el corte, adapte el diámetro de la boquilla al tubo, deje espacio libre y margen en el extremo, controle la espuma y mantenga la zona de sellado comprobablemente limpia. Si se evalúa el sellado ultrasónico por su tolerancia a la contaminación, sigue requiriendo pruebas con la fórmula real y límites definidos.
4. La desalineación o el utillaje dañado crean debilidades locales
La boquilla de aire caliente, el portatubos, el anillo de refrigeración y las mordazas deben centrar el tubo y contactarlo uniformemente. Un tubo inclinado puede recibir más calor de un lado y más compresión del otro. Las mordazas no paralelas, desgastadas o contaminadas producen una línea de sellado cuyo espesor varía a lo ancho. Un tubo ovalado necesita el soporte y la orientación correctos; utilizar piezas de cambio de un diámetro próximo puede deformar la pared o generar un calentamiento desigual.
Los tubos laminados incorporan una costura lateral longitudinal. Si esa costura más gruesa se pliega en un punto desfavorable o demasiado cerca del borde del extremo, la mordaza debe salvar un cambio brusco de espesor. Viva recomienda controlar la posición de la costura respecto al pliegue mediante una colocación precisa de la marca de registro; los proveedores del tubo y la máquina deben definir la geometría admisible exacta para el diseño aprobado.
5. Cambió la estructura del tubo, pero no los parámetros de proceso
La mezcla de PE, la estructura de capas, el espesor de pared, el concentrado de color, la capa sellante del laminado, el contenido reciclado, el diámetro y el proceso del fabricante pueden modificar el intervalo útil de sellado. Los parámetros validados para un tubo de PE extruido no deben copiarse a PBL o ABL, y un tubo de 30 mm no debe utilizar una configuración de 50 mm sin una prueba en línea. Las diferencias entre lotes recibidos también pueden ser suficientes para evidenciar un proceso que trabaja al límite de su intervalo.
6. La presión posterior supera el margen de resistencia del envase
Un sellado puede ser continuo y aun así fallar al apretar, apilar, dejar caer, calentar el tubo o exponerlo a menor presión atmosférica. Una viscosidad alta del producto o un orificio de dosificación demasiado pequeño pueden aumentar la fuerza aplicada por el usuario; esa presión la soportan el extremo, la pared, el hombro y el cierre. El sobrellenado reduce el espacio libre que permite absorber deformaciones y puede situar el producto directamente contra el sellado. La solución puede requerir cambios en el orificio, el volumen de llenado, la estructura del tubo o el embalaje, además de la selladora.
Cómo cambia el modo de fallo según el material del tubo
La forma visible del envase no revela la capa sellante. Seleccione entre los formatos de tubos para cremas cosméticas solo después de definir la fórmula, la barrera, el comportamiento al apretar y el equipo de sellado.
| Estructura del tubo | Implicación para el cierre del extremo | Fallos que merecen atención | Prioridad de validación |
|---|---|---|---|
| PE extruido/coextruido | Las superficies interiores de PE se termosueldan; debe conservarse la flexibilidad de la pared | Adelgazamiento excesivo, calor desigual, grietas por compresión o flexión, ataque de la fórmula | Intervalo de sellado más pruebas de flexión con producto y compatibilidad |
| PBL | Las capas sellantes se sueldan alrededor de una estructura de barrera plástica y una costura longitudinal | Intersección con la costura lateral, delaminación, recuperación de la forma | Orientación del extremo y la costura lateral e integridad del envase lleno tras envejecimiento |
| ABL | Las capas termoplásticas interiores sellan un laminado con lámina metálica; HF puede ser una opción de equipo | Esfuerzo del pliegue, agrietamiento de la lámina metálica, costura lateral y delaminación | Compatibilidad del método, geometría del pliegue y barrera después de flexionar y sellar |
| Tubo de aluminio | El extremo se pliega o engarza mecánicamente, no se termosella como el plástico | Geometría de pliegue incorrecta, agrietamiento del metal, problemas de laca interior o cierre | Tipo y dimensiones de pliegue especificados y compatibilidad con producto envasado |
Para profundizar en la elección del material, utilice la comparación de Boyu de las estructuras de tubos de ABL y PBL. Un formato habitual de tubo flexible de PE puede ser un buen punto de partida para cremas, pero su idoneidad sigue dependiendo de la fórmula real, el proceso de llenado y el equipo de sellado.
¿La temperatura, la humedad o la altitud provocan fallos en el sellado de tubos?
El entorno suele revelar o acelerar una debilidad; no es una causa única e independiente. Una unión de resistencia marginal, una línea delgada dañada por calor, una capa ablandada por la fórmula o un tubo sobrellenado pueden superar una prueba manual junto a la línea y fallar después de ciclos térmicos, compresión de paquetes o reducción de la presión exterior.
Temperatura alta
El almacenamiento cálido puede reducir la viscosidad de la fórmula, modificar la presión de vapor y aumentar la fluencia o el ablandamiento del polímero. El producto puede atravesar con mayor facilidad un canal pequeño, mientras que un sellado sometido a carga puede deformarse con el tiempo. El gas del espacio libre también se expande al aumentar la temperatura absoluta; el esfuerzo real depende del nivel de llenado, el comportamiento del vapor y la deformabilidad del envase. No deduzca una temperatura universal de fallo a partir únicamente del tipo de resina.
Temperatura baja y ciclos térmicos
El frío puede rigidizar el tubo y aumentar la fuerza necesaria para dispensar un producto viscoso. El usuario genera entonces un pulso de presión mayor y un pliegue frágil o una unión débil pueden agrietarse. Los ciclos repetidos de calor y frío también hacen que capas y componentes distintos se expandan y contraigan de forma diferente. Pruebe el tubo completo lleno y después respete un período de recuperación definido antes de inspeccionarlo, para no confundir rigidez temporal con daño permanente.
La humedad
La humedad relativa no debilita automáticamente todas las soldaduras de PE. Su importancia depende de la estructura completa: capas de laminado o adhesivo sensibles a la humedad, transmisión de vapor de agua, fórmula higroscópica, etiquetas y, especialmente, embalaje secundario de cartón ondulado. ASTM D4332 señala que muchos materiales de embalaje, en particular los celulósicos, cambian sus propiedades físicas con la temperatura y la humedad relativa. Acondicione el envase terminado cuando importen la compresión de cajas y la protección durante la distribución, en lugar de atribuir una fuga a la humedad sin pruebas.
Altitud y reducción de la presión exterior
Los aviones y las rutas de alta montaña reducen la presión exterior y aumentan la diferencia de presión a través de un tubo sellado. ASTM D6653 está diseñada para evaluar mediante vacío los efectos de la altitud en los sistemas de embalaje e identifica la exposición en aeronaves de enlace como una condición de transporte pertinente. Aporta evidencia cualitativa para el desarrollo, no una presión universal de aprobación de tubos. Pruebe la configuración llena de venta y transporte para la ruta real e inspeccione después de un período de recuperación definido.
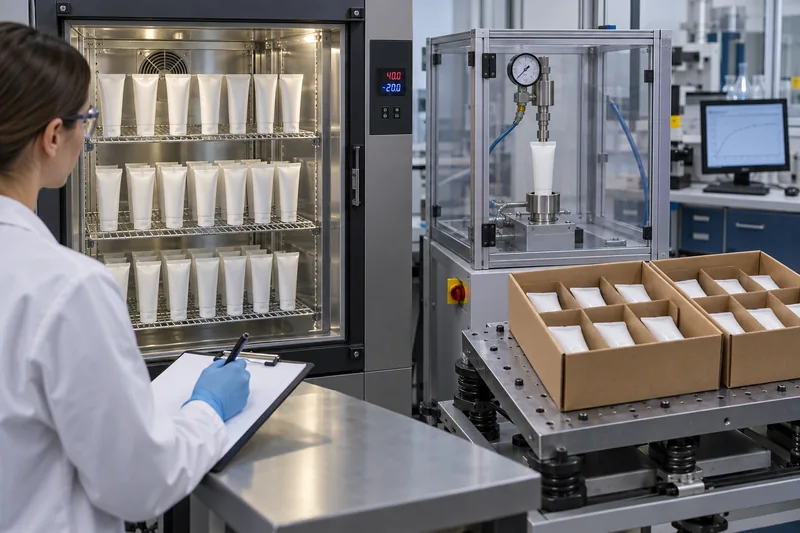
Después pueden aplicarse vibraciones, caídas y compresión al envase acondicionado. Utilice los tubos, la fórmula, las cajas de venta, los separadores y el embalaje de envío definitivos; probar tubos vacíos no reproduce la masa, la presión interna ni la contaminación con producto. La guía de Boyu sobre métodos de prueba de caída para envases cosméticos explica por qué el nombre de un método por sí solo no determina la altura, la secuencia ni los criterios de aceptación.
Procedimiento práctico de diagnóstico de tubos con fugas
- Ponga el producto en cuarentena e identifique el alcance. Registre SKU, lote de tubo o laminado, lote de tapón, lote de fórmula, envasador, línea, turno, parámetros de sellado, hora de producción y posición en la caja. Distinga los daños aislados de un patrón repetido por carril o período.
- Inspeccione sin aplicar carga al envase. Fotografíe los rastros húmedos, la línea de sellado, la costura lateral, el hombro y el cierre. Anote si el tubo llegó con el tapón hacia arriba, hacia abajo o de lado.
- Localice la fuga. Utilice un método adecuado para el estado lleno o vacío. Añada un trazador de color solo si no ataca ni hincha la estructura. No confunda el aire atrapado en la superficie con un flujo de burbujas.
- Abra el sellado y clasifique el fallo. Busque zonas brillantes sin unión, residuos de producto, huecos, polímero expulsado por compresión, decoloración, delaminación y cambios de espesor. Compare izquierda, centro y derecha.
- Compare con controles conformes conocidos. Pruebe sellados de tubos sin llenar, sellados de tubos llenos y un lote aceptado conservado bajo las mismas condiciones. Esto permite distinguir problemas de fabricación del tubo, contaminación durante el llenado y efectos introducidos por la prueba.
- Audite el registro del proceso. Compruebe la potencia del calentador, la presión y el caudal de aire, la velocidad real de línea, la boquilla y las piezas de cambio, la separación y el paralelismo de mordazas, el estado del agua de refrigeración, el volumen de llenado y el historial de paradas y reinicios, además de las consignas mostradas.
- Modifique una variable causal cada vez. Reproduzca el defecto, realice una prueba controlada y verifique después del acondicionamiento. Una corrección que mejora la apariencia pero reduce el margen de resistencia al estallido no resuelve el problema.
| Patrón observado | Hipótesis probables | Orientación correctiva |
|---|---|---|
| El sellado se despega con poca deformación del material | Fusión insuficiente, presión baja, capa interior incorrecta, contaminación | Confirme la limpieza de superficies; defina el intervalo de calor y contacto; verifique la estructura del tubo |
| Línea delgada, quebradiza o tostada | Exceso de calor o tiempo, separación estrecha, calentamiento desigual | Reduzca la energía o compresión perjudiciales; centre la boquilla; inspeccione el utillaje y la exposición real |
| Canal estrecho aleatorio con residuos de crema | Salpicaduras, formación de hilos, espuma, sobrellenado, extremo del tubo sucio | Corrija el movimiento y corte de la boquilla, la altura de llenado y la limpieza; rechace los sellados contaminados |
| Un borde falla repetidamente | Mordaza no paralela, tubo descentrado, anillo de refrigeración o boquilla incompatibles | Mida el espesor de la línea a izquierda y derecha; alinee o sustituya las piezas de cambio y las mordazas |
| Fallo en la intersección de costura lateral y pliegue | Orientación desfavorable de la costura, escalón de espesor, debilidad de la costura de fabricación | Ajuste la marca de registro o la orientación cuando esté permitido; involucre al fabricante del tubo; valide conjuntamente la costura y el extremo |
| Supera el control en línea, pero falla después de almacenamiento cálido | Soldadura de resistencia marginal, fluencia, ablandamiento por la fórmula, microcanal | Realice pruebas de compatibilidad y envejecimiento con producto y de mantenimiento de presión; modifique la estructura o el intervalo según el mecanismo |
| El tubo revienta lejos del extremo | Debilidad de pared u hombro, pliegue, compatibilidad o severidad de la prueba; no demuestra necesariamente un buen sellado | Registre el lugar, la presión y el tiempo; inspeccione la estructura de pared y cabezal y su pertinencia para el uso |
¿Qué pruebas deben verificar el sellado de un tubo cosmético?
La resistencia del sellado, su integridad y la durabilidad del envase son propiedades diferentes. Utilice métodos complementarios y establezca por escrito criterios de aceptación específicos del envase antes de probarlo.
| Método | Pregunta que responde | Limitación importante | Datos que registrar |
|---|---|---|---|
| Inspección visual y de sección transversal | ¿La línea está centrada, es continua y está libre de daño térmico y contaminación? | Un sellado de aspecto limpio puede ser débil o contener canales | Anchura y espesor por posición, defectos y fotografías de referencia |
| Separación / pelado del sellado | ¿Qué fuerza separa una tira definida y cómo falla? | El resultado de ASTM F88 incluye flexión y elongación del material y solo muestrea una zona; no demuestra ausencia de canales | Anchura de probeta, técnica, velocidad, curva de fuerza y modo de fallo |
| Estallido / fluencia por presión interna | ¿A qué presión falla el envase o puede mantener una presión definida durante un tiempo definido? | ASTM F1140 indica que no necesariamente se correlaciona con la resistencia del sellado F88; el útil de ensayo y el caudal de aire afectan los resultados | Rampa y mantenimiento de presión, tiempo, útil, estado del tubo y lugar exacto del fallo |
| Emisión de burbujas / vacío | ¿Existe una vía de fuga importante? | ASTM D3078 puede no detectar fugas pequeñas; el producto puede obturar aberturas; los parámetros y el líquido de inmersión influyen | Vacío o presión, tiempo de mantenimiento, líquido, lugar de las burbujas y resultado del control |
| Compresión / aplastamiento con producto y uso repetido | ¿El envase comercial resiste la manipulación y la dosificación? | La compresión manual no es reproducible si no se define la fuerza, el útil o la secuencia | Fórmula, acondicionamiento, fuerza y desplazamiento, ciclos y punto de fuga |
| Secuencia ambiental / de distribución | ¿El envase lleno resiste el clima, la altitud, las vibraciones, la compresión y las caídas propios de la ruta? | Un riesgo aislado no valida la ruta completa | Acondicionamiento, embalaje completo, secuencia e inspecciones inmediatas y tras recuperación |
ASTM F88 es útil para comparar cuantitativamente procesos e informar del modo de fallo, pero el propio método advierte que la técnica de sujeción de la probeta afecta los resultados. ASTM F1140 abarca estallido y fluencia sin restricción bajo presurización interna. ASTM D3078 trata las fugas importantes en envases flexibles con espacio libre y explica por qué pueden no detectarse fugas pequeñas. Utilice las normas vigentes con licencia y valide cualquier adaptación para el extremo de un tubo cilíndrico.
Un protocolo de prueba de compatibilidad de envases cosméticos de Boyu completo debe envejecer la fórmula real en tubos representativos de producción e inspeccionar la integridad del sellado, el estado de pared y hombro, la variación de masa, la apariencia y la dosificación. Los tubos con agua o vacíos permiten una evaluación mecánica preliminar, pero no validan la interacción química.
Cómo definir un intervalo estable de proceso de sellado
Una muestra que supera una prueba en el punto central no define un intervalo de proceso. Utilice tubos, fórmula y piezas de cambio representativos de producción para encontrar combinaciones que funcionen con condiciones deliberadamente variadas. El objetivo es una zona en la que sean conformes la apariencia, la integridad y los resultados mecánicos, no lograr la resistencia media más alta.
- Fije las características de la probeta. Registre proveedor, estructura, diámetro, código de pared o laminado, color, tapón, margen del extremo, lote de fórmula, masa de llenado y temperatura de llenado.
- Verifique la configuración mecánica. Haga compatibles el soporte, la boquilla, el anillo de refrigeración, las mordazas y el utillaje de corte; compruebe centrado, paralelismo, limpieza y refrigeración antes de modificar los parámetros.
- Diseñe pruebas controladas. Evalúe combinaciones bajas, nominales y altas de las variables críticas de energía y contacto permitidas por el equipo y los proveedores. Incluya la velocidad normal de línea y las condiciones de reinicio.
- Mida varias respuestas. Inspeccione la geometría y la contaminación del sellado, realice pruebas de integridad, cuantifique la resistencia a la separación cuando sea útil y registre el modo y lugar del fallo. La resistencia sin continuidad no supone aprobación.
- Ponga a prueba los límites. Utilice tubos de los lotes pertinentes y de distintas posiciones a lo largo de la producción. Verifique que una variación razonable de pared, velocidad de línea y entorno no saque al proceso de los criterios de aceptación.
- Confirme después del acondicionamiento. Vuelva a comprobar en el momento definido para la liberación y después del envejecimiento con producto y las condiciones de distribución. Algunos fallos aparecen bajo carga sostenida, no de inmediato.
- Convierta los resultados en controles. Establezca intervalos aprobados, controles al arranque y tras paradas, frecuencia de muestreo, plan de reacción, límites de mantenimiento y criterios que activen el control de cambios.
Cómo prevenir los fallos de sellado y proteger el envase
- Diseño: adapte la estructura, el diámetro, el margen del extremo, el hombro, el tapón y el orificio de dosificación del tubo a la fórmula y la línea de llenado. Para proyectos de limpiadores, aporte los datos incluidos en una especificación completa de tubo para limpiador facial.
- Recepción: identifique los lotes de tubos y tapones; compruebe las dimensiones, el estado del extremo, la orientación de la costura lateral y la contaminación; proteja los extremos abiertos del polvo y la deformación.
- Llenado: controle la masa de llenado, la temperatura del producto, la espuma, la profundidad de la boquilla, su retirada y el corte. Mantenga limpia toda la zona prevista de soldadura.
- Sellado: utilice piezas de cambio e intervalos aprobados; verifique el calentador y caudal de aire, la velocidad de línea, la separación y el paralelismo de mordazas y la refrigeración; documente las comprobaciones tras el arranque, paradas prolongadas, cambios de material y mantenimiento.
- Manipulación: deje que el sellado se estabilice antes de someterlo a transporte en línea o embalaje intensivos. Evite que guías, contenedores u operarios doblen un extremo caliente.
- Embalaje secundario: utilice orientaciones, bandejas o separadores que eviten la abrasión del borde sellado, la compresión concentrada y la apertura del tapón. Valide el embalaje comercial, no un tubo transportado cuidadosamente a mano.
- Liberación: combine la inspección visual con una prueba de integridad definida y una verificación cuantitativa periódica. Analice tendencias por lote y línea en lugar de registrar solo aprobado o rechazado.
- Control de cambios: reevalúe resina o laminado, proveedor, estructura de pared, color, nivel de PCR, diámetro, fórmula, temperatura de llenado, tapón, selladora, piezas de cambio, velocidad de línea o ruta de distribución cuando el cambio pueda afectar al sistema.
¿Qué debe hacer con un lote de producción defectuoso?
- Detenga la liberación y delimite el alcance. Separe el producto desde el último control conforme verificado hasta el siguiente control conforme verificado, incluidas las cantidades en proceso, embaladas y enviadas.
- Conserve muestras y registros. Retenga unidades con fugas, unidades próximas aparentemente correctas, tubos sin procesar y muestras de arranque. Resguarde los registros de máquina y llenado.
- Confirme el fallo con el método aprobado. Utilice controles y varias unidades. Distinga las fugas del extremo de los fallos de pared, hombro y tapón.
- Evalúe el riesgo para el producto. Considere la contaminación, la pérdida de peso, la exposición de la fórmula, los daños en etiquetas y cajas y si se requieren medidas sobre las existencias distribuidas. Los responsables de calidad y asuntos regulatorios deciden el destino del producto.
- Valide cualquier reproceso. Recalentar un tubo lleno puede adelgazar más las capas, desplazar producto hacia la soldadura, dañar la decoración o exponer la fórmula al calor. No vuelva a sellar en serie sin un método demostrado y documentado y nuevas pruebas.
- Corrija y demuestre la eficacia. Identifique el mecanismo, actualice el proceso o la especificación y demuestre resultados aceptables en todo el intervalo operativo controlado, no solo en muestras seleccionadas a mano.
Información del sellado que debe incluirse en una RFQ y un acuerdo de calidad
- Estructura del tubo, código del proveedor, diámetro, longitud, referencia de pared o laminado, hombro, cuello, tapón y margen requerido del extremo.
- Tipo de fórmula, intervalo de viscosidad, disolventes, aceites o tensioactivos relevantes para la compatibilidad, partículas, temperatura de llenado, volumen nominal y espacio libre previsto.
- Marca y modelo de llenadora y selladora, método, velocidad de línea, piezas de cambio disponibles, requisitos de corte y marcado en relieve y método de orientación del tubo.
- Desarrollo aprobado del intervalo de proceso y parte responsable del suministro de tubos, las pruebas de llenado, las pruebas de sellado y la aprobación final del envase.
- Estándar de defectos visuales, método de integridad del sellado, método de resistencia o presión cuando esté justificado, plan de muestreo, acondicionamiento y clasificación de fallos.
- Compatibilidad, uso repetido y ruta de distribución, incluidas temperatura, altitud y configuración de embalaje para comercio electrónico o venta minorista cuando corresponda.
- Trazabilidad, muestras conservadas, escalamiento de no conformidades, notificación de cambios y requisitos de revalidación.
Preguntas frecuentes
¿Cuál es la temperatura correcta para sellar tubos cosméticos?
No existe una temperatura universal. La configuración viable depende de la estructura del tubo, el diámetro, el espesor de pared, el diseño del calentador, el caudal de aire, la boquilla, el tiempo de exposición, la velocidad de línea, la separación y presión de mordazas y la refrigeración. Utilice las recomendaciones iniciales de los proveedores del tubo y el equipo y después establezca un intervalo validado de proceso con tubos representativos de producción.
¿Qué valor de resistencia de sellado debe cumplir un tubo cosmético?
No puede justificarse un valor universal. Defina anchura de probeta, técnica de ensayo, velocidad, acondicionamiento y modo de fallo; después establezca un límite para el proyecto a partir de los datos de desarrollo y el riesgo de uso. Combine la resistencia con un método de integridad, porque una fuerza media de pelado alta puede coexistir con un canal con fugas.
¿Aumentar el calor detendrá una fuga del tubo?
Solo si se confirma que la causa es una fusión insuficiente y el nuevo ajuste permanece dentro de un intervalo seguro. Más calor puede adelgazar, deformar o degradar el sellado. Si la causa es contaminación con producto, desalineación de mordazas, laminado incorrecto o una fuga del hombro, el calor adicional no corregirá el origen del problema.
¿Por qué los tubos superan las pruebas en fábrica y tienen fugas después del transporte?
El control en línea puede no detectar un microcanal o una debilidad ante carga sostenida. El almacenamiento cálido, la menor presión exterior, las vibraciones, la compresión y las caídas pueden revelarlos. Acondicione y pruebe tubos llenos dentro del embalaje final con una secuencia pertinente para la ruta; después inspeccione tanto de inmediato como tras la recuperación.
¿Puede un tubo lleno de agua validar el sellado?
Puede servir para detectar fugas importantes o revisar la configuración de la máquina, pero no representa una fórmula con distinta viscosidad, tensión superficial, volatilidad, aceites, disolventes, tensioactivos o partículas. La validación final debe utilizar la fórmula real o un sustituto científicamente justificado e incluir envejecimiento para evaluar la compatibilidad.
Fuentes y referencias técnicas
Las normas describen métodos y alcance; no establecen un límite universal de aceptación para tubos cosméticos. Consultadas el 3 de octubre de 2026.
- Tube Council — Opciones de sellado de tubos
- European Tube Manufacturers Association — Tipos de tubos y normas europeas para tubos flexibles
- Viva Healthcare — Guía de sellado por aire caliente
- ASTM F88/F88M-23 — Resistencia del sellado de materiales de barrera flexibles
- ASTM F1140/F1140M-13(2025) — Resistencia al fallo por presurización interna de envases sin restricción
- ASTM D3078-02(2021)e1 — Fugas en envases flexibles mediante emisión de burbujas
- ASTM D6653/D6653M-13(2021) — Efectos de la altitud elevada en sistemas de embalaje
- ASTM D4332-22 — Acondicionamiento de recipientes, envases o componentes de embalaje
- DIN EN 12377:2022-12 — Tubos flexibles: hermeticidad de los cierres
- ISTA — Selección y uso de procedimientos de ensayo de distribución


 English
 Español de Argentina
 Русский
 Italiano
 日本語
 한국어
 العربية
 Français
 Deutsch