











Réponse directe : L'impression sur bouteille s'efface généralement parce que le processus de décoration a échoué à l'une des quatre étapes suivantes : l'encre liquide n'a pas mouillé la surface ; le film séché ne s'est pas fixé à la bouteille ou à son revêtement ; l'encre n'a pas complètement durci ou réticulé ; ou le film durci n'était pas résistant au produit, à l'alcool, au sébum des mains ou à l'abrasion auxquels il a été confronté par la suite. L'essuyage à l'alcool est particulièrement agressif, car il peut ramollir ou faire gonfler le film tandis que le chiffon l'enlève mécaniquement.
Ne remédiez pas à chaque défaut en “ prolongeant le temps de durcissement ” ou en appliquant une couche de finition transparente. Commencez par identifier quelle couche s'est séparée et déterminer si le facteur déclencheur était une exposition à des produits chimiques, des frottements ou les deux. Corrigez ensuite les paramètres responsables de cette défaillance : propreté du support, prétraitement, compatibilité encre/apprêt, mélange et durée de vie en pot, épaisseur du film, fenêtre de durcissement ou conception du contact avec l'emballage. Enfin, répétez un test écrit sur des bouteilles équivalentes à celles de la production, après la période de conditionnement spécifiée et en utilisant la formule réelle.
Ce guide s'adresse aux marques de cosmétiques, aux ingénieurs en emballage, aux équipes qualité, aux décorateurs et aux sous-traitants chargés du remplissage. Il traite de la décoration par sérigraphie et tampographie sur plastique, verre nu et verre couché. Les fiches techniques spécifiques aux fournisseurs et les essais validés sur les emballages et les formules prévalent sur les valeurs génériques.
Que signifie exactement « l'adhérence de l'encre sur les emballages cosmétiques » ?
“ L'encre tient bien ” ne se résume pas à un seul processus. Pour obtenir un résultat durable, quatre étapes doivent être respectées. Tout d'abord, l'encre liquide doit mouillé la surface proprement dite plutôt que de former des perles ou de se rétracter. Deuxièmement, l'encre doit se développer adhérence interfaciale à cette surface par le biais d’interactions mécaniques, polaires et chimiques adaptées au système. Troisièmement, le film d’encre doit sécher ou faire sécher pour former un réseau cohérent. Quatrièmement, le réseau ainsi constitué doit résister aux conditions d’exploitation du boîtier.
Modèle pratique : humidifier la surface → fixer sur la surface → laisser durcir complètement → résister à une utilisation réelle.
Un flacon peut passer les trois premières étapes et pourtant ne pas satisfaire aux exigences lorsque l'alcool du parfum, le désinfectant, l'huile, les tensioactifs, la crème solaire, les contacts répétés avec les mains ou les éraflures sur le carton viennent endommager le film.
L'adhérence correspond à la résistance de l'interface entre l'encre et le support. La cohésion correspond à la résistance au sein du film d'encre ou d'une couche de revêtement. Il s'agit de deux phénomènes distincts. Si un ruban adhésif enlève un fragment d'encre net tout en laissant la laque intacte, il faut soupçonner l'interface encre/laque. Si l’encre et la laque se détachent ensemble et que le verre transparent est visible, l’encre est peut-être fortement adhérée à un revêtement fragile ; la défaillance de l’interface se situe alors plus bas dans la structure. Si le pigment s’étale sur un chiffon sans bord de décollement net, un séchage incomplet, une réticulation incomplète ou une attaque par un solvant peuvent être des causes plus plausibles qu’une simple adhérence interfaciale.
Cette distinction est à la base d'un dépannage efficace. Renforcer le traitement de surface ne permet pas de remédier à une défaillance de l'adhérence entre la laque et le verre. Prolonger le temps de séchage au four ne permet pas à un liant chimiquement incompatible de résister indéfiniment à un solvant. Une couche de finition dure et transparente ne peut pas, de manière fiable, rattraper une encre de base qui ne s'est jamais fixée à la surface.
Pourquoi l'impression sur les bouteilles s'efface-t-elle au contact de l'alcool ?
L'alcool peut pénétrer dans un film d'encre, réduire les interactions entre les chaînes polymères, extraire des composants solubles ou faire gonfler un liant. Le film ramolli perd alors sa dureté, sa cohésion ou sa résistance interfaciale. Un chiffon ajoute une force de cisaillement ; ainsi, un essai de frottement humide n’est pas simplement un essai de résistance chimique, mais combine exposition chimique et abrasion. Un même décor peut résister à une chute statique brève, mais céder rapidement lorsque la zone mouillée est frottée.
Le mot alcool ne constitue pas une condition d'essai complète. L'éthanol et l'alcool isopropylique sont des substances différentes ; la concentration influe sur la puissance du solvant ; la teneur en eau peut modifier l'interaction ; et les formules commerciales contiennent des huiles parfumées, des tensioactifs et d'autres ingrédients. Le temps de contact, le taux d'évaporation, le type de chiffon, la charge appliquée et le nombre de passages ont tous une incidence sur le résultat. La mention “ a résisté à 100 frottements à l’alcool ” n’est donc pas comparable, à moins que les deux parties n’aient utilisé la même méthode écrite.
- Polymérisation ou réticulation incomplète : La présence de solvants résiduels, un rapport de durcisseur incorrect, une durée de vie en pot dépassée, une dose d'UV insuffisante ou un temps d'exposition et une température inadéquats rendent le film plus vulnérable aux agressions.
- Composition chimique de l'encre inadaptée : le film peut être entièrement durci tout en restant inadapté à la concentration en alcool, au mélange d'huiles ou au système tensioactif utilisé.
- Attaque d'un revêtement intermédiaire : l'impression peut rester adhérente à une couleur appliquée au pistolet, à une laque au toucher doux ou à une couche métallisée, tandis que cette couche se ramollit ou se détache de la bouteille.
- Pénétration au niveau d'un bord ou d'un défaut : Les petits trous, une couche trop fine, les arêtes vives ou les rayures permettent au liquide d'atteindre une interface fragile et de provoquer un décollement.
Testez la formule commercialisée, et pas seulement l'alcool de laboratoire. Une fuite de parfum, un déversement de tonique et une lingette imprégnée d'alcool isopropylique 70% entraînent des expositions différentes. La compatibilité de la formule peut également modifier le flacon, la pompe et le revêtement ; veillez donc à inclure la décoration dans le même protocole Boyu de compatibilité des emballages cosmétiques plutôt que de considérer l'impression comme une étape isolée du processus de création artistique.
Pourquoi l'impression s'efface-t-elle sous l'effet du frottement, même sans alcool ?
L'abrasion à sec enlève progressivement de la matière à la surface de l'encre ou concentre les contraintes au niveau d'un bord. Parmi les causes courantes, on peut citer le frottement des bouteilles les unes contre les autres dans les plateaux de transport, la rotation des colliers de pompe contre les décorations situées sur l'épaulement, les rails de guidage sur une ligne de remplissage, les séparateurs en carton ondulé, les bouchons emballés sans être calés contre les bouteilles décorées, les contacts manuels répétés et un insert en carton rigide qui appuie sur un élément en relief.
Un résultat peut être acceptable lors d'un essai au ruban adhésif, mais médiocre lors d'un essai au frottement. L'essai au ruban adhésif évalue principalement la séparation de la surface ; l'essai au frottement évalue la résistance à l'usure, la ténacité du film et la géométrie locale. De fines lignes sur un panneau cylindrique lisse peuvent résister, tandis qu’une impression dense sur un épaulement s’efface, car celui-ci constitue un point de contact où l’impression et le durcissement sont moins uniformes. Les bouteilles qui fléchissent sous la pression soumettent également le film d’encre, fragile, à une contrainte de traction.
Observez le motif. Une matité uniforme suggère une usure de surface. Des stries directionnelles indiquent un contact glissant répété. Les dommages sur un côté de chaque bouteille correspondent souvent à un guide de convoyeur ou à la paroi d’un carton. Des ébréchures au niveau d’un bord de l’impression peuvent indiquer un film épais ou cassant. Les fissures qui n’apparaissent que lorsque le flacon souple est plié indiquent un déséquilibre de flexibilité, même si l’encre reste bien adhérente entre les fissures.
Outre l'alcool, à quoi d'autre les emballages imprimés doivent-ils résister ?
L'alcool n'est qu'un défi parmi d'autres. La liste complète des agents d'exposition dépend de la formule commercialisée, des processus de remplissage et de nettoyage, du circuit de distribution, de l'environnement des salles de bains ou des salons de beauté, ainsi que des conditions d'utilisation raisonnablement prévisibles par le consommateur. Une décoration peut résister à un essuyage à l'éthanol, mais échouer après avoir été exposée à de l'huile, à un tensioactif, à un écran solaire, à un concentré de parfum, à de la condensation ou à des contacts répétés avec du carton.
| Exposition | Défaillance éventuelle | Comment reproduire le risque |
|---|---|---|
| Formule finale et fuites | Ramollissement, taches, gonflement, soulèvement des bords ou décollement du revêtement causés par le mélange complet des ingrédients | Appliquer la formule de production sur l'emballage décoré fini ; tenir compte de conditions réalistes de temps de séjour, d'essuyage et de trajectoire de fuite |
| Huiles parfumées, huiles essentielles et agents émollients | Ramollissement du liant ou de la laque, taches et attaque interfaciale progressive | Vérifiez le mélange et la concentration réels ; ne remplacez pas une huile par une autre de marque générique |
| Tensioactifs, acides, alcalis et produits nettoyants | Perte de brillance, transfert de couleur, hydrolyse ou altération d'un revêtement intermédiaire | Préciser la concentration, la durée d'exposition, la température et si un essuyage est effectué après l'exposition |
| Eau, humidité et condensation | Blanchiment temporaire, adhérence réduite entre les couches, formation de grumeaux ou durcissement plus lent dans les systèmes sensibles à l'humidité | Conditionner les lots complets à une température et un taux d’humidité adaptés, puis les inspecter à l’état humide et après séchage. |
| Chaleur, froid, rayons UV et cycles thermiques | Fragilisation, changement de couleur, perte de brillance, dilatation différentielle ou fissuration lors de la flexion de la bouteille | Soumettre les échantillons de production à un vieillissement simulé dans des conditions correspondant à l'itinéraire et au marché, puis répéter les essais d'adhérence et de résistance au frottement |
| Manutention, lignes de remplissage et distribution | Transfert d'huile/de crème solaire, abrasion, éraflures sur les rails de guidage, usure entre les bouteilles et empreintes sur le carton | Effectuer des essais de ligne de remplissage et une simulation finale du conditionnement ; cartographier la direction des dommages et les points de contact |
Ne dressez pas une liste aléatoire de produits chimiques agressifs en prétendant qu’il s’agit d’une qualification. Classez les expositions par ordre de probabilité et de gravité, puis élaborez des méthodes permettant de les reproduire. Par exemple, un flacon de parfum nécessite une attention particulière au niveau du sertissage et des voies de fuite ; un flacon de shampoing doit être testé en conditions de mains mouillées, d’exposition aux tensioactifs et à l’humidité de la salle de bains ; un flacon destiné aux salons de coiffure peut également être soumis à des contacts répétés avec des désinfectants. Cette approche fondée sur les risques fournit des données plus utiles qu’un simple test de résistance à un solvant agressif, sans lien avec l’utilisation réelle.
Première étape du diagnostic : localiser l'interface défaillante
Utilisez un grossissement, un échantillon témoin non testé, le matériau transféré sur le tissu ou le ruban adhésif, ainsi que la couleur de la surface exposée pour déterminer où la séparation s'est produite. Notez le lot de bouteilles, la position de la cavité ou du moule, le lot de décoration, le lot d'encre, l'équipe, la ligne de production et les conditions de durcissement avant de procéder à l'expérimentation. Sinon, un échec instructif risque de devenir une anecdote impossible à retracer.
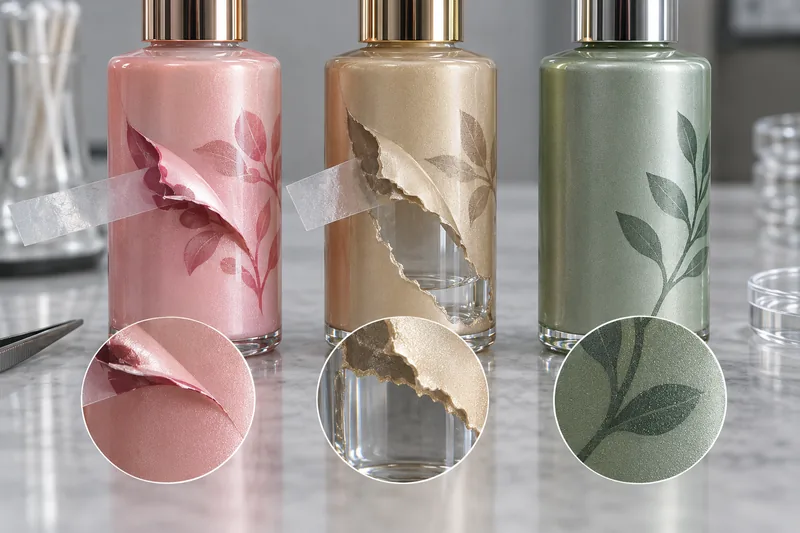
| Ce que vous observez | Emplacement probable de la panne | Premiers contrôles |
|---|---|---|
| Transfert d'encre ; le support ou la laque reste intact | À l'intérieur de l'encre ou à l'interface entre l'encre et la surface supérieure | Durcissement, mélange, contamination, traitement, compatibilité avec l'encre |
| L'encre et la couche colorée s'enlèvent ensemble ; le verre ou le plastique transparent est mis à nu | Interface revêtement/substrat | Prétraitement des revêtements, cuisson, contamination et résistance chimique |
| L'encre s'écoule ; une partie reste sur le flacon et une autre sur le ruban adhésif | Rupture cohésive au sein de l'encre | Épaisseur du film, durcissement, rapport de durcisseur, attaque par les solvants, fragilité |
| Seule la couleur de surface se détache de la sous-impression | Entre les couches d'encre | Fenêtre entre les couches, contamination, séquence de séchage et compatibilité entre les séries d'encres |
En quoi le substrat influe sur le problème d'adhérence
Il n'existe pas d“” encre idéale pour les flacons cosmétiques » indépendamment de la surface. La qualité de la résine, les additifs, la teneur en matériaux recyclés, les conditions de moulage et la finition de surface peuvent modifier l'imprimabilité d'un même matériau nominal. Veillez toujours à valider la composition réelle du produit de série.
PE et PP : faible énergie de surface et parois souples
Le polyéthylène et le polypropylène non traités sont difficiles à mouiller par de nombreuses encres. Un traitement contrôlé à la flamme, par effet corona ou au plasma peut oxyder la surface externe et améliorer le mouillage ainsi que la compatibilité. Les recommandations techniques de LyondellBasell concernant les récipients en polyéthylène soulignent que les paramètres de traitement, la vitesse de la ligne de production, le délai de stockage et la contamination de surface sont tous des facteurs importants. Un test de dyne est utile pour évaluer le processus, mais il ne constitue pas une preuve d’adhérence et une même valeur cible ne peut s’appliquer de manière universelle à toutes les résines et à toutes les encres.
Les bouteilles souples imposent une deuxième exigence : le film durci doit résister à la compression et retrouver sa forme initiale. Un film rigide peut convenir à une plaque rigide, mais se fissurer une fois monté sur la bouteille finie. Lors du choix flacons cosmétiques en plastique, considérer la surface moulée, la décoration et la flexibilité attendue comme un tout.
PET et PETG : le fait que le produit de nettoyage mouille mieux ne dispense pas de procéder à des essais
Le PET et le PETG peuvent se prêter plus facilement à l'impression avec une encre compatible, mais les résidus de démoulage, la poussière, les agents antistatiques, les variations dans la teneur en matériaux recyclés, les traitements de surface et les solvants agressifs peuvent tout de même entraîner des défauts. Une bouteille transparente rend également les défauts visuels plus évidents. Le choix du solvant doit tenir compte du risque de voile, de fissuration sous contrainte ou d’endommagement du revêtement coloré ainsi que du film imprimé.
Verre nu, verre revêtu par pulvérisation et verre dépoli
Le verre est un matériau à haute énergie, mais il n’est pas nécessairement propre ni prêt à l’impression. Les huiles, le silicone, le graphite issu des opérations de formage, la poussière et l’humidité peuvent constituer des obstacles. Les encres bicomposantes pour verre peuvent nécessiter un rapport encre/durcisseur précis et un durcissement contrôlé. Les fiches techniques des fabricants d’encres reconnus, tels que Marabu, exigent également des essais préliminaires et des surfaces propres ; leurs conditions de durcissement publiées sont spécifiques à chaque système et ne constituent pas des recettes universelles d’usine.
Sur le verre revêtu par pulvérisation, c'est la laque — et non le verre — qui sert de support à l'encre. La laque doit être compatible avec l'encre et adhérer au verre. Demandez conseil à un fournisseur d'emballages cosmétiques en verre pour répertorier l'ensemble des étapes de décoration et conserver des échantillons de production par bouteille, par lot de revêtement et par lot d'impression.
Un processus de production contrôlé en usine pour l'impression durable sur bouteilles
Le vaste procédé de sérigraphie des flacons aborde en détail les maquettes, les écrans, la mise en place et la production. Pour le dépannage des problèmes d'adhérence, concentrez-vous sur les variables ci-dessous et associez chacune d'entre elles à un dossier pouvant être consulté en cas d'échec.
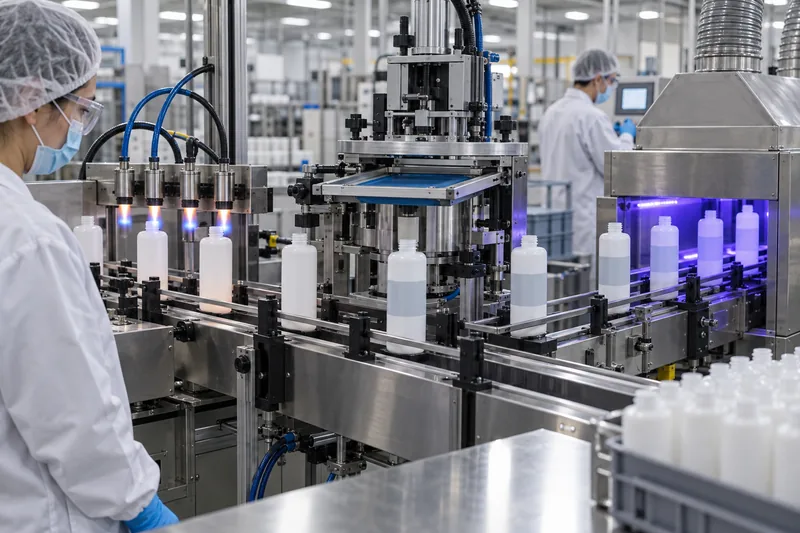
- Approuver le cahier des charges de construction et d'évaluation des risques : identifier le type de résine ou la structure verre/revêtement, la couleur, les additifs, le graphisme, la formulation chargée, les voies de fuite et l'environnement d'utilisation. Le passage d'une résine vierge à une résine PCR, ou d'un vernis transparent à un autre, constitue un changement de qualification.
- Valider des échantillons équivalents à ceux de la production : tester la bouteille moulée telle quelle, toutes les couleurs essentielles et la séquence de décoration prévue. Les plaques plates et les “ échantillons dorés ” préparés en laboratoire ne reflètent pas la courbure de la bouteille, sa flexibilité ni les variations de revêtement.
- Contrôle de la propreté des articles entrants et des articles pré-imprimés : Vérifiez que le lot de flacons/revêtements est bien le bon et veillez à éliminer la poussière, la condensation, les résidus de démoulage, le silicone, les traces de graisse des mains et les résidus de produits de nettoyage. Veillez à manipuler les produits avec soin et à respecter un délai maximal défini avant l'impression.
- Appliquer un prétraitement validé : Définir les paramètres relatifs à la flamme, à la couronne, au plasma ou à l'apprêt en fonction de la géométrie de la bouteille. Enregistrer le débit de l'équipement et la vitesse de la ligne de production. Les contrôles de l'énergie de surface permettent de surveiller la fenêtre, mais il reste nécessaire de procéder à des essais d'adhérence réels.
- Préparez le mélange d'encre homologué : Identifier la gamme, la teinte et le lot d'encre ; peser le durcisseur/catalyseur et le diluant selon le rapport approuvé ; noter la durée de mélange et la durée de vie en pot. Ne pas prolonger la durée de vie en pot ni mélanger de l'encre bicomposante périmée à un nouveau lot, sauf si le fabricant de l'encre valide expressément cette pratique.
- Verrouiller la fenêtre d'impression : maillage de l'écran, pochoir, raclette, viscosité, support de flacon, vitesse d'impression, repérage et nombre de passages. Un excès de film peut retenir le solvant ou entraîner un durcissement irrégulier ; une quantité insuffisante peut réduire l'opacité et la durée de vie du film.
- Vérifiez la prise plutôt que de vous fier à une valeur de consigne : Pour les systèmes de séchage thermique ou à l'air, il convient de contrôler la durée, la température de la surface des bouteilles, le débit d'air et les conditions ambiantes. Pour les systèmes UV, il faut surveiller l'irradiance/l'énergie, le spectre, l'état des lampes, la distance et la vitesse de la ligne. La température du convoyeur ne suffit pas à elle seule à prouver l'exposition des bouteilles ou leur séchage.
- À conserver pendant la période de validité : “L'expression ” sec au toucher » ne correspond pas à la résistance chimique finale. Certains systèmes continuent à développer leurs propriétés pendant plusieurs jours. Reportez-vous à la fiche technique de l'encre concernée et déterminez la date la plus précoce à laquelle il est possible d'effectuer un test de libération.
- Sortie accompagnée de tests complémentaires : Vérifier l'aspect et l'étiquetage, puis effectuer les essais convenus : test à la bande adhésive, test de frottement à sec, test à l'alcool/à la solution et test de flexibilité ou de contact avec l'emballage. Prélever des échantillons au début, au milieu et à la fin de la série de production, ainsi que sur tous les lots de flacons ou de revêtements significatifs.
- Conserver les preuves et contrôler les modifications : Conserver les registres de lot, les résultats d'essais, les photographies et les échantillons décorés conservés. Exiger une nouvelle homologation en cas de modification de la résine/du revêtement de la bouteille, de l'encre, du durcisseur, de l'imprimante, du traitement ou du procédé de durcissement.
L'environnement a son importance lorsque le système choisi indique qu'il en est ainsi. La température influe sur la viscosité de l’encre, son évaporation et sa vitesse de réaction ; une humidité élevée ou de la condensation peuvent nuire aux durcisseurs sensibles à l’humidité ou à la propreté des surfaces ; la poussière peut créer des piqûres et des points faibles. Notez les conditions réelles et respectez les limites indiquées par le fournisseur d’encre choisi plutôt que de reprendre une valeur de température ou d’humidité provenant d’une encre sans rapport avec celle-ci. Par exemple, une fiche technique actuelle d’une encre pour verre bicomposante Marabu déconseille le durcissement en dessous de 15 °C et une humidité élevée pendant plusieurs heures après l’impression, tandis qu’une fiche technique d’une encre en bidon Nazdar indique que le système en question atteint ses propriétés définitives au bout de 5 à 7 jours. Il s’agit là d’exemples spécifiques à ces produits, et non de paramètres d’usine universels.
Quels sont les tests permettant de mesurer l'adhérence et la durabilité de l'encre ?
Aucun test ne permet à lui seul de répondre à toutes les questions. Élaborez une matrice de tests concise en vous basant sur les mécanismes de défaillance envisagés. La méthode générale plan d’essai des flacons cosmétiques Il faudrait ensuite associer les contrôles de finition aux essais de fuites, de compatibilité, de distribution et de ligne.
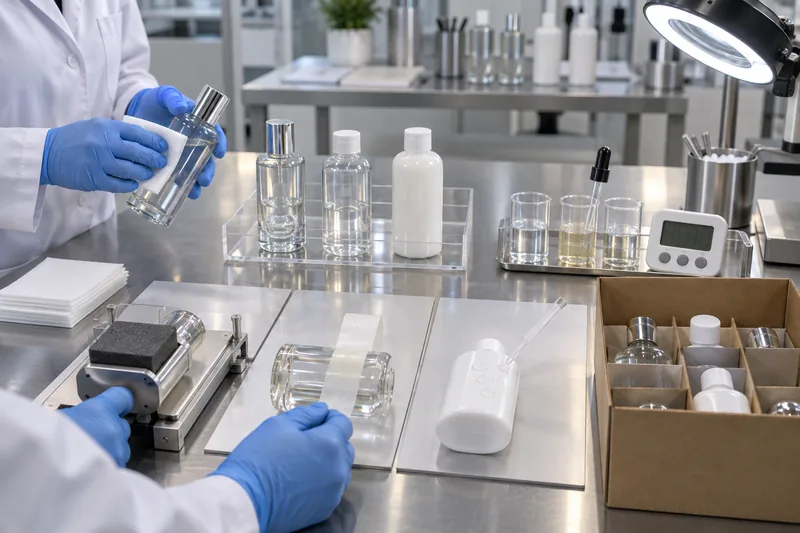
| Test | Ce à quoi cela s'oppose | Ce que cela ne prouve pas | Utilisation dans le cadre d'un programme d'alimentation au biberon |
|---|---|---|---|
| Tirage du ruban, sans découpe | Fixation brute d'un imprimé sur une surface courbe | Résistance aux produits chimiques ou à l'abrasion | Écran de production rapide lorsque la bande et la méthode sont contrôlées |
| Coupe transversale/ruban adhésif | Résistance à la séparation au niveau des découpes contrôlées | Résistance d'adhérence absolue ; adaptation à toutes les courbes et textures | À utiliser uniquement lorsque la géométrie et le système de film permettent l'application de cette méthode |
| Frottement à sec / abrasion | Usure, éraflures et transfert sous l'effet du frottement | Résistance aux préparations ou aux solvants | Adapter le matériau de contact, la charge et le mouvement au risque lié à la manutention et à la distribution |
| Lingette humide à l'alcool ou à base de solution nettoyante | Attaque chimique et effacement combinés | La contribution respective de la chimie et de l'abrasion | Simulation de terrain utile lorsque toutes les variables sont renseignées |
| Exposition ponctuelle ou par immersion | Résistance chimique sur une durée de contact définie | L'abrasion ou les manipulations répétées | Comparer les témoins après la formule réelle, les composants ou les liquides de provocation |
| Simulation de conditionnement/ligne de production | Points de contact réels, vibrations, guides, séparateurs et manutention des produits de remplissage | Tout ce qu'il faut savoir sur la durée de conservation | Permet de vérifier si les tests en laboratoire reflètent le parcours réel du colis |
Utilisez les normes à bon escient, et non à des fins purement esthétiques
Les normes ASTM D3359 et ISO 2409 sont souvent citées pour l'évaluation par ruban adhésif et par découpe en croix, mais aucune d'entre elles ne doit être présentée comme une mesure absolue de la résistance d'adhérence. La norme ASTM D3359 précise que ses méthodes indiquent une adhérence minimale et que l’opérateur, le ruban adhésif, l’angle, la vitesse, la température et l’humidité peuvent influencer les résultats ; son champ d’application principal concerne les revêtements sur des substrats métalliques. La norme ISO 2409 décrit une classification empirique par découpe en croix et précise également qu’il ne s’agit pas d’une mesure de l’adhérence. Les bouteilles courbées et les petits caractères imprimés peuvent nécessiter une adaptation convenue ou une méthode différente.
La norme ASTM D5264 utilise un appareil d'essai de frottement à mouvement alternatif pour évaluer la résistance à l'abrasion des emballages imprimés et des matériaux associés, en particulier les échantillons plats. Elle peut servir de référence pour une méthode d'essai sur bouteille, mais la géométrie courbe et la pression de contact doivent être définies. La norme ASTM D5402 traite des essais de frottement au solvant pour les revêtements organiques qui subissent des modifications chimiques pendant le durcissement ; toutefois, elle ne prescrit ni solvant, ni nombre de cycles, ni résultat attendu, et précise que la résistance aux solvants ne suffit pas à elle seule à prouver un durcissement complet. La norme ISO 2836 porte sur la résistance des impressions à divers agents, tandis que la norme ISO 2812-1 traite de la résistance des revêtements aux liquides par immersion. Choisissez le document qui correspond à la question et à la conception.
Comment rédiger un cahier des charges reproductible pour l'alcool et les solutions de désinfection
Un cahier des charges pertinent permet à un fournisseur, au laboratoire d'une marque et à un organisme de contrôle tiers de reproduire exactement le même test. Remplacez “ résistant à l'alcool ” ou “ frotter 100 fois ” par les critères contrôlés suivants :
- Identité de l'échantillon : bouteille finie, composition du substrat/revêtement/encre, couleur, lot de production et indication si la bouteille est pleine ou vide.
- Conditionnement : le temps écoulé depuis l'impression, la température et l'humidité (si elles sont contrôlées), ainsi que tout vieillissement thermique ou toute exposition à la formule avant les essais.
- Liquide de test : composition chimique, concentration, fournisseur/catégorie ou formule exacte commercialisée ; préciser si le tissu reste imprégné.
- Matériau de contact : tissu, feutre, disque en coton ou surface abrasive, avec indication de la taille et de la fréquence de remplacement.
- Variables mécaniques : charge ou force, course, vitesse et position. Précisez si un cycle correspond à un passage ou à un aller-retour double frottement.
- Exposition : la durée du cycle ou le temps de contact, y compris les temps d'arrêt et les moments où les observations sont effectuées.
- Acceptation : transfert de couleur autorisé, changement de brillance, traces, soulèvement des bords, substrat apparent, altération de la lisibilité et dommages au revêtement. Ajoutez des photos de référence ou un étalon de contrôle.
- Échantillonnage : nombre d'unités par lot, emplacements contrôlés par unité, traitement des essais destructifs et règles applicables en cas de nouveau contrôle ou de rejet.
Définir les critères d’acceptation en fonction du risque réel lié au produit. Un flacon de parfum à forte teneur en alcool, susceptible de fuir au niveau d’un sertissage, présente des défis différents de ceux d’un flacon de shampoing à rincer. Les instructions essentielles, les informations légalement requises et les codes de traçabilité doivent bénéficier d’une protection particulière. Dans l’Union européenne, l’article 19 du règlement sur les cosmétiques exige que certaines informations relatives au récipient et à l’emballage soient indiquées en caractères indélébiles, facilement lisibles et bien visibles. Aux États-Unis, les règles de la FDA exigent que les informations obligatoires soient mises en évidence et bien visibles ; la formulation n’étant pas identique, il convient de vérifier l’étiquetage spécifique au marché auprès d’un conseiller en matière de réglementation.
Utilisez trois niveaux d'acceptation au lieu d'un seul “ réussi ” vague”
Un plan d'exécution ou un accord de qualité peut faire la distinction entre critique, fonctionnel et la cosmétique résultats. La perte des avertissements obligatoires, des informations sur les ingrédients, de l’identification du lot ou des mode d’emploi peut être critique, même si seule une petite zone est concernée. Une perte rendant illisible l’identité de la marque ou du produit constitue un défaut fonctionnel. Un léger changement de brillance, convenu d’un commun accord, qui laisse la couleur, les contours et la lisibilité intacts, peut être considéré comme esthétique — si l’échantillon approuvé et les conditions d’observation le permettent. Cette hiérarchie empêche un fournisseur de faire entrer en compte des pertes de texte importantes dans une note visuelle globale.
Définissez également le calendrier des inspections. Testez les échantillons de pré-production avant de valider la décoration, les premières pièces au démarrage de la ligne, des échantillons de production périodiques après la période de conditionnement valide, ainsi que les unités conservées après le vieillissement approprié. Prélevez des échantillons au début, au milieu et à la fin de la série, ainsi que sur différentes cavités ou différents lots de revêtement lorsque la traçabilité le permet. Un seul “ échantillon de référence ” réalisé sous contrôle en laboratoire ne suffit pas à démontrer que la fenêtre de production est maîtrisée.
Si vous utilisez une échelle numérique, accompagnez-la de photographies. Précisez si les notes sont attribuées immédiatement après l'exposition ou après une période de repos, car certains films s'adoucissent ou blanchissent temporairement. Notez à la fois la note et le type de défaut — transfert, bavure, décollement, décoloration, perte de brillance, fissuration ou soulèvement du revêtement — afin que les données tendancielles mettent en évidence un mécanisme plutôt que de se résumer à une série de chiffres inexpliqués.
Comment protéger correctement les textes et logos imprimés
Appliquez une hiérarchie des mesures de protection. La protection commence par une interface stable et un film correctement durci ; les barrières et la conception de l'emballage viennent ensuite.
- Concevoir le système de base : valider le type exact de flacon/revêtement, la gamme d'encres, l'apprêt si nécessaire, le prétraitement et le processus de durcissement à l'aide d'échantillons équivalents à ceux de la production.
- Protégez vos documents imprimés contre les attaques prévisibles : Évitez toute fuite de parfum au niveau du sertissage, de la bague de contact du col de la pompe, du pli de compression, du guide du convoyeur ou du point de pression du carton lorsque le visuel peut être repositionné.
- N'ajoutez une barrière compatible qu'après validation : Une couche de finition transparente peut améliorer la résistance à l'usure ou aux produits chimiques, mais elle introduit de nouvelles interfaces, des changements de brillance ou de couleur, ainsi que des exigences supplémentaires en matière de durcissement. Elle ne peut pas compenser une mauvaise adhérence de la couche de base.
- À protéger pendant le transport : Utilisez des plateaux, des manchons, des séparateurs ou des intercalaires adaptés aux surfaces, propres, qui empêchent les zones décorées de frotter les unes contre les autres. Assurez-vous que les matériaux d'emballage ne bloquent pas, ne laissent pas de traces ni ne transfèrent d'additifs.
- Choisissez une autre décoration lorsque les conditions d'exposition l'exigent : Une étiquette autocollante dotée d'un support, d'un adhésif et d'un film de protection adaptés, un manchon thermorétractable, une décoration moulée, un marquage à chaud protégé, un marquage par gravure ou au laser, ou encore une décoration sous une paroi extérieure transparente peuvent mieux convenir à certains modèles. Chaque option nécessite une évaluation spécifique de sa compatibilité et de sa lisibilité.
Tableau de dépannage concernant l'adhérence de l'encre sur les emballages cosmétiques
| Type de défaillance | Hypothèses à forte valeur ajoutée | Vérification et correction |
|---|---|---|
| L'impression se décolle immédiatement avec du ruban adhésif | Contamination ; traitement inadéquat ou défaillant ; encre incompatible ; surface supérieure inadaptée | Comparer les échantillons nettoyés et les témoins non traités ; vérifier les registres relatifs à la résine/au revêtement et au traitement ; réaliser un essai fourni par le fournisseur d'encre sur des bouteilles réelles |
| Réussite au premier essai, échec après avoir consommé de l'alcool | Durcissement incomplet ; durcisseur ou proportion incorrecte ; incompatibilité chimique ; revêtement ramolli | Vérifier les données relatives au mélange, à la durée de vie en pot et au durcissement ; comparer les échantillons de référence vieillis ; inspecter la couche défectueuse ; tester les encres candidates entièrement durcies en utilisant la formule réelle |
| Une seule couleur ne convient pas | Pigment ou additif spécifique à une couleur, épaisseur déterminée par l'opacité, différence de mélange ou de durcissement | Comparez les fiches de lot, l'épaisseur du film et le durcissement par couleur ; revalidez cette nuance précise au lieu d'approuver “ la gamme d'encres ” de manière générale. |
| Un seul lot de bouteilles ou un seul moule présente un défaut | Variations au niveau de la résine ou des additifs, démoulage, ombres de traitement, contamination ou géométrie | Répertorier les défauts par moule/cavité/lot ; vérifier l'état de la surface ; contrôler la manipulation et l'accès pour le traitement |
| Défaut au niveau de l'épaule, d'une couture ou d'un empiècement encastré | Impression, durcissement ou traitement non uniforme ; flexion locale ; point de contact | Cartographier l'exposition de l'équipement et le contact avec le pack ; ajuster la zone d'impression, le dispositif de fixation, le parcours d'impression ou la géométrie de polymérisation |
| Des craquements lorsque l'on presse la bouteille | Film trop cassant/épais ; encre non adaptée à un support souple ; surcuisson | Effectuer le test de flexibilité après durcissement complet et vieillissement ; vérifier que l'encre est adaptée aux supports souples et que l'épaisseur du film est contrôlée |
| A passé les tests en laboratoire, présente des éraflures dues au transport | Le test ne reproduit pas les conditions de contact avec le carton, les vibrations, la poussière ou la charge | Recréer la pile de contacts ; examiner la direction des dommages ; modifier les séparateurs/intercalaires et ajouter une simulation de répartition |
| L'encre et la laque se détachent ensemble | Problème au niveau du revêtement sur la bouteille, et pas seulement au niveau de l'adhérence de l'impression | Mettre en quarantaine le lot de bouteilles enduites ; vérifier les étapes de préparation de l'enduction, de cuisson et la composition chimique ; ne pas résoudre le problème en modifiant uniquement l'encre |
Que faut-il faire lorsqu'un lot de production présente des défauts ?
- S'arrêter et trier : Recenser les quantités imprimées, non imprimées, emballées et expédiées. Protéger les éléments de contrôle conservés et ne plus procéder à des vérifications informelles sur des échantillons.
- Vérifiez la méthode : Vérifiez que le défaut est reproductible à l'aide du test écrit et d'un échantillon de référence dont la conformité est avérée. Vérifiez le temps de conditionnement et l'identité de l'échantillon.
- Localiser le plan de rupture : Documenter les photos et ce qui a été transféré. Comparer le transfert par ruban sec, par frottement à sec et par exposition à des produits chimiques statiques afin de distinguer les différents mécanismes.
- Traçabilité des révisions : lots de flacons, de revêtements, d'encres et de durcisseurs ; proportions ; horodatages ; durée de vie en pot ; opérateur ; paramètres de traitement ; paramètres de durcissement et données environnementales.
- Effectuer des essais à une variable : Faites appel à l'assistance technique agréée des fournisseurs d'encre et de supports/revêtements. Modifiez une seule variable contrôlée à la fois et effectuez un nouveau test une fois la fenêtre de durcissement valide écoulée.
- Valider la modification avant l'action de masse : Le décapage, l'essuyage au solvant, la surimpression ou l'application d'un vernis transparent peuvent provoquer l'apparition d'un voile, de craquelures, de déformations, de contamination ou un affaiblissement de l'emballage. Vérifiez l'aspect, les dimensions, la compatibilité, l'odeur et les performances fonctionnelles sur un lot pilote.
- Combler les lacunes du système : mettre à jour les plans, les cahiers des charges, les plans de contrôle, les échantillons de référence et les règles de gestion des modifications afin d'empêcher que la cause première ne réapparaisse sans que l'on s'en aperçoive.
Ne vous contentez pas de la réponse d’un fournisseur du type “ nous avons augmenté la température du four ” comme justification suffisante. Demandez à connaître le mécanisme de défaillance, les preuves issues d’échantillons équivalents à ceux de la production, la limite de contrôle révisée et le dossier qui attestera de la conformité des futurs lots. En cas de changement de couche d’emballage, de série d’encre, de résine, de revêtement, de durcisseur, d’imprimerie ou de procédé de durcissement, déterminez si une homologation de la marque et une revalidation de la compatibilité sont nécessaires avant la production.
Liste de contrôle de l'acheteur pour la vérification de l'adhérence de l'encre
- Identifiez le matériau de la bouteille (résine ou verre) ainsi que chaque couche de revêtement ou d'apprêt située sous l'impression.
- Veuillez fournir la formule exacte, les voies de fuite probables, les risques d'exposition liés au nettoyage et les marchés cibles, dans le respect des règles de confidentialité.
- Validez chaque couleur et chaque finition de décoration sur des bouteilles identiques à celles de la production, et pas seulement sur une plaque plate.
- Définir le prétraitement, le système d'encre, les adjuvants, le durcissement et le temps de conditionnement minimal comme paramètres contrôlés.
- Utilisez des tests complémentaires (ruban adhésif, frottis à sec, frottis humide/formule et tests d'emballage/de ligne) assortis de critères de réussite écrits.
- Exiger la traçabilité par bouteille, par revêtement et par lot d'encre, et conserver les échantillons approuvés et les échantillons de production.
- Protéger les informations essentielles et veiller à ce que l'étiquetage spécifique au marché reste lisible tout au long de la durée d'utilisation prévue.
- Toute modification concernant la résine, le revêtement, l'encre, le durcisseur, l'imprimante, le traitement ou le processus de durcissement doit faire l'objet d'une autorisation préalable.
Pour un projet sur mesure, veuillez transmettre à Boyu les informations suivantes : matériau de la bouteille, finition de surface, visuel, catégorie de formule, marché cible et risques liés à la durabilité. Notre équipe pourra adapter les essais de décoration à la conception de la bouteille et vous aider à définir les échantillons de production à valider. Discutez de vos besoins en matière de décoration de flacons cosmétiques avant que la fenêtre d'impression groupée ne soit verrouillée.
Questions fréquentes
Le test de l'étiquette de la bouteille « 70% » est-il toujours le bon test ?
Non. Cela peut constituer un test utile pour certains produits ou certaines situations de nettoyage, mais il ne s’agit pas d’une spécification universelle. Il convient de sélectionner le risque d’exposition réel et de définir le type d’alcool, la concentration, le chiffon, le degré de saturation, la charge, le nombre de passages, les cycles, les conditions d’essai et les critères de réussite. Il faut également tester la formule commercialisée dans les cas où un risque de fuite ou de contact avec le consommateur est plausible.
Une valeur élevée en dynes garantit-elle une bonne adhérence de l'encre ?
Non. L'énergie de surface influe sur le mouillage, mais l'adhérence dépend également de la contamination, de la composition chimique de la surface, de la compatibilité de l'encre, de l'épaisseur du film et du durcissement. Les stylos Dyne et les solutions associées sont sensibles à la technique utilisée, à la contamination et au temps écoulé. Utilisez-les pour contrôler un processus validé, puis confirmez les résultats par des essais d'adhérence et de résistance à l'usure.
Est-ce qu'une couche de vernis empêchera le logo de s'effacer ?
Cela peut améliorer la résistance à l'abrasion ou aux produits chimiques si la couche de finition est compatible et entièrement durcie, mais cela crée une couche supplémentaire et ne permet pas de remédier de manière fiable à une adhérence insuffisante entre l'encre et le support. Vérifiez l'aspect, l'adhérence entre les couches, la résistance de la formule et le durcissement sur l'emballage concerné.
Pourquoi seule une couleur imprimée se décolle-t-elle ?
Au sein d'une même gamme d'encres, les couleurs peuvent présenter des différences en termes de charge en pigments, d'additifs, d'opacité, d'épaisseur du film et de comportement au durcissement. Il se peut également que la couleur présentant un défaut ait été mélangée ou imprimée séparément. Vérifiez chaque nuance critique de production et examinez les données relatives à son lot, à son mélange, à l'épaisseur du film et au durcissement.
Peut-on réparer une impression qui commence déjà à s'écailler ?
Parfois, mais uniquement après un essai pilote contrôlé. Le décapage de l'encre peut endommager le plastique ou un revêtement appliqué par pulvérisation ; la surimpression risque de ne pas adhérer à la couche défectueuse ; et une couche de finition peut masquer le problème plutôt que d'en corriger la cause. Mettez le lot en quarantaine, identifiez l'interface, validez la retouche proposée et répétez les contrôles d'aspect, de compatibilité et de fonctionnement.
Vous cherchez des éléments de décoration capables de résister aux aléas de la production et de la chaîne d'approvisionnement ?
Veuillez nous communiquer les caractéristiques précises du flacon (conception, graphisme, catégorie de formule et visibilité visée). Boyu Packaging peut mettre en place la réalisation d'échantillons de décoration fidèles à la production et établir un plan de validation convenu avant le lancement de la production en série.
Contactez Boyu Packaging pour en savoir plus sur les tests d'adhérence de l'encre →
Sources et références techniques
Les normes définissent les méthodes et les limites ; les fiches techniques sur les encres ne s'appliquent qu'aux systèmes mentionnés. Consulté le 5 octobre 2026.
- ASTM D3359-23 — Mesure de l'adhérence par essai au ruban adhésif
- ISO 2409:2020 — Peintures et vernis : essai de résistance à la coupe transversale
- ASTM D5264-98(2019) — Résistance à l'abrasion des supports imprimés à l'aide du testeur de frottement Sutherland
- ASTM D5402-19(2024) — Tests de frottement avec des solvants pour évaluer la résistance aux solvants des revêtements organiques
- ISO 2836:2021 — Résistance des impressions à divers agents
- ISO 2812-1:2017 — Détermination de la résistance aux liquides : immersion
- LyondellBasell — Étiquettes adhésives et encres pour récipients en plastique
- Marabu — Fiche technique de l'encre Glass Ink GL
- Nazdar — Encre pour sérigraphie sur conteneurs de la série 5100
- Nazdar — Pour que l'encre tienne bien
- Sun Chemical — Dépannage des encres : adhérence
- Enercon — Utilisation des solutions Dyne et de stylos pour mesurer l'énergie de surface
- Règlement (CE) n° 1223/2009 relatif aux produits cosmétiques, article 19
- FDA (Agence américaine des produits alimentaires et médicamenteux) — Réglementation relative à l'étiquetage des cosmétiques
 English
 Español de Argentina
 Русский
 Italiano
 日本語
 한국어
 العربية
 Français
 Deutsch