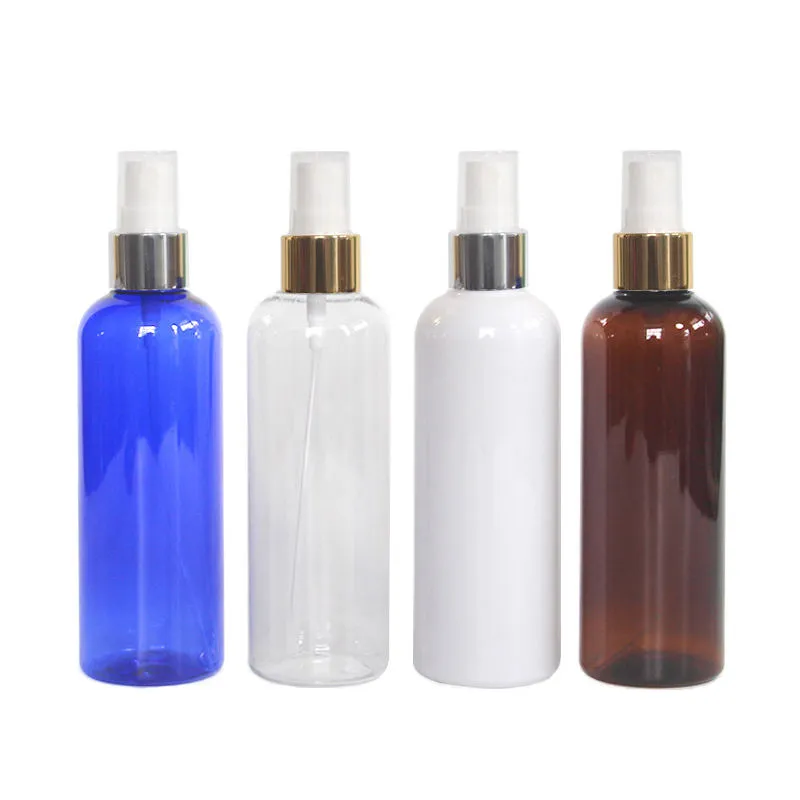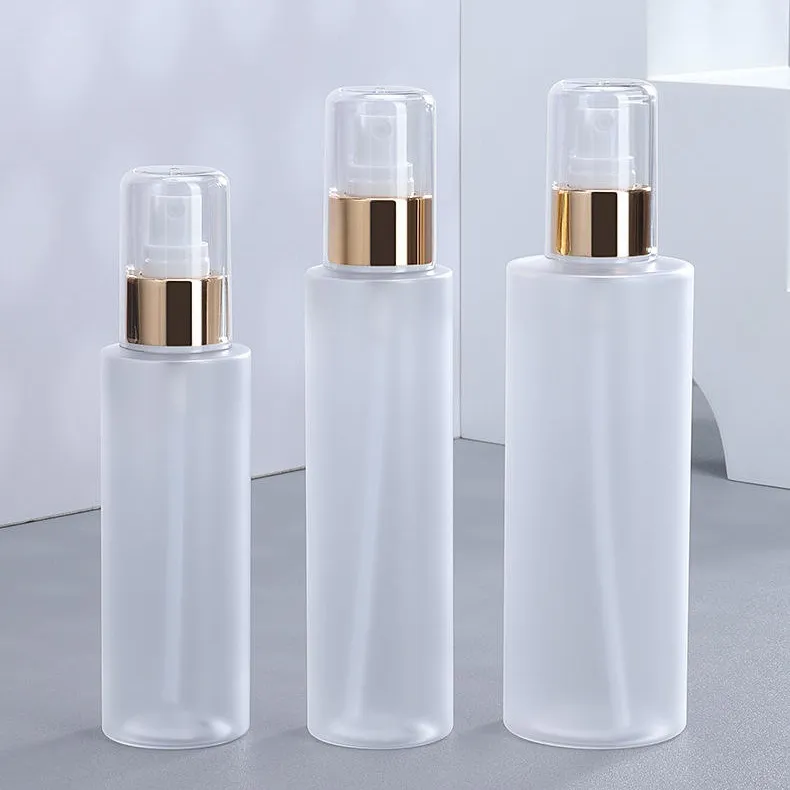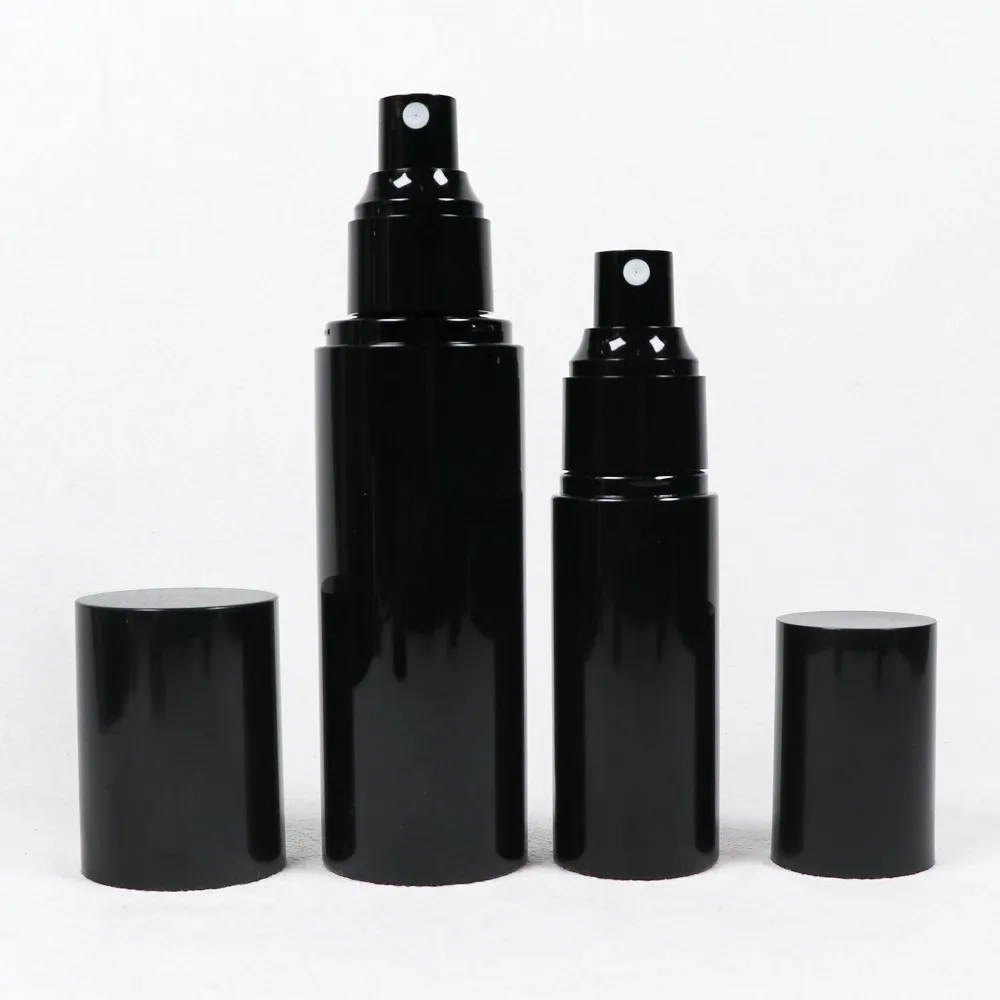
Fabricant professionnel d'emballages cosmétiques

EMBALLAGE BOYU · DISTRIBUTION DE BRUME FINE

Fabricant de flacons pulvérisateurs 24/410 en gros

Systèmes de bouteilles et de pulvérisateurs personnalisés pour les marques, les importateurs et les remplisseurs à façon qui ont besoin d’une fuite contrôlée, d’un débit répétable et d’une brume fine et uniforme, et pas seulement d’une description de filetage correspondante.

Discutez de votre projet de flacon pulvérisateur →

Finition de col : Filetage continu 24/410, vérifié comme paire bouteille-pulvérisateur plutôt que par l'étiquette seule.

Formats principaux : Bouteilles en PET, PEHD, PP, PETG et verre ; formats mini à 200 ml et plus selon le modèle sélectionné.

Personnalisation : Couleur du flacon/pulvérisateur, sérigraphie, marquage à chaud, étiquettes, revêtement, coque en aluminium, bouchon/verrouillage, tube plongeur et moules privés.
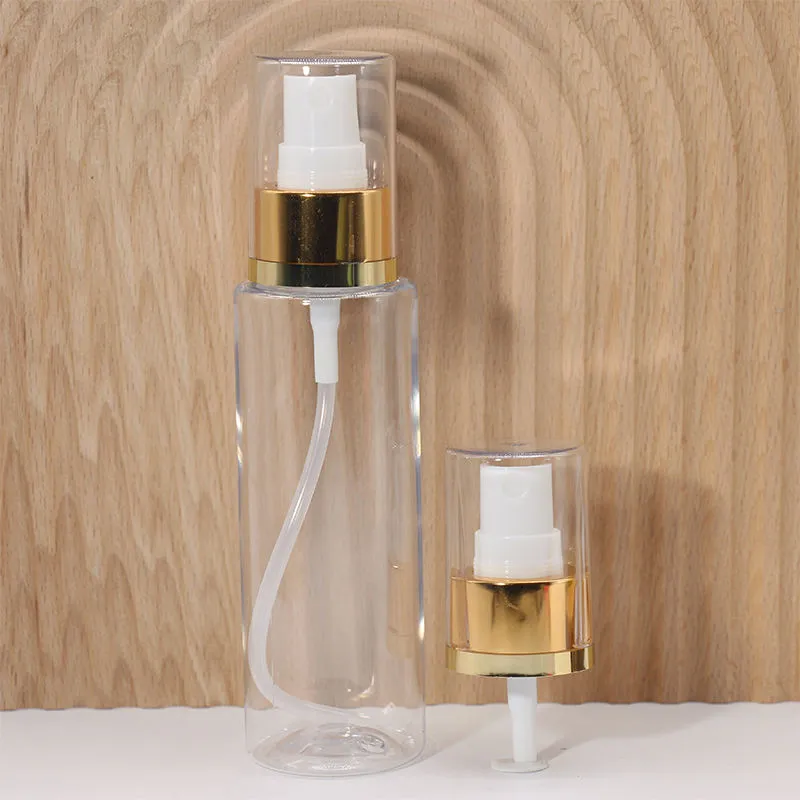
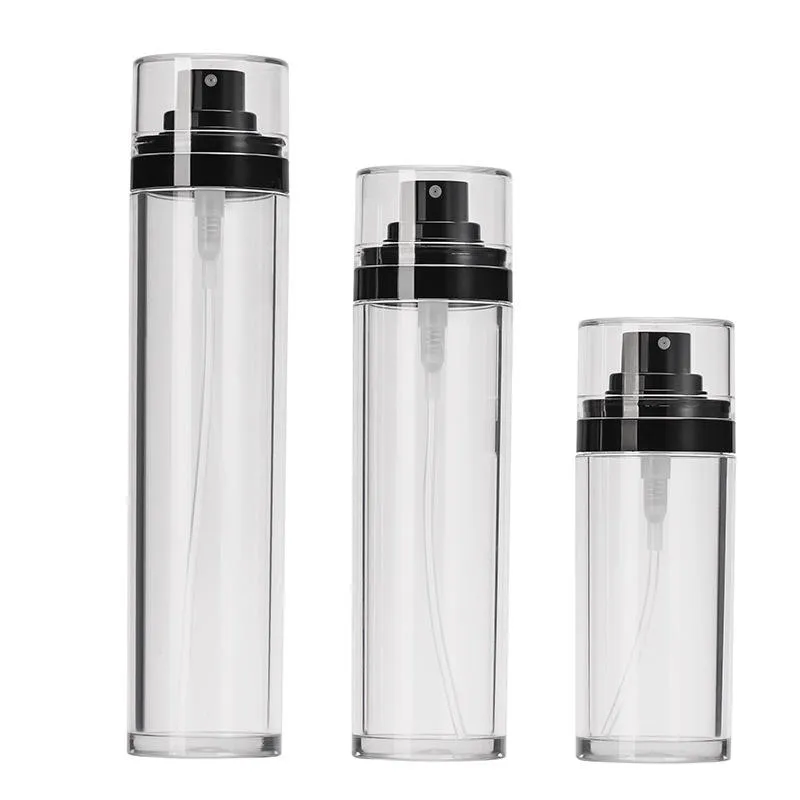
Vente en gros de vaporisateurs à brume fine 24/410 et de flacons vaporisateurs

Système validé d’emballage par pulvérisation 24/410 intégré

Boyu Packaging fournit en gros des flacons pulvérisateurs, des vaporisateurs à brume fine 24/410, des tubes plongeurs, des surbouchons et des éléments de décoration pour les produits de soins personnels, les parfums d'intérieur, les cosmétiques, les soins capillaires, les produits ménagers et certains produits techniques. Un emballage fiable est un système complet : le goulot du flacon, la zone d'étanchéité, le joint, le bouchon, le moteur de la pompe, l'actionneur, la buse, le tube plongeur, la formule et les conditions de remplissage influencent tous ses performances.

24/410 est une désignation de cou

Le premier chiffre correspond au diamètre nominal du col et 410 identifie le type de filetage. Cela ne garantit pas que chaque pompe vendue comme 24/410 sera étanche sur chaque bouteille.

Quantité minimale standard

La quantité minimale de commande est généralement de 10 000 pièces par modèle. Les quantités minimales de production peuvent varier selon la capacité, la couleur du flacon, la couleur du vaporisateur et le visuel.

Validation basée sur une formule

L’eau peut servir de filtre pour un pulvérisateur, mais la formule finale détermine l’amorçage, le jet, le comportement des gouttelettes, le débit, le séchage, la compatibilité et l’étanchéité. Approuver les échantillons remplis destinés à la production.

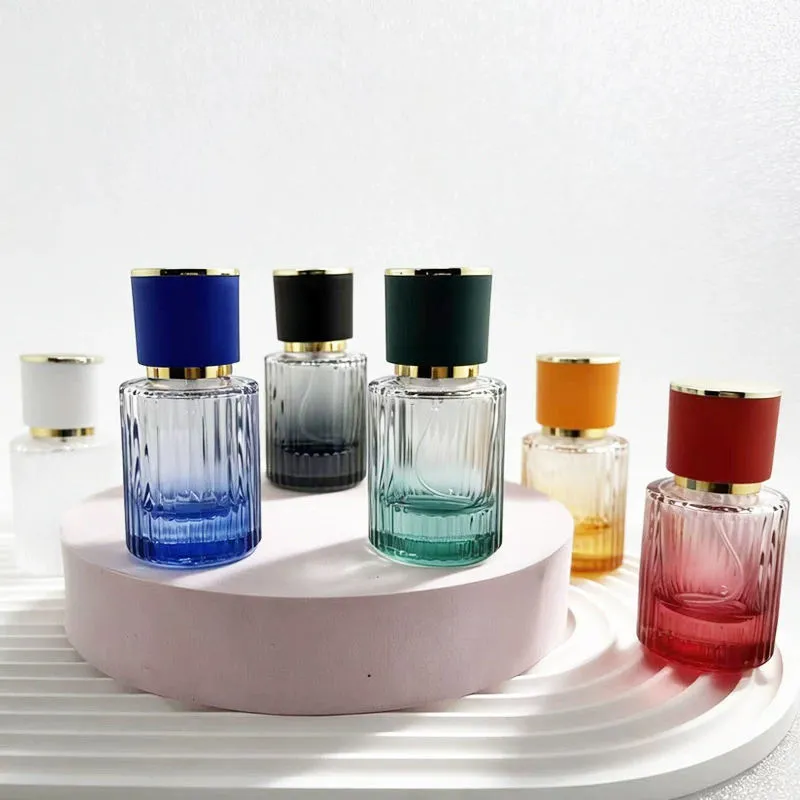
Derniers modèles de flacons pulvérisateurs en gros

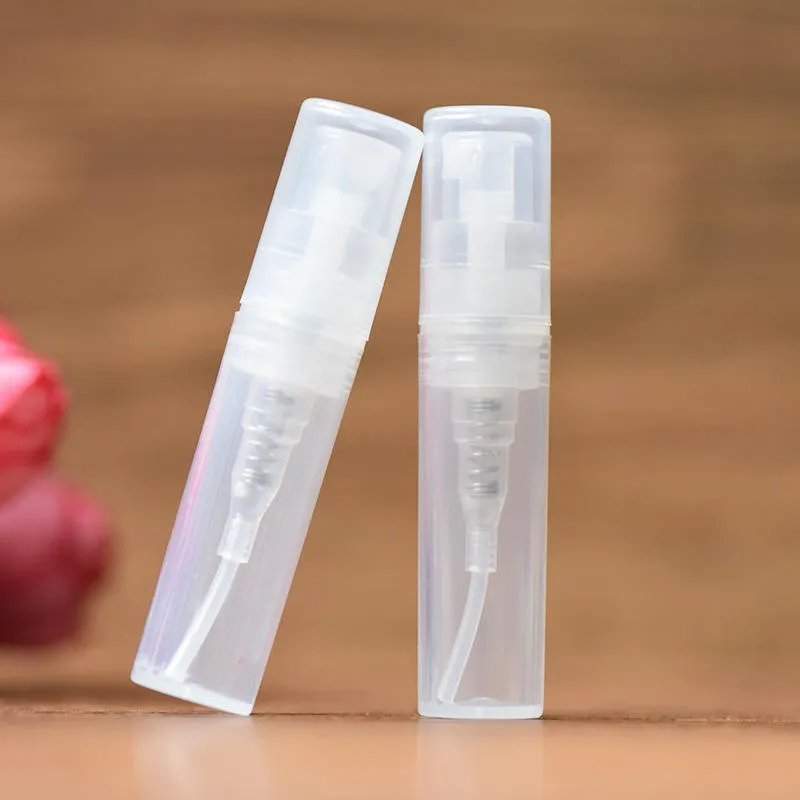
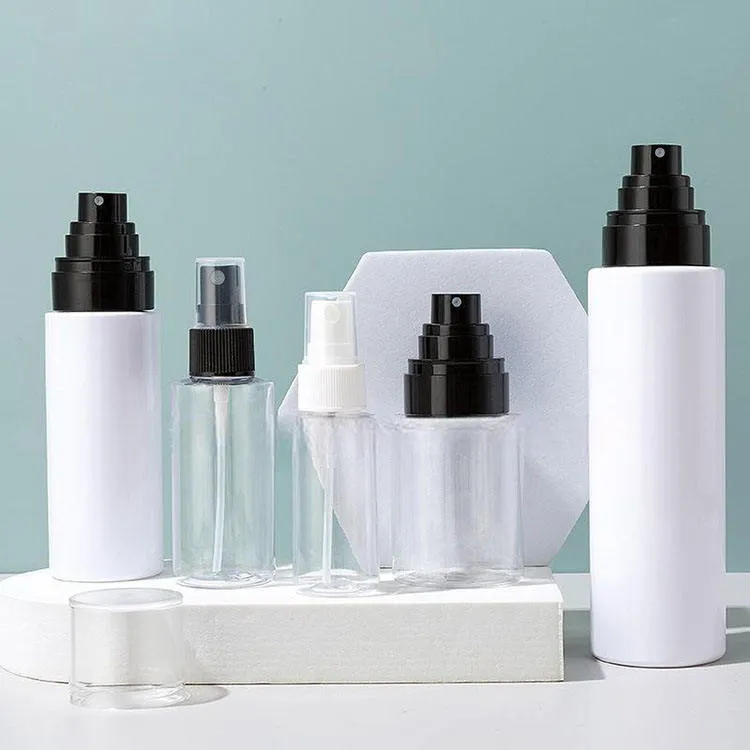
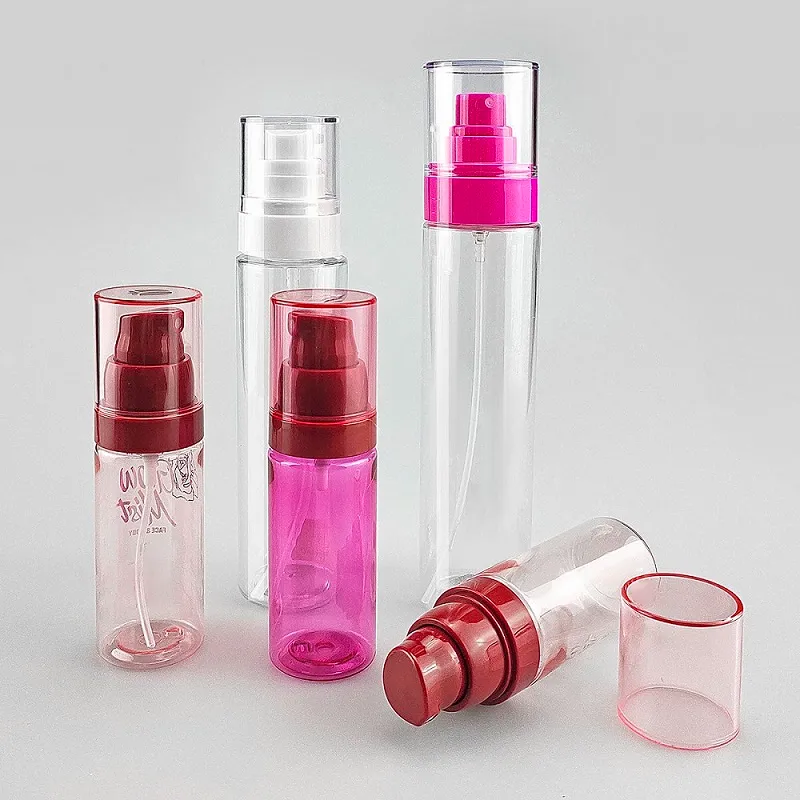
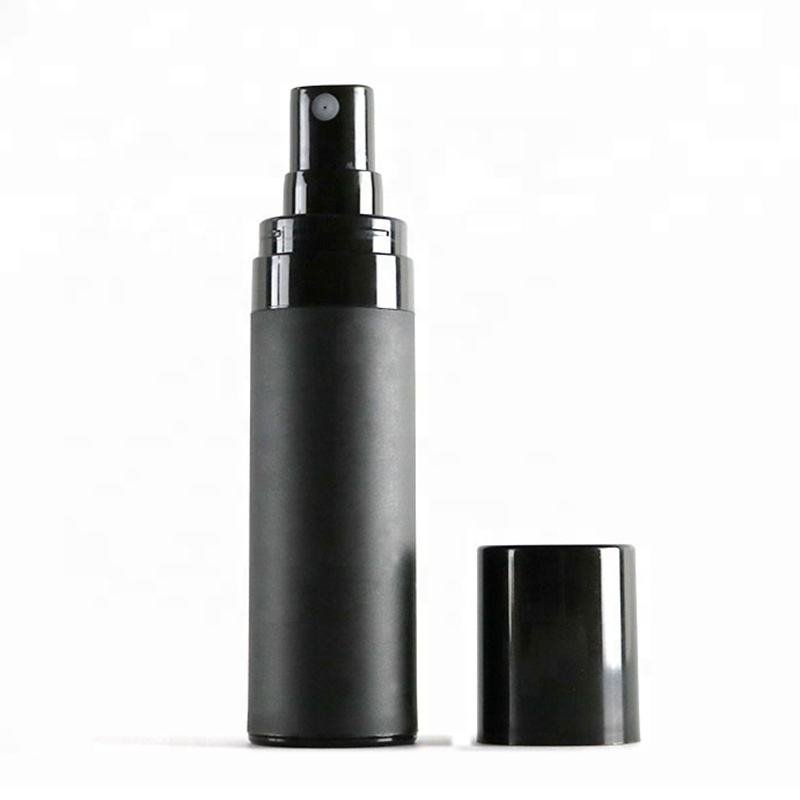
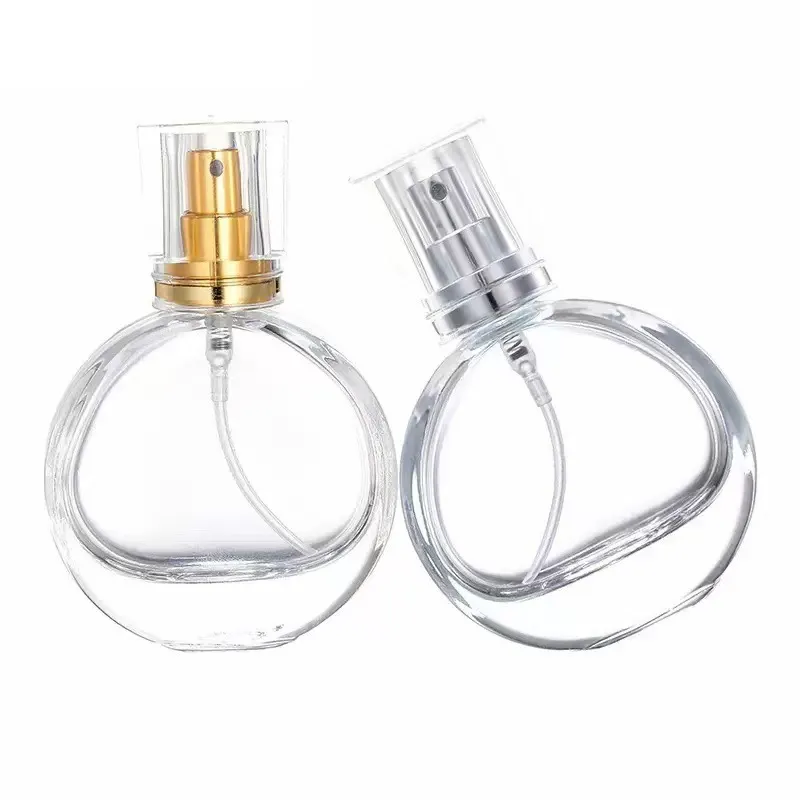
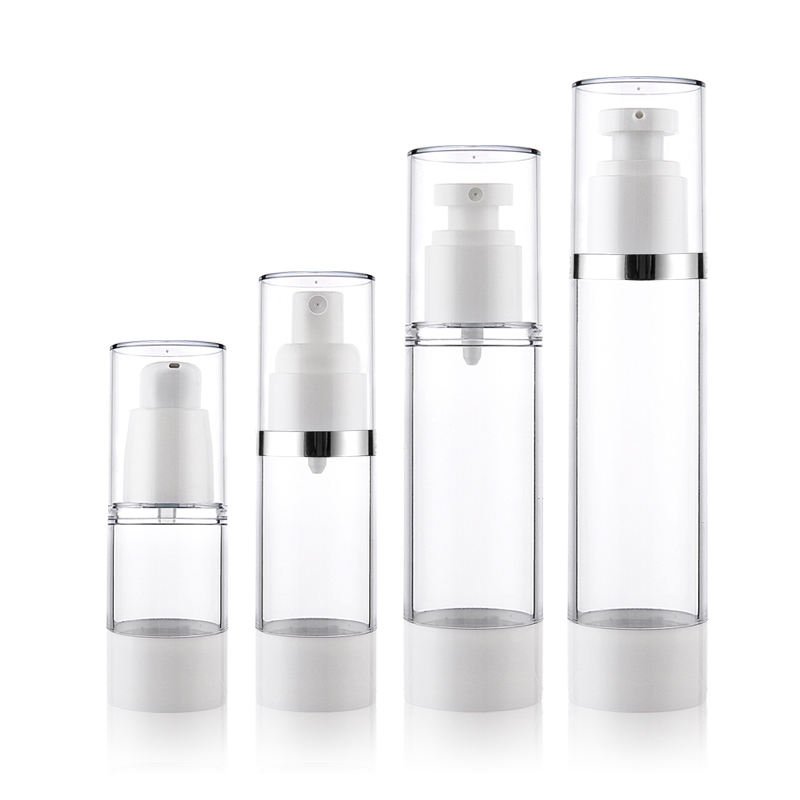
Les 12 derniers modèles de flacons pulvérisateurs et de vaporisateurs à brume fine de Boyu Packaging, rehaussez votre marque. Voir la collection de flacons pulvérisateurs →
Que signifie la règle 24/410 et ce que les acheteurs doivent encore approuver ?
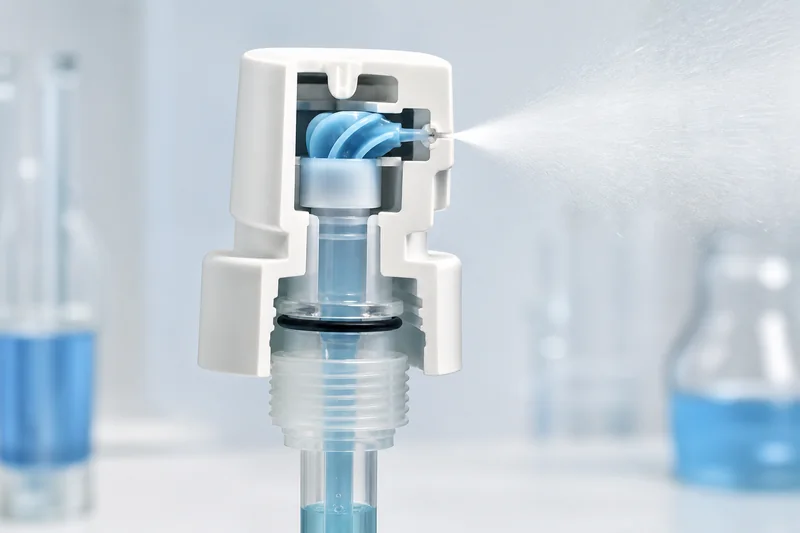
Structure d'un pulvérisateur à fine brume et trajectoire de pulvérisation
Le filetage de fermeture ne représente qu’une partie de l’ensemble. Le fonctionnement complet du pulvérisateur est déterminé par le moteur, le joint, l’actionneur, la buse, la vanne et le tube plongeur.

La taille nominale ne constitue pas un certificat de compatibilité

Deux composants peuvent porter la référence 24/410 tout en présentant des différences au niveau du profil du filetage, de la position de la zone d’étanchéité, de la hauteur du col, de la géométrie du joint ou de la chemise, du couple de serrage et du comportement de ventilation. Validez conjointement le schéma du col et le code exact du pulvérisateur, puis effectuez des tests d’ajustement, de couple et d’étanchéité à pleine charge.

La page produit sélectionnée indique un bouchon 24/410 et un débit de référence de 0,20 ± 0,02 mL par actionnement pour ce modèle de pulvérisateur. Cette valeur est spécifique au modèle ; vérifiez le flacon assemblé avec la formule, la méthode de test et les conditions d’actionnement prévues.

Article à approuver Informations requises Pourquoi c’est important
Goulot d’étranglement Dessin du filetage, zone d'étanchéité, hauteur du col, diamètre intérieur/extérieur, finition et tolérance. Contrôle l'engagement, la compression du joint, la fenêtre de couple et les fuites.
Pulvérisateur Code exact du moteur/fermeture/actionneur/buse, sortie, verrouillage ou surcapacité. Contrôle la qualité de la pulvérisation, la dose, la force de l'utilisateur et la protection de l'expédition.
Joint / étanchéité Matériau, dimensions, formule, contact et compression. Peut gonfler, ramollir, rétrécir ou perdre sa force d’étanchéité.
Tube plongeur Matériau, diamètre intérieur/extérieur, longueur, coupe et courbure. Affecte l’amorçage, le liquide résiduel, la restriction de débit et l’angle d’utilisation.
Paquet rempli Formule, volume de remplissage, espace de tête, couple, température d’essai et orientation. L'épreuve finale doit refléter les conditions commerciales réelles.

Liste de vérification des spécifications des flacons pulvérisateurs 24/410 en gros

Spécification Options de projet communes Confirmation de l’acheteur
Contenance Mini atomiseurs de 2 à 10 ml ; 30, 50, 80, 100, 120, 150 et 200 ml sont des références courantes dans notre gamme. La capacité nominale, la capacité à ras bord, le volume de remplissage et l’espace libre sont des valeurs différentes.
Matériau du flacon PET, PEHD, PP, PETG ou verre, sous réserve de la formule et des besoins du marché. Qualité de la résine, couleur, transparence, exigences PCR et compatibilité de la formule.
Fermeture Filetage continu 24/410 pour la paire bouteille/pulvérisateur sélectionnée. Correspondance du dessin, joint, couple, verrouillage/surbouchon et test d'étanchéité rempli.
Sortie Les débits de brouillard fin varient selon le moteur du pulvérisateur ; un modèle actuel indique 0,20±0,02 mL/T. Définir la méthode de mesure, la densité du liquide, la taille de l'échantillon et la plage d'acceptation.
Exigence de pulvérisation Brouillard, cône/angle, diamètre du motif, grosses gouttelettes, flux, amorçage et redémarrage. Définir la distance de test, le liquide, les coups, la cadence, la température et les critères de réussite/échec.
Poids / murs Poids des bouteilles spécifiques au modèle et emplacements des parois définis par le dessin. Demande de cible, de tolérance, de minimum local et de rapport d'échantillon de production.
Décoration Couleur de résine personnalisée, revêtement, givrage, sérigraphie, marquage à chaud, étiquettes et coque de pulvérisateur métallique. Norme Pantone/physique, illustration, limites, adhérence et résistance au frottement.
Conditionnement Carton en vrac, séparateurs, sachet/boîte individuelle, plateau, palette et orientation d'expédition. Protéger l'actionneur/la buse, la finition et le verre ; confirmer le plan de carton/chute/empilage.

Principales capacités et positionnement de l’application

Plage de contenance Applications types Attention technique
2–10ml Échantillons de parfum, atomiseurs de voyage et packs d’essai. Petite chambre, chemin de trempage court, format de fermeture et précision de remplissage peuvent différer des systèmes 24/410.
30–50 ml Brume pour le visage, lotion tonique, parfum, produits capillaires ou de voyage. Débit fin, finition haut de gamme, maintien du bouchon et faible résidu de liquide.
80–120 ml Brume corporelle, soins capillaires, parfum d’ambiance et soins personnels. Adhérence, couverture du motif, dose, stabilité du flacon et fuites pendant le transport.
150–200ml Laque, toner, soin ménager ou professionnel pour les cheveux. Confort lors de cycles répétés, portée du tube, résistance du panneau de la bouteille et efficacité du transport de marchandises.
Plus de 200 ml Sprays ménagers, de salon ou techniques sélectionnés. L'adéquation 24/410, le rendement, la fatigue de l'utilisateur et la stabilité de l'emballage nécessitent un examen du projet.

Contrôle du poids, de l’épaisseur de paroi et des dimensions des bouteilles

La capacité ne détermine ni le poids ni l’épaisseur de la paroi de la bouteille. Un même volume de 100 ml peut correspondre à un cylindre léger en PET, à un emballage de luxe en PETG à paroi épaisse ou à une bouteille en verre, chacun présentant un grammage, une répartition des parois, une résistance aux chocs et des coûts de transport différents. Boyu confirme ces valeurs par rapport au modèle sélectionné, au plan du moule et à un échantillon approuvé.

Poids net de la bouteille

Demander le poids du corps en grammes, avec la valeur cible et la tolérance. Demander également le poids de l’emballage complet vide (flacon, pulvérisateur, tube plongeur et bouchon), sans le confondre avec le poids brut du carton.

Carte d’épaisseur des parois

Spécifiez les points de mesure tels que l’épaulement, les panneaux de carrosserie, les coins et la base. Une moyenne unique masque les zones locales fines qui entraînent des distorsions, une fragilité au niveau de la charge supérieure ou une irrégularité visuelle.

Dimensions critiques

Contrôle de la finition du col, de la zone de jointure, de la hauteur/du diamètre de la bouteille, de la perpendicularité, de la capacité et du point de référence du tube plongeur. L’identification de la cavité facilite le suivi des variations.

Décision d'allègement

Réduire les grammes uniquement après que la répartition des parois, la prise en main, le chargement par le haut, la chute, la manipulation de la ligne de remplissage, la rétention du couple, les fuites et les performances d'expédition restent acceptables.

Matériau / structure Approche par poids et mur Limite importante
PET / PEHD / PP Charge de résine cible ou grammes de bouteille plus épaisseur locale définie par le dessin et tolérances dimensionnelles. Le processus et la géométrie modifient la distribution des parois ; ne pas promettre une figure de paroi pour chaque point.
PETG / plastique à paroi épaisse Indiquer les murs intérieurs fonctionnels et la masse décorative le cas échéant. L’aspect lourd augmente la quantité de résine, le temps de refroidissement et les frais de transport.
Verre Utiliser le poids net de la bouteille, la capacité, la distribution critique paroi/base et les contrôles de recuit/impact. L'épaisseur du verre varie selon la conception et le processus ; évaluer la casse et le transport séparément.
Ensemble d’emballage Ensemble bouteille + vaporisateur + tube + bouchon, chacun avec un code de composant. Le poids brut/net d’expédition du carton ne correspond pas au poids unitaire du produit.

Principaux matériaux des flacons et pulvérisateurs

Matériau Atouts Chèques de l'acheteur
PET Clarté, bonne surface décorative et large choix de formes pour les sprays de soins personnels et ménagers. Compatibilité de la formule, exposition à la chaleur, fissuration sous contrainte, couleur et aspect PCR.
HDPE Résistant, compressible et adapté à de nombreuses applications chimiques/de soins personnels opaques. Barrière, panneaux, homogénéité de couleur, perméabilité et résistance de la formule.
PP Résistance chimique et propriétés utiles au moulage des composants ; également courant dans les pompes. Clarté, rigidité, voie de traitement et compatibilité d’emballage.
PETG Profondeur visuelle des parois épaisses et clarté supérieure pour certains emballages cosmétiques. Résistance chimique, poids, moulage, décoration et recyclabilité sur le marché final.
Verre Sensation premium, rigidité et barrière pour les parfums et certaines formules. Compatibilité en cas de casse, de revêtement, d’ajustement du col, de protection pour l’expédition et de remplissage.
Composants du pulvérisateur PP/PE et polymères techniques, joint/élastomère, coque en aluminium en option et ressort/bille métallique dépendant du modèle. Demander un plan de contact produit au niveau des composants ; ne pas déduire les matériaux de l’apparence.

Comment un pulvérisateur à brume fine produit une pulvérisation uniforme
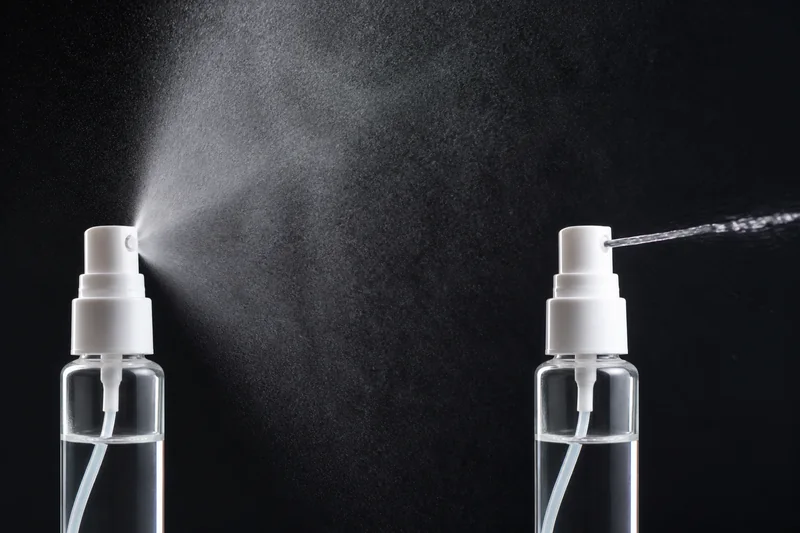
Une brume fine par rapport à un jet concentré
Une buse qualifiée transforme un liquide compatible en un cône contrôlé. Un jet continu ou de grosses gouttelettes indiquent une incompatibilité, une contamination, un dommage ou un problème lié aux conditions de test.
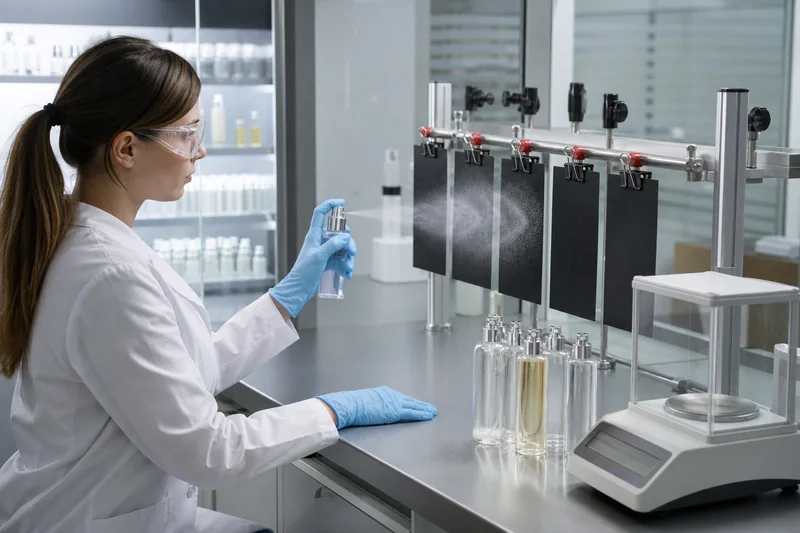
Contrôle qualité du jet de pulvérisation à fine brume
L'uniformité de la pulvérisation doit être mesurée à une distance et une méthode d'actionnement définies, en utilisant le liquide prévu ou un simulant documenté.

Moteur de pompe et soupapes

Le volume de la chambre, l'étanchéité du piston, le comportement de la soupape d'entrée/sortie et la vitesse de retour influencent la stabilité de la sortie, l'amorçage et la répétabilité.

Insert tourbillonnaire et orifice

L’insert de l’actionneur, les canaux et la géométrie de la buse créent une rotation et une fragmentation. Des bavures, des débris, des dommages ou un insert inadapté peuvent créer un jet ou un motif asymétrique.

Propriétés de la formule

La viscosité, la tension superficielle, la teneur en alcool/huile, les particules, la température et le comportement au séchage affectent l’atomisation et le redémarrage de la buse.

Système de tube plongeur

Le diamètre intérieur, la longueur, le coude, la coupe et le dégagement inférieur affectent la restriction, l’entrée d’air, l’amorçage et l’utilisation à différents angles.

Procédé de fabrication en usine

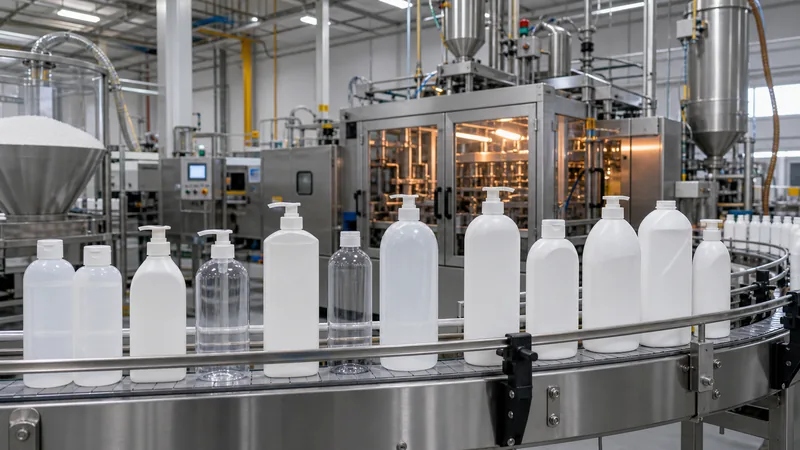
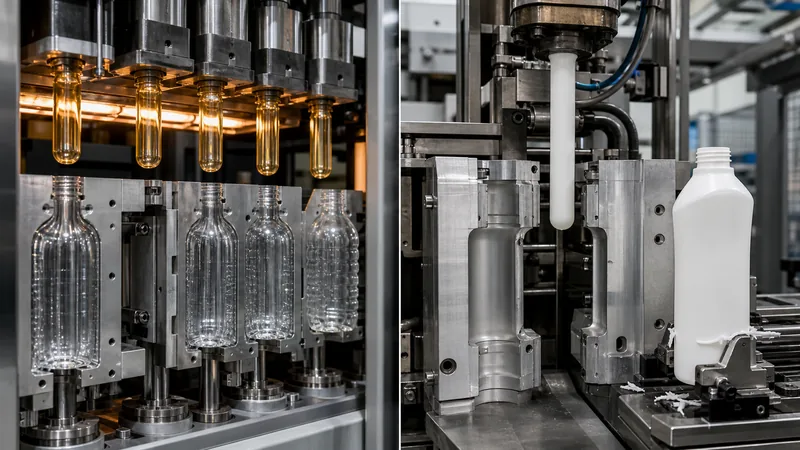
Chaîne de production pour la fabrication et l'assemblage de bouteilles en plastique
Illustration pertinente de la ligne de production Boyu. Le processus approuvé dépend de la résine de la bouteille, de sa conception et de la construction du pulvérisateur.
Procédé de moulage par soufflage de bouteilles en PET et en PEHD
Le moulage par soufflage-étirage de préformes PET et le moulage par soufflage-extrusion HDPE utilisent des commandes différentes pour la précision du col, la distribution des parois et l'apparence.

1 · Revue technique

Confirmer l'application, la formule, la capacité, le col 24/410, le débit, les exigences de pulvérisation, le poids/parois, la couleur, l'illustration, l'emballage et le plan de test.

2 · Libération de la résine et des composants

Approuver les exigences relatives à la résine/qualité, au mélange-maître de couleur, à la nomenclature de la pompe, au joint, au chemin du ressort/bille, au tube plongeur et au lot du fournisseur.

3 · Moulage de bouteilles

Contrôle de la préforme/paraison, de la température, de la pression, du refroidissement du moule, de la cavité, des dimensions du col, du poids et de la répartition des parois.

4 · Moulage et assemblage du pulvérisateur

Moule les pièces du moteur, de l'actionneur, du système de fermeture et de la buse ; assemble les soupapes, le joint, le ressort/la bille, le tube et le bouchon dans des paramètres contrôlés.

5 · Décor

Nettoyer et préparer les bouteilles, puis appliquer la couleur, le revêtement, l'impression, le marquage à chaud ou les étiquettes après l'approbation de la couleur/position de la première pièce.

6 · Inspection et emballage

Contrôles complets des dimensions, de l'aspect, du fonctionnement, de la pulvérisation et des fuites ; protection des buses et des surfaces décorées pendant l'emballage.

Personnalisation des couleurs, du logo et de la structure

Personnalisation Options disponibles Éléments de validation
Couleur du flacon Teinte transparente, couleur Pantone opaque, dégradé, givré, revêtement mat ou doux au toucher. Norme physique, ΔE/méthode visuelle si spécifiée, condition de la source lumineuse et échantillon limite signé.
Pulvérisateur / coque Couleur plastique standard, couleur moulée personnalisée, aspect électroplaqué ou coque décorative en aluminium. Code du composant, échantillon de finition, exigence d’adhérence/usure et MOQ de couleur spéciale.
Logo Sérigraphie, impression UV/numérique le cas échéant, marquage à chaud, étiquette ou manchon rétractable. Illustration vectorielle modifiable, taille/position d'impression, encre/feuille, repérage et test de frottement/adhérence.
Forme du flacon Plateformes rondes/carrées/ovales existantes ou développement de moules privés. 2D/3D, DFM, étendue/propriété de l’outil, plan de cavité et échantillons destinés à la production.
Options fonctionnelles Bouchon complet, demi-bouchon, clip/verrouillage, inviolable et longueur de tube plongeur personnalisée. Ajustement, rétention du bouchon, force de déverrouillage, étirage du tube et test de transport rempli.
Emballage secondaire Sachet/boîte individuel, insert, plateau, carton couleur, carton principal et palette. Ligne de découpe, norme de protection, nombre d'emballages, marques, plan de chute/empilement et échantillon d'expédition.

Processus d’approbation OEM/ODM

1 · Soumettre une demande de devis

Formule de partage, capacité, demande annuelle, MOQ par SKU, marché cible, comportement de pulvérisation, décoration et destination.

2 · Sélectionner les composants

Choisissez le modèle/matériau de la bouteille, le pulvérisateur 24/410 exact, le joint, la sortie, le tube plongeur, le verrouillage/bouchon et le chemin de contact du produit.

3 · Dessins figés

Approuver le col, la zone d'étanchéité, les dimensions critiques, les grammes, les points de paroi, la longueur du tube et les limites de l'illustration.

4 · Échantillons d’évaluation

Inspecter l'apparence, la couleur, l'impression, l'ajustement, le couple, la rétention du capuchon, la prise en main, l'amorçage et la sensation de pulvérisation.

5 · Test de la formule finale

Exécuter les tests de sortie, de modèle, de redémarrage, de force d'actionnement, de fuite, de compatibilité et de distribution avec des packs remplis.

6 · Échantillon de référence

Signer les échantillons d'apparence et de fonctionnalité destinés à la production ; enregistrer les codes de pièces contrôlées et les critères d'acceptation.

7 · Production de série

Moulage de démoulage, assemblage, décoration et emballage avec contrôles de la première pièce et en cours de production.

8 · Expédition / réapprovisionnement

Inspection et traçabilité complètes à la sortie ; reconfirmer tout changement de résine, de pompe, de dessin ou de processus avant les répétitions.

Comment Boyu contrôle les fuites des flacons pulvérisateurs
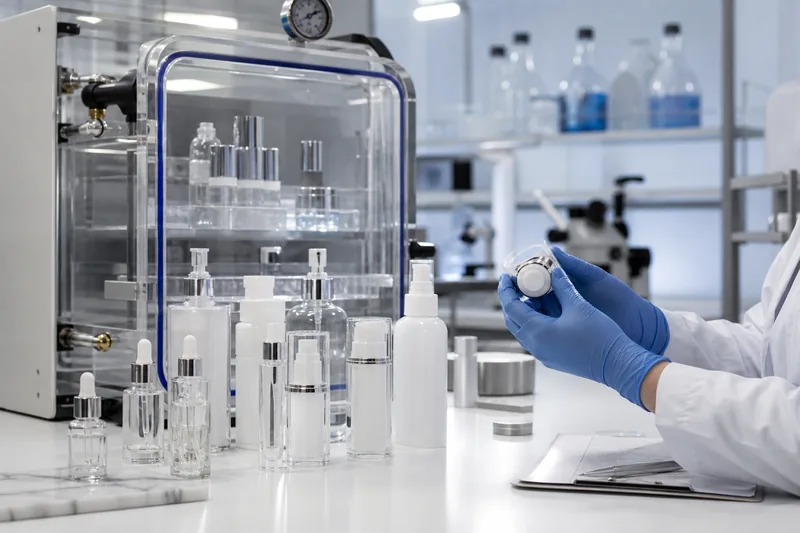
Contrôle d'étanchéité des flacons vaporisateurs de produits cosmétiques remplis et emballés
Les tests d'étanchéité doivent tenir compte de la formule remplie, de l'application du système de fermeture, de la température, de l'orientation et de la voie de distribution.

Une fuite peut avoir plusieurs causes.

L’humidité au niveau du col peut provenir de surfaces d’étanchéité endommagées, d’une géométrie de filetage incompatible, d’un joint incorrect ou altéré chimiquement, d’une contamination de la surface d’appui, d’une mauvaise application de la fermeture ou d’une perte de couple. Les fuites au niveau de l’actionneur peuvent être dues au comportement de la vanne, à des variations de pression, à l’absence d’un verrou de transport, au siphonage ou à la dilatation de la formule.

Le plan de test peut inclure le stockage inversé/latéral, des méthodes de test sous vide ou sous pression le cas échéant, des cycles de température, des tests de chute/vibration et une inspection après expédition. Un test sur bouteille vide ne peut remplacer la validation sur emballage rempli.

Risque Contrôle avant la production en série Vérification
Incompatibilité du joint et du col Approuver les dessins de la bouteille et du pulvérisateur, le matériau du joint, la compression et les codes exacts des pièces. Tests d'ajustement, dimensionnels, de couple et d'orientation de remplissage.
Application de fermeture incorrecte Définir l’équipement de bouchage, la cible/plage de couple et les contrôles de ligne. Contrôles du couple de démontage ou de la rétention, plus échantillonnage des fuites.
La formule attaque les matériaux Résine d'écran, joint, tube, valve et décoration avec formule finale. Compatibilité vieillie aux températures pertinentes avec observations de masse/apparence/fonction.
L’actionneur se déplace dans l’expédition Utiliser un couvercle, un verrou, un clip, un insert ou une retenue de carton appropriée à l’emballage. Inspection des vibrations/chutes et de l'activation de l'emballage.
Pression / espace de tête Confirmer le volume de remplissage, l’espace de tête, la température et la voie. Simulation de distribution remplie et fonction de fuite/pulvérisation post-test.

Plan de test d'uniformité et de fonctionnement de la pulvérisation
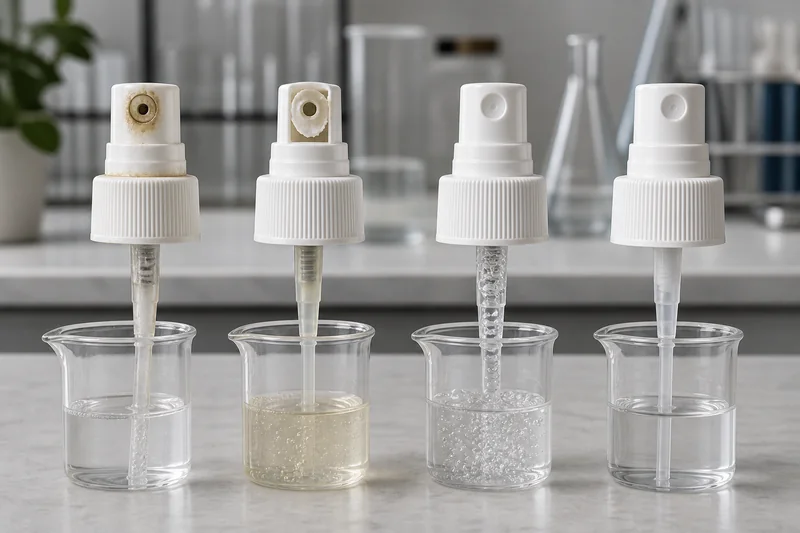
Causes courantes expliquant pourquoi un pulvérisateur à brume fine produit un jet
Une inadéquation de la formule, une entrée d'air, un blocage, des dommages aux composants et une variation d'assemblage peuvent transformer un brouillard en un jet concentré.

Définir le test avant d’évaluer la tendance

Enregistrez le liquide ou la formule d’essai, la température, le conditionnement initial, l’orientation du flacon, la distance de pulvérisation fixe, la vitesse/force d’actionnement, le nombre de passages et l’intervalle entre les passages. Sans ces données, deux usines peuvent obtenir des résultats différents avec le même pulvérisateur.

Pour les applications exigeantes, utiliser une mire de motifs ou une méthode d’analyse d’image afin de comparer la symétrie du cône, le diamètre de couverture, la pondération centrale et la taille des gouttelettes. La distribution granulométrique peut être spécifiée lorsque le produit et son allégation l’exigent ; elle ne doit pas être remplacée par une mention vague de « brouillard fin ».

Mesurer également le débit par course (par gravimétrie), le nombre de courses d’amorçage, la force d’actionnement, le temps de retour, la stabilité en cycles répétés, le séchage/redémarrage de la buse et le produit résiduel. Effectuer les essais aux températures appropriées, car la viscosité et la pression de vapeur varient.

Caractéristique de contrôle qualité Définition de la méthode Ce que l’acheteur apprend
Quantité par pression Peser plusieurs coups, appliquer la formule de densité/méthode et indiquer la moyenne/l’étendue. Stabilité de la dose et conformité du modèle.
Amorçage / réamorçage Compter les coups à partir du démarrage à sec et après des périodes d'inactivité définies. Expérience de première utilisation et de redémarrage du consommateur.
Motif de pulvérisation Distance fixe, arrière-plan/cible, méthode d’actionnement et critères d’image. Couverture conique, symétrie, écoulement et grosses gouttelettes.
Actionnement / retour Mesure instrumentée ou contrôlée de la force et du temps. Ergonomie, récupération de la valve et cohérence d’utilisation répétée.
Redémarrage de la buse Définition du stockage rempli, de l’orientation, de la température et de l’intervalle d’inactivité. Risque de dessèchement, de blocage, de crachotement ou de défaillance au premier coup.
Endurance cycliste Actionnements répétés avec contrôles intermédiaires de sortie/motif/fuite. Usure, stabilité des soupapes, récupération du ressort/moteur et fiabilité.

Contrôle qualité, de la réception des matières premières à l'expédition

Porte de contrôle Contrôles types Décision de libération
Matières et composants entrants Documents sur la résine/qualité, couleur, composants du pulvérisateur, joint, tube plongeur, coque/finition et matériaux d'emballage. Identité, source/lot approuvé et conformité visuelle ou dimensionnelle.
Première pièce de la bouteille Poids, capacité, col, dimensions, répartition des parois, aspect, ligne de séparation et cavité. Réglages machine/moule approuvés avant la production en continu.
Assemblage du pulvérisateur Présence/orientation de la pièce, fermeture, joint, actionneur/buse, coupe/longueur du tube et bouchon/verrouillage. Configuration d'assemblage approuvée ; défauts contenus par lot/cavité/décalage.
Décoration Couleur, position d'impression, repérage, adhérence, résistance au frottement, aspect du revêtement et de la feuille. Première pièce décorée et échantillons de limite approuvés.
Échantillonnage fonctionnel Amorçage, sortie, motif, force, retour, bouchon/verrouillage, ajustement du tube plongeur et fuite. Lot accepté conformément à la taille et aux critères de l'échantillon écrit.
Final / expédition AQL lorsque convenu, comptage, emballage, étiquettes, cartons, palette et échantillons conservés. Rapport d'inspection et autorisation d'expédition.

Délais d’échantillonnage, de production et de livraison

1 · Spécifications / devis

Le plus rapide lorsque la demande de devis comprend la bouteille, le pulvérisateur exact, le débit, la formule, la couleur, le logo, la quantité par UGS, l’emballage, la destination et les exigences de test.

2 · Analyse des composants d'origine

Les échantillons existants peuvent d’abord être vérifiés en termes de forme, d’ajustement au niveau du cou et de fonction avant de s’engager dans une décoration personnalisée.

3 · Échantillons personnalisés

Les échantillons d’apparence personnalisés nécessitent généralement environ 7 à 15 jours après la confirmation des spécifications, des illustrations, de la norme de couleur et des frais d’échantillon.

4 · Validation de la formule

Le calendrier de test de compatibilité et de performance de pulvérisation suit le protocole de test de la marque ; il peut être effectué en parallèle du travail de conception, mais doit être terminé avant la mise sur le marché finale.

5 · Production en série

Le délai de fabrication standard est d’environ 30 à 45 jours après validation de l’échantillon de référence, des spécifications finales et du dépôt. L’utilisation de couleurs de pulvérisation spéciales, de boîtiers en aluminium ou d’outillage spécifique peut rallonger ce délai.

6 · Inspection / fret

Prévoir un délai pour l’inspection finale, l’emballage, les contrôles par un tiers, la réservation et l’exportation. Les transports maritime, aérien et express sont facturés séparément selon l’itinéraire et l’Incoterm.

Questions que les acheteurs professionnels devraient se poser

Question acheteur Une réponse solide d’un fournisseur doit inclure
Ce pulvérisateur 24/410 est-il compatible avec notre bouteille ? Dessins correspondants, concept d’étanchéité, joint, méthode d’application et test physique de remplissage – et pas seulement l’étiquette du filetage.
Produira-t-il une brume fine et uniforme ? Sortie, méthode de modèle, amorçage/redémarrage, force et données de test utilisant votre formule ou un simulant convenu dans des conditions spécifiées.
Quels sont le poids exact en grammes et l’épaisseur des parois ? Poids net/tolérance du modèle sélectionné, points d'épaisseur locale, dimensions critiques et rapport d'échantillon de production.
Comment prévient-on les fuites ? Contrôle du col/joint, application de fermeture, compatibilité, plan d'orientation/vide/transport et résultats de tests traçables.
Quelles parties entrent en contact avec notre formule ? Carte des matériaux au niveau des composants, y compris le tube, la valve, le joint et l'emplacement de tout ressort/bille.
Peut-on personnaliser plusieurs couleurs avec une seule quantité minimale de commande ? Quantité minimale de commande écrite par couleur de bouteille, couleur du vaporisateur, capacité et illustration, plus les fractionnements autorisés et les frais d’installation.
Comment la livraison est-elle protégée ? Étapes clés : validation, disponibilité des matériaux, créneau de production, inspection, emballage et transport.
Que se passe-t-il après une réclamation ? Traçabilité des lots, échantillons conservés, demande de preuves, processus de recherche des causes profondes/actions correctives et conditions de réparation convenues.

Questions et réponses sur le flacon pulvérisateur 24/410 en gros

Que signifie 24/410 sur un flacon pulvérisateur ?

Ce numéro désigne une famille de raccords à filetage continu de 24 mm de diamètre nominal. Il s’agit d’un point de départ pour la sélection, et non d’une preuve d’étanchéité ou d’interchangeabilité ; seuls les plans et les échantillons remplis sont acceptés.

Les pulvérisateurs à brume fine 24/410 sont-ils tous interchangeables ?

Non. Le profil du filetage, la zone d’étanchéité, le joint, la hauteur de fermeture, le couple, la ventilation, la sortie et le tube plongeur peuvent différer même lorsque la désignation nominale est la même.

Quel est le MOQ ?

La quantité minimale de commande (MOQ) standard est de 10 000 pièces par modèle. Les différentes capacités, couleurs de flacons, couleurs de vaporisateurs ou illustrations peuvent être considérées comme des modèles distincts.

Quelles contenances sont disponibles ?

La gamme comprend des mini-atomiseurs et des flacons pulvérisateurs classiques de 30, 50, 80, 100, 120, 150 et 200 ml. Veuillez vérifier la disponibilité du moule sélectionné (24/410).

Quel matériau de bouteille est le meilleur ?

Le PET, le PEHD, le PP, le PETG et le verre répondent à différents besoins en matière de transparence, de barrière, de résistance chimique, de poids, de qualité et de recyclage. Le choix dépend de la formule et de la distribution.

Quel est le poids de la bouteille en grammes ?

Ce modèle est spécifique. Veuillez indiquer le poids net de la bouteille (en grammes), la tolérance et le poids total de l’emballage vide ; n’utilisez pas le poids du carton d’expédition comme unité de mesure.

Quelle est l'épaisseur de la paroi ?

Cette valeur doit être extraite du dessin sélectionné et mesurée aux emplacements définis. La capacité seule ne permet pas d’établir une valeur fiable pour l’épaisseur de paroi.

Comment prévenir les fuites ?

Associer le col, le joint et le pulvérisateur ; contrôler l’application de la fermeture ; valider la compatibilité de la formule, le remplissage/l’espace de tête et la protection du transport ; puis tester les emballages remplis selon les conditions écrites.

Pourquoi un pulvérisateur à brume fine produit-il un jet ?

Les causes possibles incluent des propriétés de formule inadaptées, des pièces de tourbillon/buse bloquées ou endommagées, une entrée d’air, des défauts de vanne ou d’assemblage et une configuration d’actionnement ou de test incohérente.

Comment teste-t-on l’uniformité de la pulvérisation ?

Définir le liquide, la température, l’amorçage, la distance et la méthode d’actionnement, puis évaluer la couverture, la symétrie, le flux, les grosses gouttelettes et le débit. Ajouter une analyse des gouttelettes si nécessaire.

Est-il possible de personnaliser les couleurs du flacon et du vaporisateur ?

Oui, sous réserve du matériau, de la finition et de la quantité minimale de commande. Approuver une norme Pantone ou physique, une source lumineuse, un échantillon limite et une méthode de variation.

Quels procédés de logo sont disponibles ?

Les options incluent la sérigraphie, l’impression UV/numérique adaptée, le marquage à chaud, les étiquettes et les manchons. Le choix final dépend du matériau du flacon, de sa forme, de l’exposition du produit et de sa durabilité.

Le tube plongeur peut-il être personnalisé ?

Oui. Approuver le matériau, le diamètre intérieur/extérieur, la longueur, la coupe et la courbure à partir de la référence de la bouteille assemblée afin qu’elle atteigne le point le plus bas sans sceller contre la base.

Quelle est la durée des échantillons et de la production en série ?

La réalisation d’échantillons d’aspect personnalisés prend généralement entre 7 et 15 jours. Pour une production en série, le délai est généralement de 30 à 45 jours après validation de l’échantillon/des spécifications et versement de l’acompte.

Peut-on utiliser le même vaporisateur pour les formules à base d’alcool ou d’huiles essentielles ?

Ne présumez pas que cela est possible. Testez la bouteille, le joint, le tube, les valves, la buse et le décor avec la formule finale pour vérifier la compatibilité, le comportement de pulvérisation et l’étanchéité.

Que transmettre pour le devis ?

Capacité, quantité par UGS, formule/FDS le cas échéant, débit et pulvérisation cibles, matériau, col exact, couleur, illustration, emballage, destination, Incoterm et date de lancement.

Demande de devis pour flacons pulvérisateurs en gros

Veuillez indiquer la formule/l’application prévue, la capacité, le matériau et la forme du flacon, le type de pulvérisateur 24/410 souhaité, le débit et le comportement de pulvérisation recherchés, la quantité par modèle, la couleur/le logo, le type de bouchon (verrouillage ou surbouchon), l’emballage, la destination et la date de livraison souhaitée. Boyu peut identifier les plateformes existantes et définir les échantillons et les tests nécessaires avant la production.
Cahier des charges commercial

Capacité • quantité par UGS • prévision annuelle • couleurs/visuels • emballage • destination • Incoterm • date requise

Cahier des charges technique

Formule • flacon/goulot • code du pulvérisateur • débit/motif • matériaux en contact avec le produit • masse/épaisseur des parois • tube plongeur • plan de fuite/compatibilité

Demander un devis →Voir les flacons pulvérisateurs