Risposta breve: La serigrafia su bottiglie funziona facendo passare l’inchiostro attraverso le aree aperte di una rete stencilata mentre una bottiglia cilindrica ruota al passo con lo schermo. Un risultato durevole non dipende solo dall’inchiostro. Richiede la superficie corretta della bottiglia, il pretrattamento, il sistema di inchiostro, lo stencil, il dispositivo di fissaggio, l’essiccazione e il test di verifica. Il vetro richiede solitamente superfici eccezionalmente pulite e può necessitare di un pretrattamento a fiamma o a base di silano; le plastiche PE e PP necessitano normalmente di un’attivazione superficiale calibrata. Temperatura e umidità devono rispettare la scheda tecnica dell’inchiostro selezionato, non un unico valore universale.
In questa guida
Come funziona la serigrafia sulle bottiglie?
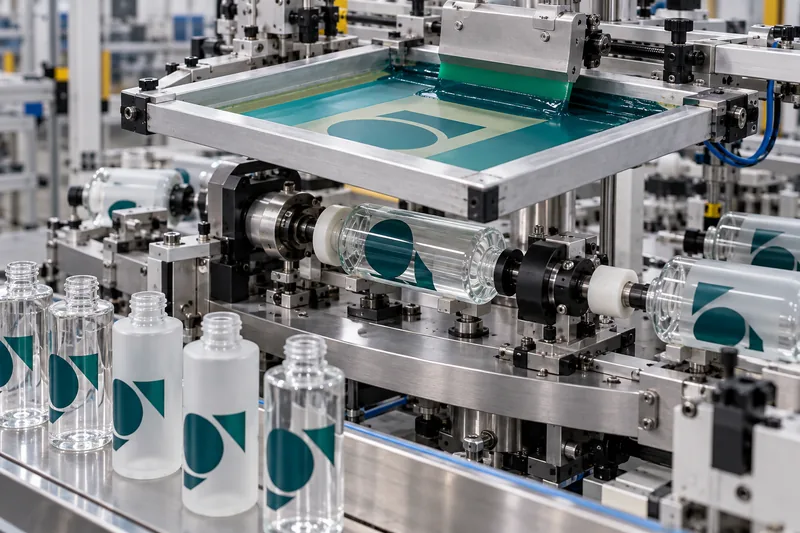
Le moderne reti per la “serigrafia” sono solitamente sintetiche, ma il nome tradizionale rimane di uso comune. L’immagine viene separata per colore e utilizzata per creare uno stencil su una rete tesa. Le aree dell’immagine rimangono aperte, mentre quelle non relative all’immagine vengono oscurate. Durante la stampa, una racla in poliuretano spinge l’inchiostro attraverso le maglie aperte e lo trasferisce sulla bottiglia.
Gli oggetti piatti possono rimanere fermi, ma le bottiglie rotonde richiedono un movimento sincronizzato. La bottiglia viene posizionata tramite un mandrino, dei rulli o un dispositivo di fissaggio. Man mano che lo schermo scorre, la bottiglia ruota alla stessa velocità superficiale. Se la bottiglia slitta, la circonferenza varia o il dispositivo di fissaggio è eccentrico, le linee si raddoppiano, le lettere si allungano e, in seguito, i colori non si allineano più correttamente.
L'inchiostro deve quindi trasformarsi da uno strato liquido stampabile in uno strato solido resistente. A seconda del tipo di inchiostro, ciò può avvenire tramite polimerizzazione UV o UV-LED, evaporazione del solvente, reticolazione chimica, essiccazione termica o una combinazione di questi processi. L'espressione “asciutto al tatto” non equivale a “completamente indurito” o “chimicamente resistente”.
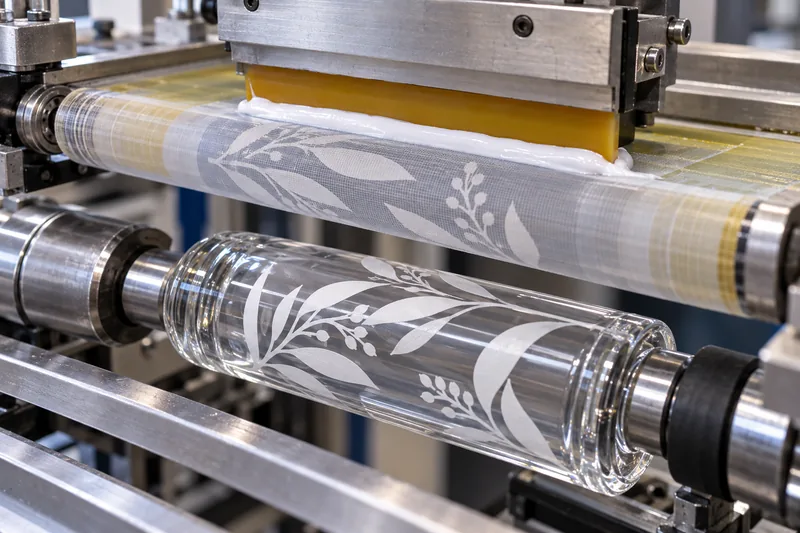
Il processo completo di serigrafia sulle bottiglie
1. Definire le specifiche relative alla bottiglia e all'uso finale
Lo stampatore deve conoscere il substrato, non limitandosi a “plastica” o “vetro”. Per la plastica, ciò include il tipo di resina, il livello di contenuto riciclato, il colorante, il distaccante e qualsiasi rivestimento. Per il vetro, include il rivestimento a freddo, il colore a spruzzo, la satinatura e altre decorazioni presenti sotto la stampa. Il team dovrebbe inoltre definire la formula del contenuto, la durata di conservazione prevista, l’esposizione in ambiente bagno o durante i viaggi, i mercati di riferimento e se la bottiglia verrà schiacciata, lavata o maneggiata con le mani dell’utente sporche di alcol, olio o crema solare.
2. Separare le immagini e definire l'area stampabile
Ogni tinta piatta richiede normalmente una separazione grafica, una retinatura e una stazione di stampa o un passaggio dedicati. I testi in negativo di piccole dimensioni, i mezzitoni e le grafiche avvolgenti richiedono un controllo maggiore rispetto a un logo di grandi dimensioni a tinta piena. L’area decorata deve evitare forti restringimenti, linee di divisione dello stampo, goffrature e variazioni brusche di diametro. Spesso è necessario prevedere uno spazio di giunzione, poiché uno schermo cilindrico non è in grado di stampare perfettamente attraverso la propria sovrapposizione di inizio e fine.
3. Preparare lo schermo e il supporto
Il numero di maglie, lo spessore dello stencil, la tensione e la durezza della racla determinano lo spessore del film di inchiostro e la definizione dell’immagine. Il dispositivo di fissaggio deve posizionare la bottiglia in base a punti di riferimento ripetibili e sostenerla senza deformarla. La stampante dovrebbe essere testata sulla bottiglia reale di produzione, non su un disegno teorico, poiché lo spessore delle pareti, l’ovalità e la deformazione della base possono alterarne la rotazione.
4. Pulizia e pretrattamento
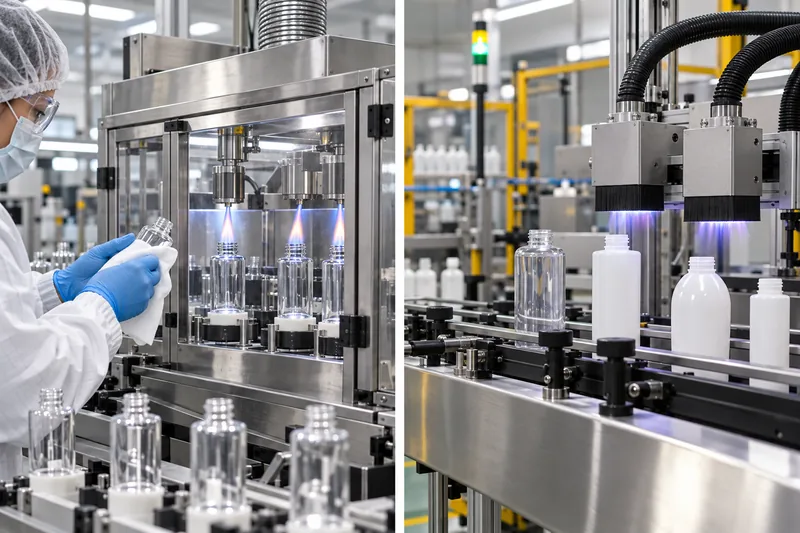
Polvere, olio, silicone, impronte digitali, condensa e residui di agenti distaccanti possono causare la formazione di fori minuscoli o il completo distacco dell’adesione. La pulizia e il pretrattamento sono operazioni distinte: la pulizia rimuove le impurità; il trattamento a fiamma, a corona, al plasma o chimico modifica la superficie in modo che l’inchiostro possa bagnarla e aderirvi. L’energia superficiale dovrebbe essere misurata in prossimità della fase di stampa, poiché l’effetto del trattamento può attenuarsi durante lo stoccaggio.
5. Miscelare e preparare l’inchiostro
Portare l’inchiostro e i flaconi alla temperatura ambiente prevista, mescolare accuratamente il pigmento e aggiungere solo il diluente, l’indurente o il promotore di adesione autorizzati dal fornitore dell’inchiostro. Annotare il numero di lotto, il rapporto di miscelazione, l’ora e la scadenza del tempo di lavorabilità. Una diluizione non controllata può migliorare la stampabilità per alcuni minuti, riducendo però l’opacità, l’indurimento, la definizione dei bordi e la resistenza chimica.
6. Stampa, polimerizzazione a luce flash e registrazione
Approvare un campione iniziale per verificare il posizionamento, il colore, l’opacità, la qualità dei bordi e la giuntura. Le bottiglie multicolori richiedono un orientamento ripetibile e un’essiccazione intermedia sufficiente affinché la serigrafia successiva non sollevi o sbavi il colore precedente. Un’essiccazione eccessiva tra un colore e l’altro può inoltre ridurre l’adesione tra gli strati in alcuni sistemi UV; è importante tenere conto della finestra di sovrastampa indicata dal fornitore dell’inchiostro.
7. Indurimento finale, controllo e verifica
L’intensità UV, la dose, lo spettro della lampada e la distanza — oppure il tempo di permanenza nel forno e la temperatura del flacone — devono essere misurati, non stimati basandosi esclusivamente sulla velocità del nastro trasportatore. Lasciare raffreddare la stampa e, nel caso di sistemi bicomponenti o a base solvente, attendere il periodo di reticolazione specificato prima di procedere al test finale. Nazdar sottolinea, ad esempio, che il suo inchiostro per contenitori a base di solvente 5100 raggiunge le proprietà definitive da cinque a sette giorni dopo l’essiccazione. Tale ritardo è specifico del prodotto, ma illustra perché un test immediato con nastro adesivo possa fornire un’immagine fuorviante delle prestazioni a maturazione completa.
Serigrafia su bottiglie di vetro e di plastica
I meccanismi di stampa sono simili, ma il problema dell'adesione è diverso. Una bottiglia di vetro può sopportare alcuni trattamenti termici ad alta temperatura che deformerebbero la plastica; le poliolefine a bassa energia superficiale necessitano di attivazione; e una bottiglia di vetro verniciata deve essere trattata come un substrato rivestito, poiché l'inchiostro aderisce alla vernice e non direttamente al vetro.
| Punto decisionale | Quali sono le differenze tra il vetro e la plastica |
|---|---|
| Superficie | Vetro: chimicamente ricettivo quando è pulito, ma i rivestimenti "cold-end", il silicone, il grasso e la vernice spray possono ostacolare l'adesione. Plastica: Il PET, l’HDPE, l’LDPE e il PP presentano comportamenti diversi; il PP e il PE richiedono solitamente un’attivazione. |
| Pretrattamento | Vetro: Per alcuni sistemi di inchiostro/rivestimento può essere prescritta una pulizia seguita da un trattamento con fiamma, silano o prodotti del tipo Pyrosil. Plastica: È prassi comune ricorrere a trattamenti con fiamma controllata, corona o plasma, verificando il livello di dyne prima della stampa. |
| Inchiostrazione e polimerizzazione | Vetro: Sono disponibili inchiostri per vetro UV, bicomponenti e polimerizzabili a caldo. Plastica: L'inchiostro deve essere perfettamente compatibile con la resina e rimanere sufficientemente flessibile da consentire la compressione del flacone; la temperatura di polimerizzazione non deve deformare la confezione. |
| Guasto principale | Vetro: contaminazione o rivestimento/inchiostro incompatibile. Plastica: energia superficiale insufficiente, deterioramento del trattamento, variazioni nella resina, flessione della bottiglia o deformazione termica. |
| Convalida | Entrambi richiedono prove di adesione, resistenza all’abrasione e resistenza della formulazione. La plastica richiede inoltre prove di compressione/flessione, se del caso; la decorazione del vetro deve essere controllata dopo i processi termici e di rivestimento. |
Per avere una visione più ampia del substrato stesso, si veda l’opera di Boyu packaging cosmetico in vetro e i flacone cosmetico in plastica opzioni. Se la bottiglia è ancora in fase di sviluppo, la Processo di produzione dei flaconi di profumo in vetro spiega perché è necessario controllare le variazioni dimensionali e i rivestimenti superficiali prima della decorazione.
Quanti colori è possibile stampare su una bottiglia?
Non esiste un limite massimo universale. Un colore spot è la soluzione più semplice e tollerante. Due o tre colori spot sono una pratica comune su attrezzature adeguate, mentre quattro o più possono essere prodotti quando la macchina dispone di un numero sufficiente di stazioni, la bottiglia è dotata di un sistema di orientamento affidabile e la grafica si adatta alla tolleranza di registrazione disponibile. Ogni colore spot richiede solitamente una retinatura e un passaggio separati.
Esiste anche la serigrafia in quadricromia — la norma ISO 12647-5 disciplina il controllo del processo per la serigrafia in quadricromia — ma tale norma non costituisce un’approvazione specifica per le bottiglie. Su una bottiglia piccola e curva, i punti di mezzitoni, la conicità, la posizione della giuntura e la registrazione possono rendere la stampa in quadricromia meno tollerante rispetto alla grafica a colori spot. I marchi che cercano effetti fotografici dovrebbero confrontare la serigrafia con il trasferimento termico, le etichette autoadesive o la stampa digitale diretta, piuttosto che dare per scontato che un numero maggiore di schermi sia sempre migliore.
Regola relativa alle opere d'arte che evita costose sorprese
Chiedere al fornitore di indicare sul disegno approvato la circonferenza stampabile, la distanza tra le cuciture, la tolleranza di registrazione, le larghezze minime delle linee in positivo e in negativo e la sequenza dei colori. Approvare i campioni fisici di produzione sotto l’illuminazione prevista; un’immagine sullo schermo o una prova digitale non possono riprodurre accuratamente l’opacità, la lucentezza della superficie o la consistenza tattile dell’inchiostro.
Quali sono i livelli di temperatura e umidità richiesti?
Non esiste una risposta univoca. Le condizioni ambientali ideali dipendono dalla scheda tecnica dell’inchiostro, dai prodotti chimici utilizzati per la realizzazione degli schermi e dal substrato. L’obiettivo è garantire una viscosità stabile, l’assenza di condensa, un’evaporazione controllata del solvente o un’esposizione controllata ai raggi UV, aria pulita e un indurimento ripetibile.
| Esempio pubblicato | Interpretazione corretta |
|---|---|
| Inchiostro Nazdar 2300 UV/UV-LED: 18–32 °C | Il fornitore indica 65–90 °F (18–32 °C) come temperatura ottimale dell’inchiostro per la stampa e l’essiccazione. Se l’inchiostro è più freddo, diventa più viscoso; se è più caldo, potrebbe perdere definizione. Si tratta di un intervallo specifico per quel tipo di inchiostro, non di una regola universale valida per tutte le sale stampa. |
| Esempio Marabu MGHT: 20–25 °C e 45–60% di umidità relativa | Queste sono le condizioni di stampa ideali indicate per quell’inchiostro per vetro ad alta temperatura. Non devono essere applicate a un altro inchiostro UV o a solvente senza l’approvazione del relativo fornitore. |
| Area di lavoro UV | Limitare l'ingresso di luce naturale e raggi UV, poiché potrebbero innescare l'essiccazione dell'inchiostro sullo schermo. Tenere l'inchiostro coperto, utilizzare filtri adeguati dove indicato e monitorare la potenza della lampada anziché basarsi esclusivamente sulle ore di funzionamento della stessa. |
Un registro di produzione completo deve includere: temperatura ambiente e umidità relativa; temperatura delle bottiglie e dell’inchiostro; lotto dell’inchiostro e tempo di miscelazione; risultato del test dyne; maglia, stencil e racla; velocità e pressione della macchina da stampa; intensità e dose dei raggi UV o profilo del forno; e risultati dell’ispezione. I flaconi prelevati da un magazzino freddo devono essere lasciati a temperatura ambiente affinché la condensa invisibile non causi difetti di adesione.
Il controllo della polvere è importante tanto quanto la temperatura. Tenere lontani dall’area di stampa spray al silicone, lubrificanti e agenti distaccanti. Attenersi alla scheda di sicurezza di ciascun inchiostro per quanto riguarda la ventilazione, i dispositivi di protezione individuale, l’infiammabilità e la protezione dai raggi UV. È auspicabile ottenere una stampa indurita priva di odori, ma la sola assenza di odore non è indice di un indurimento completo.
Come rendere la stampa su bottiglie durevole e resistente al distacco
“L’affermazione ”Non sbiadirà” dovrebbe essere tradotta in criteri di accettazione verificabili. Un flacone di shampoo da bagno, un flacone di profumo e uno spray a base alcolica non sono sottoposti alle stesse sostanze chimiche né alle stesse modalità di utilizzo. I seguenti controlli sono quelli che hanno maggiore efficacia:
- Bloccare il substrato. Specificare il tipo di resina utilizzato, la percentuale di materiale riciclato, il colore, il rivestimento in vetro o la vernice spray. Qualsiasi modifica apportata sotto la stampa potrebbe richiedere una nuova convalida.
- Misurare il pretrattamento. Non considerare la dicitura “trattato a fiamma” come prova. Ad esempio, per un inchiostro UV per contenitori Nazdar, si raccomandano almeno 44 dyne/cm su PE e PP; un altro inchiostro potrebbe richiedere un livello diverso.
- Utilizzare un sistema di inchiostri compatibili. L'inchiostro, il catalizzatore, il riduttore, il primer e la vernice trasparente di sovrastampa devono provenire da una combinazione approvata. Una mano di vernice trasparente può migliorare la resistenza all'abrasione, ma non può ovviare a una scarsa adesione della base.
- Controllare la pellicola e lasciare indurire. Controllare la temperatura della rete, dello stencil, della spatola e dell’inchiostro durante l’applicazione dello strato. Per gli inchiostri UV, misurare l’irraggiamento e la dose di energia. Una polimerizzazione insufficiente può causare scarsa adesione, incollaggio tra gli strati, odori sgradevoli e scarsa durata; una polimerizzazione eccessiva può ridurre la flessibilità o l’adesione tra gli strati in alcuni sistemi.
- Aspetta prima di esprimere un giudizio definitivo. Lasciare raffreddare le stampe UV prima di sottoporle a test e rispettare il tempo di reticolazione completo degli inchiostri bicomponenti o a base di solvente.
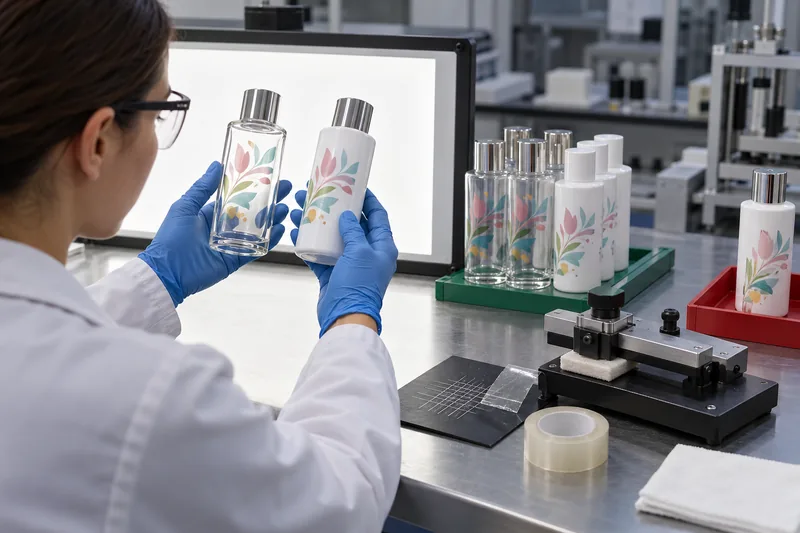
- Verifica il caso d'uso reale. Abbinare l’ispezione visiva a prove di resistenza a graffi e abrasioni, di adesione con nastro adesivo o a reticolo incrociato, di esposizione all’acqua e all’umidità, nonché di sfregamento o immersione utilizzando la formula effettiva e i possibili contaminanti. Per i flaconi deformabili, verificare inoltre la resistenza alla compressione e alla flessione.
La norma ASTM D3359 fornisce metodi consolidati di prova con nastro adesivo, ma l'ASTM sottolinea anche alcuni limiti: la preparazione della superficie e la tecnica dell'operatore influenzano il risultato, e i metodi sono stati sviluppati principalmente per rivestimenti su substrati metallici. Utilizzare un metodo documentato e un livello di accettazione concordato tra acquirente e fornitore; non considerare una prova di strappo con nastro adesivo improvvisata come una certificazione universale. La guida di Boyu su prove richieste per i flaconi cosmetici illustra come le verifiche relative alla decorazione si inseriscano in un piano più ampio di qualificazione del pacchetto.
Difetti nella serigrafia delle bottiglie: cause e azioni correttive
| Difetto | Possibili cause e risposta mirata |
|---|---|
| Test di distacco dell'inchiostro con nastro adesivo o test di resistenza ai graffi | Verificare l'identità del substrato, la presenza di contaminazioni, il livello di dyne, l'anzianità del trattamento, la compatibilità con l'inchiostro, il rapporto del catalizzatore, l'energia di polimerizzazione e il tempo di reticolazione trascorso. Mettere in quarantena il lotto; non limitarsi ad aumentare la potenza della fiamma o della lampada prima di individuare la causa del guasto. |
| Occhi di pesce, fori di spillo o vuoti | Verificare la presenza di silicone, olio, polvere, umidità, scarsa bagnabilità o inglobamento di aria. Pulire la linea e gli accessori, verificare l’energia superficiale e controllare la presenza di aerosol nelle vicinanze. Aumentare la quantità di inchiostro raramente risolve il problema della contaminazione. |
| Bordi sfocati o sbavature | Verificare lo slittamento della bottiglia, una pressione eccessiva della spatola, una bassa viscosità dell’inchiostro, la regolazione della distanza tra la matrice e la bottiglia, eventuali danni allo stencil e un’essiccazione a lampada insufficiente. Ripristinare la temperatura e le impostazioni meccaniche approvate. |
| Immagine doppia o registrazione imprecisa | Controllare il sistema di riferimento di orientamento, l’ovalità della bottiglia, l’eccentricità del mandrino, la tensione del rullo, la posizione di arresto e l’essiccazione tra un colore e l’altro. Distinguere le variazioni dimensionali della bottiglia da quelle della macchina da stampa prima di apportare modifiche alla grafica. |
| Bassa opacità o variazione di colore | Verificare la miscelazione dei pigmenti, la viscosità, la temperatura dell’inchiostro, la maglia, lo spessore dello stencil, le condizioni della racla, il peso del film e il colore di fondo del flacone. Confrontare il risultato con un campione fisico in condizioni di illuminazione prestabilite. |
| L'inchiostro si asciuga o si indurisce nella serigrafia | Per gli inchiostri a solvente, controllare l’evaporazione, le pause e la scelta del diluente. Per gli inchiostri UV, eliminare la luce UV o la luce solare indesiderata e tenere i contenitori coperti. Pulire con il detergente approvato prima che lo stencil si danneggi. |
| Quando si stringe la bottiglia, compaiono delle crepe | Il film di inchiostro potrebbe essere troppo fragile, troppo indurito, troppo spesso o non adatto a quella resina e alla deformazione. Scegliere un sistema di inchiostro più flessibile e testare le bottiglie riempite sottoponendole ai cicli di compressione previsti. |
Cosa bisogna fare quando la stampa non è corretta?
Interrompere il processo, individuare l'intervallo di tempo interessato e mettere in quarantena le bottiglie. La rilavorazione deve essere approvata dal reparto qualità e convalidata sul substrato effettivamente decorato. Una riparazione che appaia visivamente riuscita può comunque indebolire l’adesione, danneggiare il rivestimento o causare fessurazioni da sollecitazione.
| Condizioni di stampa | Attitudine pratica |
|---|---|
| Bagnato o non ancora indurito | Un detergente approvato dal fornitore può rimuovere l'inchiostro, purché non provochi screpolature sulla plastica né aggredisca la vernice. Successivamente, pulire, ripetere il trattamento se necessario e procedere alla ristampa solo dopo aver superato i test di adesione e di aspetto. |
| Stampato su vetro nudo | Potrebbe essere possibile ricorrere a una decapatura chimica o meccanica controllata, ma tale procedura può graffiare il vetro, lasciare residui o alterare i rivestimenti. Verificare l’idoneità del metodo di decapatura e ispezionare ogni bottiglia sottoposta a rilavorazione. |
| Stampato su plastica o vetro verniciato | Una rimozione aggressiva spesso danneggia il substrato o lo strato di base. Il rifiuto è spesso più sicuro ed economico rispetto alla creazione di un difetto nascosto che ne compromette la durata. Non ripetere il trattamento a fiamma o la ricottura senza una finestra di processo approvata. |
| Sovrastampa o copertura | Utilizzare solo dopo aver verificato la grafica revisionata, lo spessore della pellicola, il colore, l'adesione tra gli strati e la polimerizzazione. Non è consentito coprire un errore se la stampa originale rimane visibile o se lo strato aggiuntivo riduce la flessibilità. |
Lista di controllo per l'approvazione da parte dell'acquirente
- Specificare l'esatta composizione della bottiglia (resina o vetro/rivestimento) e vietare modifiche non approvate.
- Approvare un disegno decorativo quotato, un campione di colore Pantone o fisico, la distanza tra le cuciture e la tolleranza di registrazione.
- Richiedere informazioni sulla famiglia di inchiostri, sul metodo di essiccazione e sulla documentazione relativa al pretrattamento; non sono necessari i dettagli relativi alla formulazione proprietaria, ma è richiesta la tracciabilità.
- Definire i limiti relativi all'aspetto per fori minuscoli, contaminazione, opacità, posizione e colore.
- Definire le prove di adesione, sfregamento, graffio, formulazione, umidità e compressione, specificando i tempi di condizionamento e i criteri di superamento/fallimento.
- Approvare i campioni decorati e riempiti prima della produzione in serie, non solo i campioni vuoti dorati.
- Richiedere l’approvazione del primo articolo, controlli periodici in corso di lavorazione, l’identificazione dei lotti e la conservazione dei campioni.
- Concordare in anticipo le modalità di gestione delle rilavorazioni, dello smistamento, delle sostituzioni e dell’approvazione delle deviazioni.
Domande frequenti
La serigrafia è resistente all'acqua?
Può risultare resistente all’acqua se il supporto, il pretrattamento, l’inchiostro e l’essiccazione sono corretti, ma la “impermeabilità” non è garantita automaticamente. Testare le bottiglie riempite dopo un’esposizione prolungata all’acqua e all’umidità e includere prove di sfregamento a umido, se ciò corrisponde alle condizioni d’uso.
Lo stesso inchiostro può essere utilizzato per stampare sia su bottiglie di vetro che su quelle di plastica?
Alcune serie di inchiostri in contenitore indicano più tipi di substrati, ma non si deve dare per scontato che una determinata formulazione e condizione di polimerizzazione siano adatte a ogni tipo di rivestimento in vetro, PET, HDPE o PP. Ogni applicazione richiede prove preliminari e test di utilizzo finale.
Perché la serigrafia supera i controlli in fabbrica ma poi si stacca?
Tra le cause più probabili figurano la reticolazione incompleta, l’attacco chimico della formula, l’umidità, il deterioramento del trattamento, variazioni del substrato o del rivestimento, la flessione del flacone e l’esecuzione di un test prima che l’inchiostro raggiungesse le proprietà definitive. I campioni conservati e i dati di processo registrati aiutano a distinguere l’invecchiamento dalla variazione di produzione.
L'inchiostro UV è sempre migliore di quello a solvente o bicomponente?
No. I raggi UV consentono un indurimento rapido e favoriscono una produzione efficiente, ma è necessario controllare lo spettro della lampada, l’ombreggiatura, lo spessore del film e l’adesione. I sistemi a solvente e bicomponenti possono essere adatti a particolari substrati o a determinati obiettivi di resistenza. Il sistema migliore è quello convalidato sulla bottiglia e sulla formulazione effettive.
Vuoi provare la decorazione direttamente sulla tua bottiglia?
Inviate a Boyu Packaging il materiale della bottiglia, la grafica, il numero di colori, la formula del contenuto e i test di riferimento. Potremo valutare l’area stampabile, il percorso di decorazione e il piano di convalida dei campioni prima che le specifiche di produzione vengano definite in via definitiva.
Fonti e riferimenti tecnici
I parametri sopra citati sono esempi tratti dai sistemi indicati. Utilizzare sempre la scheda tecnica e la scheda di sicurezza aggiornate relative all’inchiostro effettivamente acquistato.
- Scheda tecnica della serie di inchiostri per schermi Nazdar 2300 UV/UV-LED.
- Inchiostro per serigrafia su contenitori Nazdar serie 5100.
- Nazdar: Inchiostro UV per contenitori, adesione tra strati e trattamento termico.
- Scheda tecnica Marabu Ultra Glass UVGL.
- Scheda tecnica del vetro Marabu Mara MGHT.
- ASTM D3359-23, Misurazione dell’adesione mediante prova con nastro adesivo.
- ISO 12647-5:2015, Controllo del processo di serigrafia.
 English
 Español de Argentina
 Русский
 Italiano
 日本語
 한국어
 العربية
 Français
 Deutsch