














Die kurze Antwort: Dieselbe Pantone-Referenz kann auf einer Kosmetikflasche und ihrem Verschluss unterschiedlich aussehen, weil Pantone einen Farbzielwert vermittelt; daraus ergibt sich weder eine universelle Pigmentrezeptur noch ein identisches Erscheinungsbild auf jedem Material. Eine glänzende transluzente PET-Flasche, ein opaker matter PP-Verschluss und eine sprühlackierte Glasflasche reflektieren und übertragen Licht unterschiedlich. Kunststoffgrundfarbe, Wanddicke, Werkzeugtextur, Pigmentdispersion, Prozesswärme, Beschichtungsdicke und Betrachtungslicht verursachen zusätzliche Abweichungen. Für eine gute Übereinstimmung im montierten Zustand entwickeln und genehmigen Sie eine eigene Farbrezeptur für jede Kombination aus Material, Verfahren und Oberflächenfinish; kontrollieren Sie anschließend sowohl die instrumentell gemessene Farbe als auch das visuelle Erscheinungsbild unter festgelegten Bedingungen.
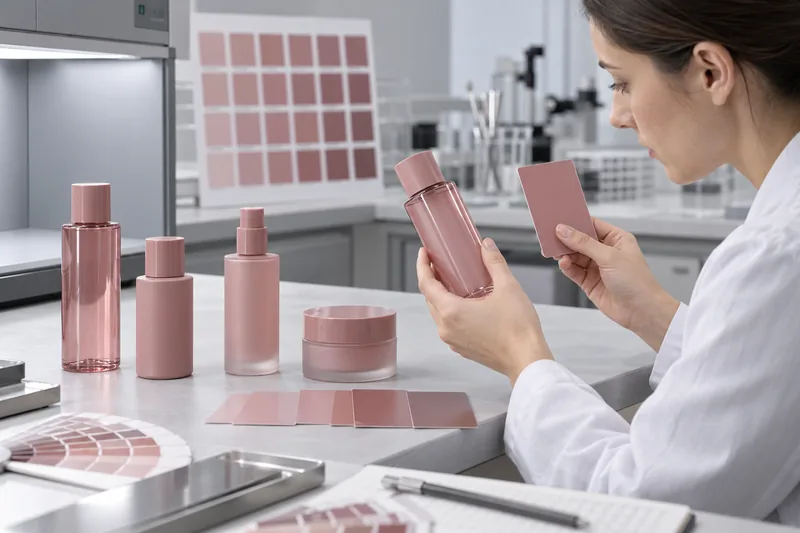
Warum sieht derselbe Pantone-Farbton auf Flasche und Verschluss unterschiedlich aus?
Farbe ist mehr als eine Pigmentnummer; sie ist das visuelle Ergebnis der Wechselwirkung von Licht mit einem vollständigen Objekt. Flasche und Verschluss können sich hinsichtlich Polymer, natürlicher Kunststofffarbe, Opazität, Dicke, Form, Oberflächentextur und Fertigungsverfahren unterscheiden. Diese Unterschiede verändern, welche Wellenlängen absorbiert, gestreut, durchgelassen und zum Betrachter reflektiert werden. Das montierte Produkt ist daher die endgültige visuelle Referenz.
Eine typische Kosmetikverpackung veranschaulicht das Problem. Ihre Flasche kann aus streckblasgeformtem transparentem PET mit rosa Tönung bestehen, während der Verschluss aus spritzgegossenem opakem PP gefertigt ist. Die Flasche wird durch zwei gekrümmte Wände und mitunter durch die abgefüllte Rezeptur betrachtet. Der Verschluss wird hauptsächlich über die Oberflächenreflexion eines flachen oder strukturierten opaken Teils wahrgenommen. Selbst wenn beide Lieferanten denselben Pantone-Code oder sogar dasselbe nominelle Pigment verwenden, sieht der Verbraucher nicht dasselbe optische System.
Das richtige Ziel ist meist ein harmonisches Gesamtbild im montierten Zustand
Wenn Flasche und Verschluss im Regal kommerziell gewünscht gleich aussehen sollen, kann jede Komponente eine andere Pigmentrezeptur oder einen anderen Beschichtungsaufbau benötigen. Derselbe vorgeschriebene Masterbatch-Anteil bei unterschiedlichen Kunststoffen kann die Abweichung verstärken. Geben Sie sowohl die montierte Verpackung als auch jede einzelne Komponente frei.
Was legt eine Pantone-Farbe fest?
Eine Pantone-Referenz ist ein Kommunikationsziel innerhalb eines benannten Pantone-Systems. Sie ist keine Kunststoffrezeptur, Masterbatch-Dosierung, Beschichtungsrezeptur, Glanzvorgabe, Opazitätsanforderung oder automatisch geltende Produktionstoleranz. Der Lieferant muss die Farbe weiterhin für den tatsächlichen Kunststoff, das Verfahren und das Oberflächenfinish formulieren.
Benennen Sie das System und die physische Referenz, nicht nur einen Code in einer E-Mail. Ein Pantone-Papierfächer stellt Druckfarbe auf einem definierten Papier dar; ein Kunststoff-Farbmuster ist für ein Kunststoffteil die relevantere Ausgangsreferenz. Pantone beschreibt seine Kunststoff-Farbmuster als physische Standards zur Verbesserung der Farbkommunikation bei Kunststoffdesign und -produktion. Keine der beiden Referenzarten ersetzt die Freigabe tatsächlicher Serienkomponenten.
| Bereitgestellte Referenz | Was sie leisten kann | Was daraus nicht hervorgeht |
|---|---|---|
| Nur Pantone-Code | Identifiziert die beabsichtigte Farbfamilie, sofern auch Pantone-System und Farbfächer eindeutig sind. | Welcher physische Fächer bzw. welche Ausgabe betrachtet wurde, dessen Zustand, Substratoptik, Toleranz oder Rezeptur. |
| Physisches Pantone-Farbmuster / Farbfächer | Bietet unter kontrollierten Betrachtungsbedingungen ein greifbares Farbziel. | Wie eine gekrümmte transluzente Flasche oder ein matter Verschluss aussehen wird; ob sich alte Farbfächer verändert haben. |
| Freigegebene Serienkomponente | Zeigt die Farbe zusammen mit dem tatsächlichen Material, der Geometrie, Wanddicke, Oberfläche und dem Verfahren. | Die zulässige Produktionsabweichung, sofern Messbedingungen und Grenzwerte nicht dokumentiert sind. |
| Digitales Bildschirmbild oder Handyfoto | Hilfreich zur Kommunikation von Ort und Art einer vermuteten Farbabweichung. | Eine verlässliche Farbfreigabe: Bildschirme, Kameras, Weißabgleich, Komprimierung und Umgebungslicht verändern die Darstellung. |
Sieben Ursachen für Farbunterschiede bei Kosmetikverpackungen
1. Grundfarbe von Kunststoff und Substrat
PET, HDPE, LDPE, PP, ABS, SAN, PETG, Glas, Aluminium und beschichtete Teile sind im Ausgangszustand keine identischen farblosen Oberflächen. Naturfarbener Kunststoff kann wasserklar, bläulich, milchig oder leicht gelblich sein; Additive und Rezyklatanteile können die Grundfarbe verändern. Pigmente verteilen sich zudem bei jedem Polymer und jeder Verarbeitungstemperatur anders und zeigen unterschiedliche Wechselwirkungen. Vergleichen Sie bei der Produktauswahl Materialien und Formate für Kosmetikflaschen aus Kunststoff bevor Sie davon ausgehen, dass sich eine Farbrezeptur von der Flasche auf den Verschluss übertragen lässt.
2. Opazität, Wanddicke und Messunterlage
Opake Teile werden hauptsächlich anhand des reflektierten Lichts beurteilt. Transparente und transluzente Teile lassen zusätzlich Licht durch, sodass Wanddicke, Hintergrund und alles hinter der Komponente das Ergebnis beeinflussen. Eine farbige Rezeptur kann die Farbe einer getönten Flasche vertiefen, dämpfen oder verschieben; der Luftraum oberhalb des Füllstands kann anders aussehen als der gefüllte Bereich. HunterLab betont in seinen Hinweisen zu transluzenten Proben, dass die Dicke für die Messung festgelegt, dokumentiert und konstant gehalten werden muss.
Definieren Sie für eine klare oder getönte Flasche, ob die Farbe in Transmission, in Reflexion über einer festgelegten Unterlage oder an einer korrelierten Prüfplatte gemessen wird. Vergleichen Sie keinen direkt gemessenen Verschluss mit einer Flasche, die vor einer unkontrollierten Tischoberfläche gemessen wurde.
3. Glanz, Textur und Geometrie
Glänzende Oberflächen erzeugen spiegelnde Glanzlichter; matte oder strukturierte Oberflächen streuen Licht. Dieselbe Grundfarbe kann dadurch dunkler, heller, weicher oder weniger gesättigt erscheinen. Krümmungen erzeugen wechselnde Glanz- und Schattenbereiche, während Rippen, Prägungen und Werkzeugtexturen die Betrachtungsrichtung relevant machen. ASTM D523 behandelt Spiegelglanz als eigenständige messbare Erscheinungseigenschaft. Farbe und Glanz sollten deshalb gemeinsam spezifiziert werden, wenn die visuelle Übereinstimmung im montierten Zustand wichtig ist.
4. Formgebungs- und Verarbeitungsbedingungen
Die Farbentwicklung findet innerhalb eines Fertigungsprozesses statt. Masterbatch-Dosierung, Mischen, Trocknen, Schmelzetemperatur, Scherung, Verweilzeit, Verunreinigungen, Spülen, Kühlung und Vorgaben zum Mahlguteinsatz können die Dispersion verändern oder Kunststoff, Pigment bzw. Additiv schädigen. Beim Spritzgießen eines Verschlusses und Blasformen einer Flasche wird das Material unterschiedlichen thermischen und strömungsbedingten Belastungsverläufen ausgesetzt. Stabile Farbe erfordert ein qualifiziertes Prozessfenster, nicht nur eine korrekte Pigmentbestellung.
5. Schichtaufbau bei Beschichtung und Druck
Sprühlack, UV-Beschichtung und Druckfarbe werden als Schichten auf ein Substrat aufgetragen. Ihre Opazität, Dicke, Zerstäubung, Überlappung, Ablüftung und Aushärtung verändern die endgültige Farbe und den Glanz. Bei einer transluzenten Beschichtung trägt die darunterliegende Flasche zum Ergebnis bei. Im Druck können Schichtdicke und Substratfarbe verwechselt werden; Datacolor weist darauf hin, dass Änderungen der Schichtdicke transparenter Druckfarben wie Änderungen der Farbstärke wirken können. Für die Druckgestaltung erläutert Boyus Leitfaden zum Siebdruck auf Flaschen die zusammenhängenden Kontrollen von Druckfarbe, Oberfläche, Sieb, Aufnahmevorrichtung und Aushärtung.
6. Beleuchtung und Metamerie
Zwei Muster können unter einer Lichtart übereinstimmen und unter einer anderen voneinander abweichen, weil ihre spektralen Reflexionskurven unterschiedlich sind. Dies ist Beleuchtungsmetamerie. Die CIE-Normlichtart D65 repräsentiert eine Phase des mittleren Tageslichts mit etwa 6.500 K; tatsächlich verwendete Einzelhandels-LEDs, Bürobeleuchtung und warmes Wohnraumlicht können jedoch andere spektrale Verteilungen aufweisen. ASTM D4086 beschreibt ein visuelles Verfahren zur Bewertung von Metamerie.
Geben Sie die Farbe unter einer primären Standardbedingung frei und bewerten Sie die wichtigen sekundären Nutzungsumgebungen. Eine Verpackung, die unter D65 besteht, unter der Verkaufsbeleuchtung der Marke jedoch sichtbar abweicht, birgt ein reales kommerzielles Risiko, auch wenn ihr primärer Messwert unverändert bleibt.
7. Unterschiede bei Messung und Probenpräsentation
Unterschiedliche Geräte, Geometrien, Messblenden, Kalibrierzustände, Lichtarten, Beobachter, Glanzeinstellungen, Unterlagen und Messstellen können nicht vergleichbare Zahlenwerte liefern. Deckt eine gekrümmte Flasche die Messöffnung nicht gleichmäßig ab, kann Umgebungslicht eindringen oder es werden unterschiedliche Wandbereiche erfasst. Ohne verbindlich festgelegte Methode können Messschwankungen mit Produktionsschwankungen verwechselt werden.
Der Farbentwicklungsprozess für Kosmetikverpackungen
Verlässliche Farbentwicklung ist die kontrollierte Übertragung der Markenvorgabe in komponentenspezifische Produktionsrezepturen. Die nachfolgende Abfolge gilt für geformte Kunststoffe, mit entsprechenden Anpassungen für beschichtetes Glas, Metall und Druckveredelungen.
- Zielbild der montierten Verpackung definieren. Legen Sie fest, welche Teile übereinstimmen müssen, welche bewusst kontrastieren dürfen, welche Farbe die endgültige Rezeptur hat, welcher Glanz bzw. welche Textur vorgesehen ist, welche Verkaufsbeleuchtung gilt und wie benachbarte Komponenten zueinander betrachtet werden.
- Eine kontrollierte Referenz bereitstellen. Geben Sie Pantone-System/-Code an und stellen Sie eine aktuelle physische Referenz bereit. Falls ein markeneigenes Urmuster existiert, kennzeichnen Sie dessen Revisionsstand und Vorrang gegenüber der Pantone-Ausgangsreferenz.
- Eine Komponentenmatrix erstellen. Dokumentieren Sie für jede Flasche, jeden Verschluss, jede Pumpenmanschette, jeden Betätigungskopf, jede Schutzkappe und jeden Tiegel Substrat/Kunststoffsorte, Rezyklatanteil, Pigmentierungsverfahren, Formgebungs- oder Beschichtungsprozess, Oberflächenfinish, Lieferant und Produktionsstandort.
- Nach Material und Verfahren formulieren. Der Farbmittellieferant oder Compoundeur wählt Pigmente/Farbstoffe, Trägerkunststoff und Dosierung passend zu Grundmaterial, thermischem Belastungsverlauf, Opazität, regulatorischen bzw. Konformitätsanforderungen und optischem Ziel.
- Labor- und Werkzeugversuche durchführen. Prüfplatten eignen sich für eine effiziente Rezepturentwicklung; die endgültige Freigabe sollte jedoch seriennah gefertigte Teile aus dem tatsächlichen Werkzeug mit realem Wandquerschnitt, realer Textur und realem Verfahren umfassen. Gekrümmte Flaschen und strukturierte Verschlüsse können von flachen Farbmustern abweichen.
- Messen und gezielt in der richtigen Richtung korrigieren. Vergleichen Sie die Komponenten L*, a* und b* oder L*, C* und h, nicht nur einen einzelnen ΔE-Wert. Die Richtung zeigt dem Rezepturentwickler, ob das Muster zu hell/dunkel, rot/grün oder gelb/blau ist.
- Die montierte Verpackung freigeben. Betrachten Sie Flasche, Verschluss, Pumpe und Veredelung gemeinsam unter definierten Lichtquellen, sowohl leer als auch gefüllt, wenn die Rezeptur das Erscheinungsbild verändert.
- Die Produktionsgrundlage verbindlich festlegen. Dokumentieren Sie Material- und Masterbatch-Lieferanten/-Sorten, Rezepturcode, Dosierung, Prozessfenster, Werkzeug/Kavitäten, Oberflächenfinish, Messmethode, numerische Grenzen, visuelle Urmuster und Anforderungen an Änderungsfreigaben.
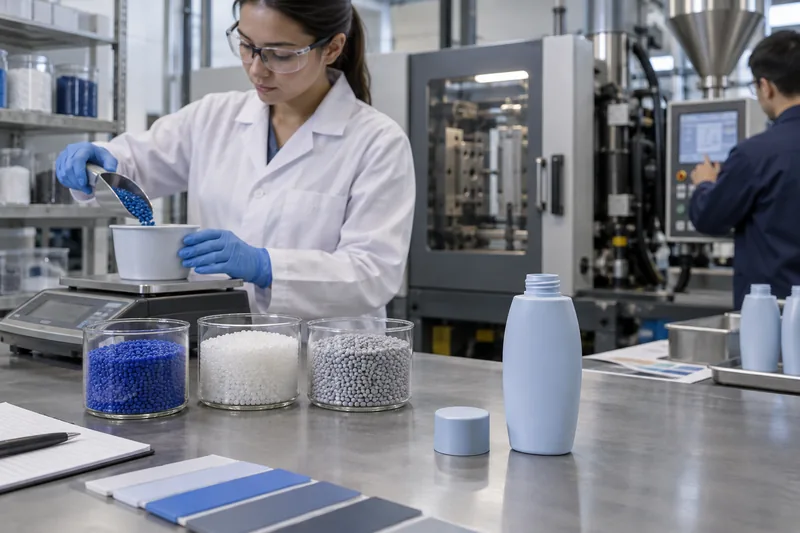
Materialeinfärbung, Sprühbeschichtung oder Druck: Welches Verfahren liefert die beste Übereinstimmung?
| Farbgebungsverfahren | Stärken | Wesentliche Risiken für die Farbkonsistenz | Beste Kontrolle |
|---|---|---|---|
| Einfärbung mit Masterbatch oder voreingefärbtem Kunststoff | Die Farbe durchzieht die gesamte Wand; keine äußere Schicht, die abplatzen kann; effizient bei wiederholter Produktion. | Schwankungen des Grundkunststoffs bzw. der Charge, Dosierung, Dispersion, Dicke, Kristallinität, thermischer Belastungsverlauf und kavitätsabhängiger Glanz. | Materialspezifische Rezeptur, gegebenenfalls gravimetrische Dosierung, kontrollierter Prozess und Messung am tatsächlichen Bauteil. |
| Sprühbeschichtetes Glas oder Kunststoff | Kann Substratschwankungen verdecken und unterschiedliche Materialien optisch abstimmen; vielfältige matte, glänzende und Effektoberflächen. | Schichtdicke, Abdeckung von Kanten und Schulter, Sprühnebel, Chargenmischung, Ablüftung, Aushärtung, Haftung und chemische Beständigkeit. | Beschichtungsspezifikation, Applikations-/Aushärtungsfenster, Farb- und Glanzmessung sowie Validierung von Haftung und Rezepturkontakt. |
| Sieb-/Offset-/UV-Druck | Präzise Logos und Grafiken; Sonderfarben können das Markendesign ergänzen. | Deckkraft der Druckfarbe, Durchscheinen des Substrats, Sieb/Druckplatte, Viskosität, Aushärtung und Überdruckreihenfolge. | Freigegebene Kombination aus Druckfarbe, Substrat und Verfahren, Kontrolle der Schichtdicke sowie Haftungs-, Abrieb- und Chemikalienprüfungen. |
| Metall-, Perlglanz-, Metallisierungs- oder Eloxaleffekt | Erzeugt richtungsabhängiges Funkeln, Flop und eine hochwertige Optik, die mit einer reinen Volltonfarbe nicht erreichbar sind. | Das Erscheinungsbild verändert sich stark mit Winkel, Partikelausrichtung, Substratglätte und Schichtaufbau. | Visuelle und instrumentelle Mehrwinkelbewertung sowie effektspezifische Grenzmuster; verlassen Sie sich nicht auf einen einzigen ΔE-Wert aus einer Einwinkelmessung. |
Eine Beschichtung ist nicht automatisch „genauer“, und eine Materialeinfärbung ist nicht automatisch „konstanter“. Wählen Sie das Verfahren, das sämtliche Anforderungen an Optik, Haltbarkeit, Verträglichkeit, Recyclingfähigkeit und Wirtschaftlichkeit erfüllen kann. Wenn Glas eingefärbt bzw. beschichtet wird, bewerten Sie Formate für Kosmetikverpackungen aus Glas anhand des endgültigen Aufbaus aus Mattierung, Beschichtung und Veredelung, nicht allein anhand des unbehandelten Glases.
Wie sollte die Farbe von Kosmetikverpackungen gemessen werden?
CIELAB beschreibt Farbe mit drei Koordinaten: L* für Helligkeit, a* entlang der Rot-Grün-Achse und b* entlang der Gelb-Blau-Achse. Eine Farbabstandsformel fasst Unterschiede in einem Wert wie ΔE*ab oder CIEDE2000 (ΔE00) zusammen. ISO/CIE 11664-6 definiert die CIEDE2000-Formel; ASTM D2244 behandelt Berechnungen und betont, dass Ergebnisse verschiedener Farbabstandssysteme nicht über einen einfachen universellen Faktor ineinander umgerechnet werden können.
Eine reproduzierbare Methode muss alle folgenden Punkte definieren
- Referenz: freigegebenes physisches Urmuster oder gespeicherte Spektraldaten, eindeutige ID, Revisionsstand und Zustand.
- Gerät und Geometrie: Geräteklasse/-modell oder vereinbarte Gleichwertigkeit, Messgeometrie, Kalibrierung und Plan zum Geräteabgleich.
- Lichtart und Beobachter: beispielsweise D65 und ein festgelegter CIE-Normbeobachter; tauschen Sie Lab-Werte nicht ohne diese Bedingungen aus.
- Glanzbedingung: SCI/SPIN oder SCE/SPEX. X-Rite definiert SCI als Messung einschließlich der gesamten diffusen und spiegelnden Reflexion, während SCE die spiegelnde Reflexion ausschließt. Verwenden Sie für Standard und Charge denselben Modus.
- Farbabstandsformel: ΔE*ab, CIEDE2000, CMC oder ein anderes vereinbartes System, einschließlich etwaiger parametrischer Faktoren. „ΔE 2“ ist ohne Formel und Methode unvollständig.
- Probenpräsentation: Komponentenzustand, Konditionierung, Unterlage, Dicke, gefüllter/leerer Zustand, Messblende, Messbereich, Ausrichtung und Aufnahmevorrichtung.
- Wiederholungsmessungen: Anzahl und Position der Messungen, Drehen/Neupositionieren und Umgang mit Mittelwert und Einzelergebnis.
- Separate Merkmale des Erscheinungsbilds: Glanz, Trübung oder Effekt-/Mehrwinkeldaten, wenn diese die Annahme beeinflussen.
- Visuelle Bewertung: Lichtquellen der Lichtkabine, Umgebungsfarbe, Schulung der Beobachter, Betrachtungsabstand/-winkel und Montagekonfiguration.
ASTM E1164 behandelt Geräteparameter, Kalibrierung, Standards und Probenauswahl für präzise Spektraldaten. ASTM E1345 beschreibt einen statistischen Ansatz, mit dem mehrere Messungen die Messstreuung verringern. Diese Normen bieten nützliche Grundlagen; die Verpackungsspezifikation muss dennoch festlegen, wie eine bestimmte gekrümmte, transluzente oder strukturierte Komponente präsentiert wird.
Eine Farbprüfplatte kann das Fertigteil nicht ersetzen
Eine flache Prüfplatte eignet sich zur Rezepturentwicklung und Prüfung der Eigenfarbe eines Materials, weil sie eine kontrollierte Dicke und eine stabile Messfläche bietet. Die Verkaufsflasche kann dennoch anders aussehen, da Verstreckung, Kristallinität, Wanddickenverteilung, Krümmung, Werkzeugpolitur und Textur ihre optische Erscheinung verändern. Verwenden Sie eine Prüfplatte erst dann zur Material-/Prozesskontrolle, wenn die Korrelation ihres Ergebnisses mit der Serienkomponente nachgewiesen wurde. Ist die tatsächliche Flasche für eine wiederholbare Direktmessung zu stark gekrümmt oder zu klein, definieren Sie einen kontrollierten Messbereich oder eine begleitende Prüfplatte aus demselben qualifizierten Material und Verfahren. Behalten Sie die visuelle Freigabe der montierten Verpackung als separate Prüfstufe bei. Ersetzen Sie eine Komponentenspezifikation niemals stillschweigend durch Prüfplattendaten.
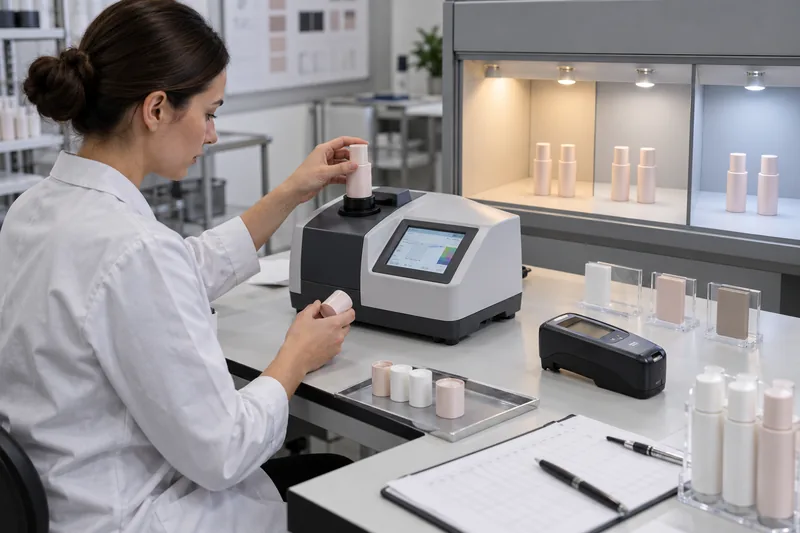
Welche ΔE-Toleranz sollten Kosmetikverpackungen einhalten?
Es gibt keinen universellen ΔE-Grenzwert für sämtliche Kosmetikflaschen und Verschlüsse. ASTM D2244 legt fest, dass Käufer und Verkäufer die zulässige Toleranz und das Berechnungsverfahren vereinbaren sollten; die Norm weist außerdem darauf hin, dass Material, räumliche Nähe, Glanz und Textur das Verhältnis zwischen gemessenem Unterschied und kommerzieller Akzeptanz verändern können. Eine von einer Lieferantenwebsite übernommene Toleranz ist daher keine vollständige Spezifikation.
Legen Sie das Annahmefenster fest, indem Sie kontrollierte visuelle Beurteilungen mit instrumentellen Daten der tatsächlichen Verpackung korrelieren. Berücksichtigen Sie den Abstand zwischen den Teilen, die Bedeutung der Farbe als prägendes Markenmerkmal, opake oder transluzente Oberflächen, Prozessfähigkeit, Anforderungen bei Nachbestellungen und die Folgen der Ablehnung guter Teile oder der Annahme sichtbar abweichender Teile.
Verlassen Sie sich nicht allein auf den Gesamtwert ΔE
Zwei Chargen können denselben Gesamtfarbabstand aufweisen, sich jedoch in visuell unterschiedliche Richtungen verschieben. Erfassen Sie Richtungskomponenten oder entsprechende Angaben zu Helligkeit, Buntheit und Farbton. Bei einer warmbeigen Verpackung kann eine geringe Grünverschiebung störender sein als eine vergleichbare Helligkeitsverschiebung. Komponentenspezifische Grenzen können daher nützlicher sein als eine einzige kugelförmige Annahmegrenze.
Verwenden Sie zwei Annahmeebenen
- Komponentenkonformität: Jede Flasche und jeder Verschluss entspricht dem jeweils freigegebenen Material-/Prozessurmuster gemäß der schriftlich festgelegten Messmethode.
- Erscheinungsbild im montierten Zustand: Die vollständige Verpackung liegt unter primärer und sekundärer Beleuchtung innerhalb der freigegebenen visuellen Grenzmuster, einschließlich Glanz-/Textur- und Rezeptureinflüssen.
Damit lässt sich ein häufiger Streitpunkt klären: Flasche und Verschluss können jeweils ihre separaten Standards erfüllen und zusammen dennoch unpassend wirken, wenn diese Standards nicht aufeinander abgestimmt wurden. Umgekehrt können unterschiedliche Materialien harmonisch erscheinen, obwohl ihre gemessenen Lab-Koordinaten abweichen, weil die Messung unterschiedliche Oberflächeneffekte erfasst.
Häufige Farbprobleme, wahrscheinliche Ursachen und Korrekturen
| Beobachtetes Problem | Sinnvollste erste Unterscheidung | Wahrscheinliche Ursachen | Ansatz zur Abhilfe |
|---|---|---|---|
| Flasche und Verschluss unterscheiden sich bereits beim ersten Muster | Erfüllt jedes Teil sein eigenes freigegebenes Urmuster, oder wurden beide nur mit Pantone verglichen? | Nicht abgestimmte Urmuster, unterschiedliche Kunststoffe/Verfahren/Oberflächen, falsche Referenz oder unabhängige Rezepturentwicklung durch den Lieferanten. | Erstellen Sie komponentenspezifische Produktionsurmuster und geben Sie die montierte Verpackung frei; passen Sie die Rezepturen separat an. |
| Charge ist durchgehend zu hell/dunkel oder rot/grün/gelb/blau | Prüfen Sie die Richtung von ΔL*, Δa* und Δb* mit derselben Methode. | Falsche Dosierung, Grundkunststoffcharge, Farbmittelcharge/-rezeptur, Beschichtungsmischung oder Prozessverschiebung. | Charge sperren; Materialien und Dosierung überprüfen; Korrektur mittels kontrolliertem Versuch statt einer undokumentierten Zugabe in der Fertigung. |
| Streifen, Punkte oder Schlieren | Tritt der Fehler zufällig, in Fließrichtung oder im Zusammenhang mit einem Farbwechsel auf? | Mangelhafte Dispersion/Mischung, inkompatibler Träger, Verunreinigung, unvollständiges Spülen, Agglomerate, Feuchtigkeit oder zu hoher Mahlgutanteil. | Prüfen Sie Masterbatch-/Kunststoffverträglichkeit, Trocknung, Dosierer/Mischer, Schneckenzustand und Spülung; mitteln Sie fehlerhafte Bereiche nicht in einen einzigen Farbwert ein. |
| Abweichungen zwischen Werkzeugkavitäten | Verfolgen Sie Farbe und Glanz je Kavität und festgelegtem Messbereich. | Kavitätstextur/-politur, Kühlung, Fließverhalten, Wanddicke, Entlüftung oder lokale Prozessungleichgewichte. | Trennen Sie Materialfarbe von Oberfläche/Glanz; korrigieren Sie Ungleichgewichte im Werkzeug oder Prozess und beziehen Sie Kavitätsstichproben in die Freigabe ein. |
| Übereinstimmung in der Tageslichtkabine, aber Abweichung im Geschäft | Vergleichen Sie unter der tatsächlichen spektralen Verkaufsbeleuchtung und einer weiteren relevanten Lichtquelle. | Metamere Pigmentsysteme oder Effektoberfläche. | Formulieren Sie nach Möglichkeit für geringere Metamerie neu oder definieren Sie einen akzeptierten Grenzwert unter Sekundärbeleuchtung. |
| Leere Flasche besteht; gefüllte Flasche sieht falsch aus | Folgt der Effekt dem Füllstand oder entwickelt er sich mit der Alterung? | Durch die transluzente Wand sichtbare Rezeptur, veränderte Unterlage/optischer Weg, Migration, Angriff auf die Beschichtung oder Verfärbung der Rezeptur. | Geben Sie das Erscheinungsbild im gefüllten Zustand frei und führen Sie Kompatibilitätsprüfung von Kosmetikverpackungendurch; untersuchen Sie Rezepturveränderungen separat. |
| Farbe verändert sich bei Lagerung oder Lichteinwirkung | Vergleichen Sie dunkel/hell, gefüllt/leer sowie zurückgestellte Komponenten- und Rezepturreferenzen. | Abbau von Pigment/Farbstoff oder Kunststoff, unzureichende Lichtechtheit, Wärme, Oxidation, Wechselwirkung mit der Rezeptur oder Vergilbung der Beschichtung. | Stoppen Sie die Freigabe bei Abweichungen von der Spezifikation; ermitteln Sie, ob sich Verpackung oder Rezeptur verändert haben, anhand von Boyus Leitfaden zur Untersuchung von Rezepturverfärbungen. |
Eine Abfolge in fünf Schritten zur Ursachenanalyse
- Ware sperren und Beweismittel sichern. Dokumentieren Sie Teil, Los, Kavität, Zeitpunkt, Maschine, Material-/Masterbatch-/Beschichtungscharge, Prozesseinstellungen, Füllzustand und Beleuchtung.
- Den Vergleich bestätigen. Prüfen Sie freigegebenes Urmuster, Gerätekalibrierung, Methode, Unterlage, Messbereich und Probenkonditionierung, bevor Sie die Produktion ändern.
- Farbe vom Erscheinungsbild trennen. Vergleichen Sie SCI und/oder SCE wie spezifiziert, messen Sie Glanz separat und prüfen Sie Textur, Schichtdicke, Opazität und Geometrie.
- Kontrollierte Kreuzversuche durchführen. Verwenden Sie nachweislich einwandfreien Kunststoff/Masterbatch bzw. eine einwandfreie Beschichtung im aktuellen Prozess und nach Möglichkeit verdächtiges Material unter nachweislich einwandfreien Bedingungen. Verändern Sie jeweils nur einen Faktor.
- Die Korrektur über die normale Streuung hinweg überprüfen. Beziehen Sie Kavitäten, Beginn/Mitte/Ende des Produktionslaufs, relevante Lose und die Betrachtung im montierten Zustand ein, nicht nur ein gezielt ausgewähltes Teil.
So bleibt die Farbe von Charge zu Charge konstant
Wiederholbarkeit hängt davon ab, das gesamte freigegebene System verbindlich festzulegen und Änderungen zu steuern. Eine Bestellung mit der einzigen Angabe „Pantone 7606 C“ lässt Kunststoff, Masterbatch, Träger, Dosierung, Opazität, Verfahren, Oberflächenfinish, Glanz, Messmethode und Toleranz offen.
- Geben Sie die genaue Grundkunststoffsorte, Farbmasterbatch-/Voreinfärbungsrezeptur, Additive, Rezyklatquelle und zulässige Vorgaben zum Mahlguteinsatz frei und kennzeichnen Sie diese eindeutig.
- Verwenden Sie kontrollierte, für das Verfahren geeignete Dosier- und Mischanlagen; kalibrieren Sie Dosiergeräte und dokumentieren Sie die tatsächlichen Einstellungen.
- Halten Sie Trocknung, Schmelze-/Ofentemperatur, Verweilzeit, Geschwindigkeit, Druck, Kühlung, Beschichtungsviskosität/Feststoffgehalt, Sprühparameter und Aushärtung innerhalb qualifizierter Grenzen.
- Spülen Sie Anlagen zwischen Farbwechseln ausreichend; verhindern Sie Verunreinigungen durch vorherige Pigmente, Staub, Öl und Reinigungsmittel.
- Geben Sie nach Los und Werkzeugkavität frei, sofern die Streuung dies erfordert; prüfen Sie Muster aus Anlauf, stabiler Produktion und Produktionsende.
- Verfolgen Sie Trends von L*, a*, b*, ΔE und Glanz, statt nur Bestanden/Nicht bestanden zu erfassen. Eine stetige Verschiebung in Richtung eines Grenzwerts ermöglicht Maßnahmen, bevor Ausschuss entsteht.
- Verlangen Sie eine vorherige Prüfung bei Änderungen an Kunststoff, Masterbatch/Pigment, PCR-Quelle/-Anteil, Beschichtung/Druckfarbe, Werkzeugtextur, Werkzeug/Kavität, Verfahren, Unterauftragnehmer oder Fertigungsstandort.
Rezyklat kann eine Eigenfarbe des Ausgangsmaterials und Chargenschwankungen mitbringen, die eine andere Kontrollstrategie als klarer Neukunststoff erfordern. Versprechen Sie nach Zugabe von PCR ohne Produktionsdaten keine unverändert leuchtende Pastellfarbe oder transparente Tönung. Behandeln Sie Rezyklatanteil, Masterbatch und Opazität als gemeinsame Rezepturaufgabe und prüfen Sie anschließend Funktion und Erscheinungsbild der resultierenden Verpackung.
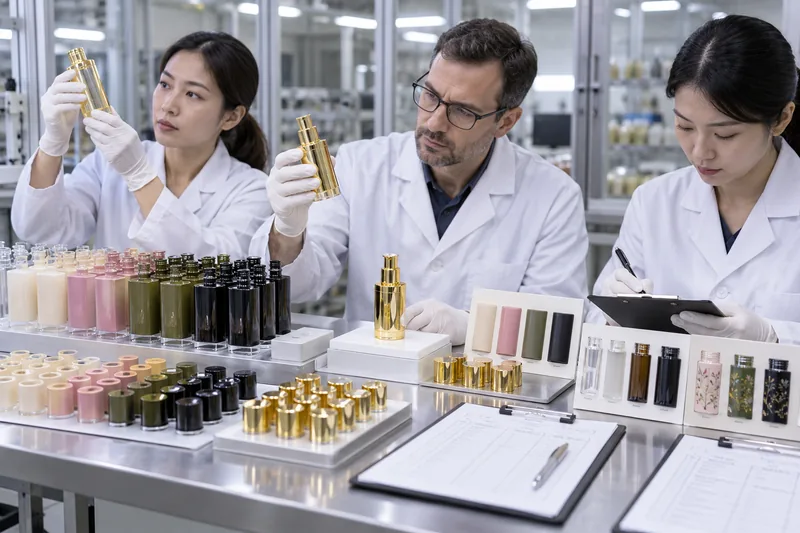
Wie sollten Freigabemuster und Grenzmuster eingesetzt werden?
Ein Freigabemuster ist die freigegebene Zielkomponente oder Zielbaugruppe. Grenzmuster zeigen die Grenzen des akzeptablen Erscheinungsbilds, beispielsweise die noch kommerziell akzeptablen Hell-/Dunkel- oder Rot-/Grün-Extreme. Sie sind hilfreich, weil ein numerischer Gesamtwert eine unerwünschte Richtungsverschiebung, einen Texturunterschied oder ein Beschichtungsmuster übersehen kann.
Physische Muster wie Dokumente lenken
- Versehen Sie jedes Muster mit Teilenummer, Farb-/Oberflächencode, Revisionsstand, Lieferant/Standort, Freigabedatum und autorisierten Unterschriften.
- Geben Sie an, ob es Farbe, Glanz, Textur, Beschichtungsverteilung, montiertes Erscheinungsbild oder alle diese Merkmale festlegt.
- Lagern Sie Muster geschützt vor Licht, Wärme, Schmutz, Kratzern und Chemikalieneinwirkung; verwenden Sie nach Möglichkeit Schutzhüllen bei der Handhabung.
- Halten Sie abgeglichene Exemplare beim Markeninhaber, Komponentenlieferanten, Veredelungsbetrieb und Monteur/Abfüller vor; gleichen Sie die Exemplare mit einem einzigen Urmuster ab.
- Definieren Sie Austausch- und Nachprüfintervalle anhand von Materialstabilität und Handhabung. Ein verblasstes oder vergilbtes Urmuster verursacht eine systematische Verschiebung.
- Verknüpfen Sie die Muster-ID mit Spektraldaten und der schriftlichen Messmethode; weder physisches Muster noch Zahlenwerte sollten ohne das jeweils andere vorliegen.
Integrieren Sie Farb- und Veredelungskontrollen in den umfassenderen Qualitätsprüfplan für Kosmetikflaschen. Eine Farbfreigabe belegt weder Beschichtungshaftung, Abriebfestigkeit, Verträglichkeit oder Lichtechtheit noch die Beständigkeit während der Distribution.
Was sollte eine Farbspezifikation für Kosmetikverpackungen enthalten?
- Komponentenbezeichnung, Teilenummer/Revisionsstand, Lieferant, Fertigungsstandort, Form/Werkzeug und Kavitätskennzeichnung.
- Substrat oder genaue Kunststoffsorte, Neukunststoff-/PCR-Anteil und Herkunftskontrollen, Additive sowie freigegebenes Farbmittel-/Beschichtungs-/Druckverfahren.
- Pantone-System/-Code und Rangfolge physischer Referenzen; Markenurmuster sowie IDs von Freigabe- und Grenzmustern.
- Anforderung an Opazität oder Transluzenz, farbrelevante Wand-/Schichtdicke, Oberflächentextur und separate Glanzgrenzen.
- Gerät, Geometrie, Messblende, Kalibrierung, Lichtart, Beobachter, SCI/SCE, Farbabstandsformel und parametrische Faktoren.
- Messstelle, Aufnahmevorrichtung, Unterlage, Dicke, gefüllter/leerer Zustand, Ausrichtung, Anzahl der Messungen und Mittelungsregel.
- Numerische Gesamt- und Richtungsgrenzen, Behandlung von Einzelwerten gegenüber Mittelwerten sowie visuelle Annahme unter benannten Lichtquellen.
- Stichproben über Lose/Kavitäten und Produktionsphasen hinweg, Rückstellmuster, Datenberichterstattung und Anforderungen an die Trendbewertung.
- Beständigkeitsprüfungen gegenüber Licht, Wärme, Rezepturkontakt, Abrieb und Distribution sowie Haftungsprüfungen entsprechend Veredelung und Marktanforderungen.
- Auslöser für Änderungsmitteilung und erneute Freigabe bei Änderungen an Material, Farbmittel, PCR, Beschichtung/Druckfarbe, Werkzeug, Standort, Unterauftragnehmer oder Verfahren.
Übermitteln Sie Lieferanten das visuelle Ziel der montierten Verpackung, nicht einzelne Farbcodes ohne Zusammenhang. Für eine projektspezifische Prüfung kontaktieren Sie Boyu Packaging mit Angaben zu Flaschen- und Verschlussmaterialien, Pantone-System/-Referenz, Oberflächenfinish, Rezepturfarbe, Zielmärkten, Jahresbedarf/Nachbestellbedarf und etwaigen vorhandenen Farbdaten.
Häufige Fragen
Können Flasche und Verschluss dasselbe Farbmasterbatch verwenden?
Nur wenn Masterbatch-Träger, Pigmente und Verarbeitung mit beiden Kunststoffen kompatibel sind und die resultierenden Teile das freigegebene Erscheinungsbild erfüllen. Systeme aus PET-Flasche und PP-Verschluss benötigen häufig unterschiedliche Rezepturen. Dasselbe Konzentrat oder derselbe prozentuale Anteil garantiert keine visuelle Übereinstimmung und kann Risiken für Verarbeitung oder Funktion verursachen.
Kann eine Kunststoffflasche eine Pantone-Farbe exakt treffen?
Sie kann auf eine vereinbarte visuelle und instrumentelle Toleranz eingestellt werden, doch „exakt“ ist ohne physische Referenz, Material, Oberflächenfinish, Messmethode und zulässige Abweichung unvollständig. Transparente, metallische, perlglänzende und stark strukturierte Teile können eine effektspezifische Freigabe über den herkömmlichen Vergleich mit einer opaken Pantone-Referenz hinaus erfordern.
Können Farbmuster anhand von Fotos freigegeben werden?
Fotos können Art und Ort eines Problems dokumentieren, sind aber keine verlässlichen endgültigen Farbstandards. Kameraverarbeitung, Weißabgleich, Beleuchtung, Dateikomprimierung und Bildschirme verändern Farben. Geben Sie physische Muster oder vereinbarte Spektraldaten unter kontrollierten Bedingungen frei.
Sollte die Farbe vor oder nach dem Abfüllen freigegeben werden?
Geben Sie beide Zustände frei, wenn die Flasche transparent oder transluzent ist oder wenn Rezepturkontakt die Verpackung verändern könnte. Die leere Komponente wird für die Fertigungskontrolle benötigt; die gefüllte Baugruppe repräsentiert das für Verbraucher sichtbare Produkt und gehört in die Kompatibilitäts-/Stabilitätsbewertung.
Erschwert PCR die Farbabstimmung?
Das ist möglich. PCR kann eine nicht neutrale Eigenfarbe des Ausgangsmaterials und größere Chargenschwankungen als eine kontrollierte Neukunststoffsorte aufweisen. Die praktische Auswirkung hängt von Polymer, PCR-Quelle/-Anteil, Sortierung/Verarbeitung, Zielfarbe und Opazität ab. Entwickeln und genehmigen Sie die Farbe im konkreten PCR-Aufbau, statt eine Neukunststoffrezeptur zu übertragen.
Was sollten wir mit einer farblich abweichenden Produktionscharge tun?
Sperren Sie die Charge, erhalten Sie die Rückverfolgbarkeit und bestätigen Sie Referenz und Messmethode, bevor Sie Anpassungen vornehmen. Ermitteln Sie, ob das Problem in der tatsächlichen Substratfarbe, in Glanz/Textur, Beschichtungsdicke, Metamerie, einem Rezeptureffekt oder einem Messfehler liegt. Akzeptieren Sie eine Abweichung nur nach autorisierter Prüfung des Risikos für die montierte Verpackung; mischen oder färben Sie ohne validiertes Nacharbeitsverfahren nicht nach.
Quellen und technische Referenzen
Abgerufen am 2. Oktober 2026. Normen müssen in ihrer vollständigen aktuellen Ausgabe erworben oder eingesehen werden, bevor sie in einen Vertrag oder eine Laboranweisung aufgenommen werden.
- Pantone — Erläuterung der Pantone-Kunststoffstandards
- CIE — ISO/CIE 11664-6:2022, CIEDE2000-Farbabstandsformel
- CIE — ISO/CIE 11664-2:2022, Normlichtarten
- ASTM International — ASTM D2244-25, Berechnung von Farbtoleranzen und Farbabständen
- ASTM International — ASTM D1729-22, Visuelle Beurteilung von Farben und Farbunterschieden
- ASTM International — ASTM D4086-18(2023), Visuelle Bewertung von Metamerie
- ASTM International — ASTM D523-25, Spiegelglanz
- ASTM International — ASTM E1164-23, Spektrometrische Daten zur Bewertung von Körperfarben
- ASTM International — ASTM E1345-24, Mehrfache Farbmessungen
- HunterLab — Farbmessung an transluzenten Proben
- Datacolor — Bewährte Verfahren zur Messung von Farbproben
- X-Rite — Glossar der Farbtechnologie, einschließlich SCI und SCE
- X-Rite — Warum Tageslicht in einer Lichtkabine verwenden?



 English
 Español de Argentina
 Русский
 Italiano
 日本語
 한국어
 العربية
 Français
 Deutsch