












Respuesta directa: El abombamiento de las botellas de plástico ocurre cuando la presión exterior de una botella sellada de champú o loción se vuelve mayor que la presión interior, y la pared lateral de la botella no es lo suficientemente rígida como para resistir esa diferencia. La pérdida de presión puede producirse cuando un envase llenado en caliente se enfría, cuando el gas del espacio libre se consume o se absorbe, cuando el agua o los ingredientes volátiles penetran a través del envase, o cuando el envase se traslada a una temperatura o presión atmosférica diferente. La compresión en la cinta transportadora y una distribución deficiente de la pared pueden crear o localizar la abolladura, pero no son las únicas causas.
La solución correcta depende de cuando comience el revestimiento. Una botella que se deforma a los pocos minutos de taparse se investiga de manera diferente a una que presenta cambios después de seis semanas o solo tras un envío aéreo. Conserva las muestras afectadas, registra la cronología de los hechos, compara la masa de llenado y las dimensiones con los controles conservados, y prueba la botella de producción real, el cierre y la fórmula antes de modificar el peso de la botella, la temperatura de llenado, el espacio libre o la ventilación.
Esta guía está dirigida a marcas de cosméticos, ingenieros de empaque, equipos de calidad, empresas de llenado y proveedores de envases. Los términos “paneling” y “panelling” se refieren al mismo fenómeno de colapso hacia adentro de las paredes laterales. No existe una temperatura de llenado, un peso de envase, un espesor de pared ni un límite de vacío universales y seguros para todos los envases de PET, HDPE, PP o PCR.
¿Qué es el revestimiento con botellas de plástico?
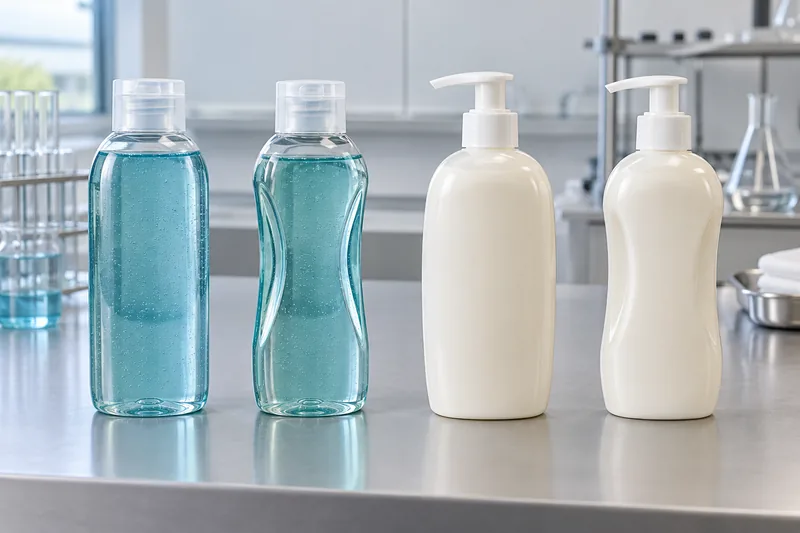
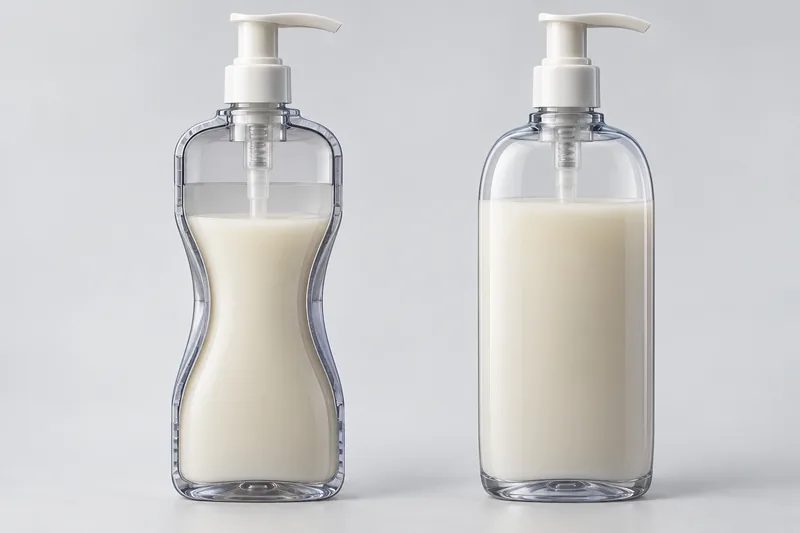
El abombamiento es la deformación hacia adentro, ya sea permanente o temporal, de una o más paredes de una botella. Es más visible en paneles anchos y relativamente planos, pero también puede manifestarse como una cintura en forma de reloj de arena, una sola zona cóncava o varias abolladuras alrededor de una botella redonda. La condición determinante es sencilla: la presión externa supera a la presión interna lo suficiente como para que la estructura se deforme.
La diferencia de presión es la conductor; la rigidez y la geometría de la pared determinan cómo responde el empaque. Una botella ligera puede ser la primera en mostrar el problema, pero el simple hecho de agregar resina puede enmascarar, en lugar de eliminar, un mecanismo continuo de pérdida de gas, térmico o de permeación. Por el contrario, una botella ligera bien diseñada puede superar en rendimiento a una botella más pesada que tenga un panel de etiqueta grande sin soporte o una distribución desigual de la pared.
Las abolladuras no son el único tipo de deformación que puede sufrir una botella
| Observación | Lo que podría indicar | Por qué es importante esta distinción |
|---|---|---|
| La pared lateral se hunde hacia adentro después del sellado | Revestimiento debido a la presión interna negativa o a la compresión aplicada | Analizar el historial de presión, la pérdida de gas y la resistencia estructural. |
| La botella se abomba hacia afuera o la base se tambalea | Presión interna positiva, generación de gas, expansión térmica o resistencia al calor insuficiente | Esta es la dirección opuesta de la presión y requiere una evaluación de seguridad diferente. |
| La mella es idéntica a la que había antes del empaste | Daños causados por el moldeo, el enfriamiento, la expulsión, el empaque o el transporte | Un control de botellas vacías retenidas permite separar la producción de botellas de los efectos relacionados con el empaque de productos llenados. |
| Aparecen líneas blancas, fisuras o grietas | Concentración de tensiones o agrietamiento por tensiones ambientales | El colapso estructural y el agrietamiento por tensión química pueden coexistir, pero no son sinónimos. |
| Un tubo flexible permanece aplanado después de la dispensación | Retorno de aire deficiente, orificio obstruido o problema con la recuperación del tubo | El comportamiento de los tubos no debe diagnosticarse aplicando una regla rígida de panelado de botellas. |
Primero, revisa las botellas retenidas sin llenar del mismo lote. Si la muestra de control vacía ya presenta esa característica, comienza por el moldeo por soplado, el enfriamiento y el empaque. Si la característica aparece solo después de que el envase de producción se haya llenado y sellado, considera la botella, la fórmula, el cierre, el proceso de llenado y el entorno como un solo sistema.
La herramienta de diagnóstico más rápida: ¿cuándo se abolló la botella?
El tiempo transcurrido entre el llenado y la deformación visible suele ser más útil que el nombre de la resina. Elabora una línea de tiempo a partir de videos de la línea de producción, registros de producción, revisiones de almacén, datos de envío y muestras retenidas. Decir “llegó abollado” no es suficiente; determina el momento más temprano en el que una unidad que se sabía que estaba en buen estado comenzó a presentar anomalías.
| Cuando aparecen las primeras manchas | Prioridades de investigación | Pruebas útiles |
|---|---|---|
| Antes de llenar | Distribución en la pared, enfriamiento del molde, expulsión, empaque de botellas vacías y apilado | Mapa de cavidades, masa de la botella, pesos de las secciones, dimensiones y controles en vacío |
| Durante la manipulación o el tapado | Rieles guía, ruedas en forma de estrella, pinzas, presión del cabezal de tapado y paneles planos sin soporte | Video a cámara lenta, marcas de contacto, orientación de la deformación y correlación entre la posición de las líneas |
| De minutos a horas después del llenado en caliente y el sellado | Enfriamiento del producto y del espacio de cabeza, momento del cierre, variación de la temperatura de llenado y ablandamiento de la botella por calor | Temperatura real del producto en el momento del llenado y cierre, curva de enfriamiento y tiempo de colocación de la tapa |
| Días o semanas, con una pérdida de peso cuantificable | Fugas, permeación de agua o solventes, pérdida de sustancias volátiles, transmisión a través del cierre o absorción de la fórmula por el plástico | Evolución de la masa por unidad, inspección de los sellos, contenedor de referencia y almacenamiento controlado |
| Días o semanas, pérdida de masa mínima | Consumo de oxígeno, disolución/absorción de gases, efectos térmicos lentos, fluencia estructural o una fuga de gas demasiado pequeña para el método de masa | Estudio del espacio de cabeza y el oxígeno, controles químicos, tendencia dimensional e integridad del cierre |
| Solo después del transporte o de una transición climática | Historial de altitud/presión barométrica, ciclos de temperatura, apilamiento, vibración o movimiento de cierre | Perfil de la ruta, registrador de datos, condiciones de embalaje y simulación de distribución |
Panel sobre los envases de champú y loción: seis grupos de causas fundamentales
1. El producto caliente se sella y luego se enfría
Si se cierra una botella mientras su contenido y el espacio libre están a una temperatura más alta que la condición de almacenamiento posterior, el enfriamiento puede reducir la presión interna. Además, la pared de la botella puede estar más blanda mientras está caliente, por lo que puede deformarse antes de que el sistema se estabilice por completo. El resultado exacto depende de la temperatura del producto, el espacio libre, la contracción térmica del líquido, el cambio de volumen de la botella, el momento del cierre, el comportamiento del sello y la rigidez de la botella.
Solo en lo que respecta al gas, la ecuación del gas ideal ofrece una orientación útil: a cantidad y volumen constantes del gas, la presión absoluta varía aproximadamente en proporción a la temperatura absoluta, P₂ ≈ P₁ × T₂/T₁. Una botella realmente llena no es un frasco de gas de volumen fijo: los volúmenes del líquido y de la botella varían, el gas puede disolverse o permear, y el cierre puede tener fugas. Usa la ecuación para entender la tendencia, no para predecir una presión que indique si la prueba se pasa o no.
2. La fórmula consume o absorbe el gas del espacio de cabeza
La oxidación u otra reacción en la fórmula pueden consumir oxígeno en el espacio de cabeza. El gas también puede disolverse en el producto o ser absorbido por él. Si el gas de reemplazo no ingresa a través del empaque al mismo ritmo, la presión interna disminuye. Los antioxidantes, los sistemas botánicos, los aceites, las fragancias, los colorantes y otros ingredientes pueden alterar la demanda de oxígeno, pero el riesgo no puede determinarse de manera confiable solo a partir del nombre de un ingrediente. Compare la fórmula final con una referencia adecuada y, cuando sea necesario, mida la composición del espacio de cabeza.
Un mecanismo basado en la formulación puede ser lento y depender del lote. Los cambios en la fragancia, el sistema antioxidante, el historial de las materias primas, la aireación durante la mezcla o la temperatura de llenado pueden alterar el comportamiento, incluso cuando la botella no ha cambiado.
3. El agua, el solvente u otro componente se escapa a través del empaque
Un envase de plástico sellado no constituye automáticamente una barrera absoluta. Las moléculas pueden atravesar la pared del envase, el cierre, el revestimiento, la bomba, el tubo de inmersión o las interfaces. Los componentes de la fórmula también pueden incorporarse al polímero. La pérdida de líquido o vapor puede reducir la presión interna y disminuir la masa del producto. La tasa de pérdida depende del sistema completo de materiales, el área de superficie, la distribución en las paredes, el gradiente de concentración, el sellado, la temperatura y la humedad.
La norma ASTM D2684/D2684M aborda la permeabilidad de los envases termoplásticos a los productos envasados en condiciones específicas y expresa los resultados para diversos diseños de envases como una tasa de pérdida o ganancia de peso. Ese principio es útil para los cosméticos, pero la norma no convierte un único resultado acelerado en una predicción universal de la vida útil. Se deben utilizar la fórmula real y las condiciones previstas, y hay que tener cuidado al extrapolar más allá de la evidencia.
4. Cambios en la presión atmosférica o la temperatura durante la distribución
Un paquete que se haya llenado, sellado y equilibrado en un lugar puede estar expuesto a una presión barométrica diferente en una altitud mayor o menor. El transporte aéreo, las rutas de montaña y la altitud del destino pueden generar diferencias de presión. La norma ASTM D6653/D6653M está diseñada específicamente para evaluar los efectos de la diferencia de presión a gran altitud en los sistemas de empaque mediante el método de vacío; su alcance publicado indica una exposición en aviones de carga de hasta 5,791 m (19,000 pies) y describe los resultados como cualitativos. No establece un límite de aprobación único para los frascos de cosméticos.
La temperatura y la altitud pueden interactuar. Un paquete puede enfriarse en la bodega de un avión, calentarse en un contenedor o estar sujeto a los ciclos de temperatura de un almacén. Las pruebas de distribución deben reflejar la secuencia de la ruta, en lugar de evaluar cada riesgo por separado y suponer el resultado combinado.
5. La línea de llenado comprime mecánicamente la botella
Los rieles guía, las ruedas en estrella, los tornillos de alimentación, las pinzas y los cabezales de tapado pueden ejercer presión sobre un panel sin soporte. Si el cierre se sella mientras la pared está comprimida, la botella puede quedar deformada al liberarse la carga, ya que el sistema sellado se resiste a recuperarse. Una abolladura repetida a la misma altura y orientación es una pista clara. Esta causa puede denominarse «paneleo» en el lenguaje cotidiano de la producción, aunque la fuerza que la provoca sea mecánica.
Pase las botellas marcadas por cada una de las estaciones e inspeccione antes y después de cada contacto. Para los riesgos relacionados con la línea, como la posición de los rieles, la estabilidad de la base y la alineación del cabezal de tapado, la prueba de línea documentada de su llenadora es la evidencia determinante. Una muestra llenada a mano no prueba que la botella vaya a pasar por los rieles, los puntos de transferencia, las cargas de la tapadora y la acumulación en una línea automática.
6. La estructura de la botella no puede soportar el diferencial aplicado
Los paneles planos grandes, las transiciones bruscas, las áreas localmente delgadas, la distribución asimétrica de las paredes y el soporte inadecuado cerca de los hombros o las bases pueden ser los primeros en deformarse. El grado de la resina, la orientación, la cristalinidad, el historial de moldeo, la temperatura de la botella y la fluencia a largo plazo también influyen en la rigidez. La deformación repetida puede reducir la resistencia; una botella que ya se haya deformado no debe considerarse automáticamente como una muestra de prueba representativa sin usar.
Este factor estructural suele actuar como amplificador. Si una fórmula elimina gas de manera continua o si un envase llenado en caliente genera un vacío intenso, una botella más rígida puede retrasar la aparición de daños visibles sin corregir el desequilibrio de presión subyacente.
¿El material de la botella provoca la formación de vetas?
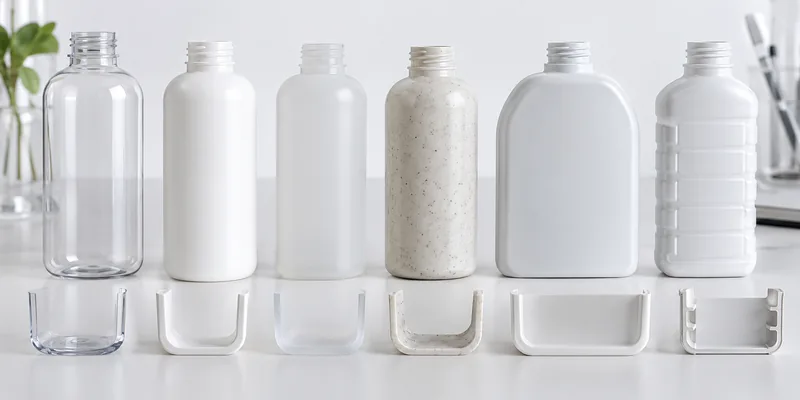
El material es importante, pero la familia de resinas por sí sola no determina el éxito. Se deben comparar el grado de la resina, el proceso de fabricación, la distribución de las paredes, la forma, la masa de la botella, la temperatura y la interacción entre la fórmula y el envase. Las siguientes tendencias son consideraciones para la selección, no aprobaciones de compatibilidad.
| Material/sistema | Comportamiento típico del empaque | Revisiones de paneles |
|---|---|---|
| PET | Transparente, brillante y relativamente rígido; por lo general, se fabrica mediante moldeo por soplado y estirado, con paredes orientadas. | Distribución de la pared de la preforma/diseño, geometría del panel, temperatura de llenado y rendimiento de la fórmula/barrera. |
| HDPE | Resistente, por lo general opaco o translúcido y, a menudo, fácil de apretar; normalmente se fabrica mediante moldeo por extrusión-soplado. | Programación de la preforma, espesor de las esquinas y los hombros, recuperación del panel, permeación y sorción de la fórmula. |
| LDPE o sistema con alto contenido de PE flexible | Suave y fácil de apretar. | Una rigidez baja puede hacer que los efectos de presión o de retorno de aire sean más evidentes; verifica la ventilación del cierre y la recuperación en condiciones reales de uso. |
| Botella de PP | Ofrece buena resistencia química en muchos sistemas y se utiliza para algunas botellas, envases sin aire y muchos cierres. | Calidad/proceso, diseño de la pared, historial térmico, fórmula y sistema completo de dosificación. |
| PET/HDPE/PP con PCR | La PCR identifica la materia prima reciclada dentro de una familia de polímeros; no se trata de un polímero independiente. | Controle el grado, la fuente, el porcentaje, la contaminación o el olor, el color, la variabilidad mecánica y el procesamiento. No dé por sentado que el contenido de PCR fue la única causa de la falla. |
Para una comparación más completa de las resinas, consulta la guía de Boyu sobre plásticos utilizados para las botellas de champú. De esta manera, los compradores pueden comparar los formatos de producción en el gama de botellas cosméticas de plástico, categoría de botellas de champú y categoría de frascos para loción. La selección de la categoría es solo el punto de partida; aún es necesario realizar pruebas de envases llenos en condiciones equivalentes a las de producción.
¿Se solucionaría el problema con una botella más gruesa o más pesada?
Aunque pueda aumentar la resistencia, no garantiza que se corrija la causa raíz. Compara la distribución mínima de las paredes en las zonas críticas, no solo la masa promedio. Agregar unos pocos gramos a una base que ya es gruesa no fortalecerá un panel central delgado. Solicita un estudio de peso por sección, un mapa de paredes críticas, datos de cavidades y una comparación entre el vacío controlado y el relleno compacto. Además, confirma que la rigidez agregada no afecte los objetivos de compresión, dispensación y reciclabilidad, ni el manejo en la línea de producción ni el costo.
¿La PCR aumenta la probabilidad de que las botellas se agrupen?
No necesariamente. Un material reciclado postconsumo (PCR) calificado, procesado dentro de un diseño controlado, puede ofrecer un desempeño aceptable. El riesgo aumenta cuando las propiedades de la materia prima, la contaminación, la degradación, la proporción de la mezcla o el control del proceso generan variaciones mecánicas. Trata el porcentaje de PCR, la fuente o el grado y el control de cambios como variables de especificación; luego, califica el empaque terminado. Boyu’s guía de envases cosméticos con PCR explica por qué el contenido reciclado debe evaluarse en función de su polímero base y su uso final.
Cómo afectan las fórmulas de los champús y las lociones a los paneles
Una fórmula puede afectar al envase de manera mecánica, química y mediante la transferencia de masa. El hecho de que sea “a base de agua” no garantiza la compatibilidad. El champú puede contener tensioactivos, sales, fragancias, polímeros acondicionadores, siliconas, extractos botánicos, ácidos o álcalis. Las lociones pueden contener agua, aceites, emulsionantes, fragancias, ingredientes activos, humectantes y gases incorporados durante la mezcla. Cada uno de estos componentes puede alterar la demanda de oxígeno, la solubilidad de los gases, la sorción, la permeación, el riesgo de agrietamiento por tensión, la viscosidad o el proceso de llenado requerido.
- La viscosidad no es la causa directa de la presión. El hecho de que una loción sea espesa no significa automáticamente que la botella se deforme. Sin embargo, puede requerir un llenado en caliente, retener la aireación o afectar la forma en que se equilibra la temperatura.
- Los tensioactivos no son un desencadenante universal de la formación de paneles. Pueden influir en la formación de grietas por tensión y en el comportamiento interfacial de algunos polímeros, mientras que la formación de paneles sigue requiriendo presión o compresión, además de una resistencia estructural insuficiente.
- El contenido de fragancias y solventes es importante más allá del olor. Los componentes pueden ser absorbidos por los plásticos, filtrarse, alterar un revestimiento o modificar el comportamiento de pérdida de masa.
- La aireación complica la línea de base. La espuma o el aire atrapado pueden colapsarse después del llenado, lo que altera la interpretación del nivel de llenado y del espacio libre, incluso cuando la botella permanece sellada.
- La oxidación de la fórmula puede alterar el espacio de cabeza. Confírmalo con controles o pruebas analíticas; no determines el consumo de oxígeno basándote únicamente en una abolladura.
Correr pruebas de compatibilidad de envases cosméticos con la fragancia final, el color, el conservante, el sistema activo, la resina, el colorante, el tapón y la decoración. Una fórmula base en una botella sin decorar no puede eliminar todos los riesgos del empaque comercializado.
Cómo la temperatura, la humedad, la altitud y las condiciones de almacenamiento afectan el colapso de las botellas
Temperatura afecta la presión del gas, el volumen del líquido, la rigidez del polímero, la fluencia, la tasa de permeación y la velocidad de reacción. Registre la temperatura real del producto en la llenadora, la temperatura en el momento de la aplicación del cierre y el perfil de acondicionamiento posterior. El punto de referencia de la sala no sustituye a la temperatura del producto dentro de la botella.
Humedad puede modificar la fuerza motriz del transporte de agua y afectar a las etiquetas o los empaques de cartón, mientras que la baja humedad y el calor pueden acelerar la pérdida de agua en algunos sistemas de empaque. Su importancia depende de la fórmula y de la vía de barrera.
Altitud y presión barométrica cambios en la presión externa. Utilice el lugar de llenado, el almacén, los medios de transporte y el destino reales para definir un perfil de presión. El hecho de que una botella pase la prueba a nivel del mar no significa que sea apta para todas las rutas de montaña ni para la exposición en aviones de enlace no presurizados.
Orientación de almacenamiento y empaque secundario cambios en las cargas mecánicas y de contacto. Las muestras en posición vertical, lateral e invertida pueden revelar diferentes comportamientos en cuanto al sellado, la permeabilidad y la interacción con la fórmula. Los separadores corrugados, el film retráctil o la compresión del palé pueden limitar la recuperación de la botella o generar abolladuras repetibles.
Una investigación práctica de las causas fundamentales
- Ponga en cuarentena y conserve las pruebas. Separa las unidades afectadas de las no afectadas por lote, cavidad, turno, línea, lote de fórmula y ubicación. No abras todas las muestras.
- Define el defecto. Toma una fotografía de cada cara con una escala, registra la profundidad de la abolladura o las dimensiones críticas, y anota si el cierre, la base o la etiqueta también se movieron.
- Crea la línea de tiempo. Identifica el primer punto de control válido y el primer punto de control no válido. Recupera los datos sobre la temperatura del producto, el tiempo de cierre, el enfriamiento, el almacén y el envío.
- Compara los controles. Incluye botellas vacías, la misma fórmula en un envase de referencia adecuado, envases de producción de calidad comprobada y, si resulta útil, materiales o diseños alternativos para las botellas.
- Mide la masa unidad por unidad. Limpia las superficies exteriores y pesa las mismas unidades al inicio del estudio y a los intervalos previstos, utilizando una balanza calibrada adecuada. Una tendencia a la baja indica la presencia de fugas, permeación o pérdida de sustancias volátiles, pero no permite localizar el punto de origen.
- Estructura de la botella Map. Anota la masa total, los pesos de cada sección, el espesor mínimo crítico de la pared, las dimensiones, la cavidad y el lote de resina, color y PCR. Es posible que sea necesario realizar un corte destructivo.
- Verifica que el cierre esté intacto. Revisa las superficies de sellado, el revestimiento o la junta, las roscas o los enganches, el collarín de la bomba y la configuración de la aplicación. El intercambio de gas puede ocurrir sin que se forme un charco visible.
- Reproduce un factor a la vez. Compara el tiempo de cierre, el perfil de temperatura, la fórmula, el diseño del envase, la presión de la línea o las condiciones de distribución, manteniendo constantes el resto de los factores.
Cálculo de la variación de masa
Diferencia para un paquete = masa del paquete lleno en condiciones de uso − su propia masa inicial. Informa el signo, el tiempo transcurrido, la condición y la resolución del balance. Para una interpretación correcta se requieren controles comparables, ya que el residuo, la humedad de la etiqueta, la manipulación y la deriva del instrumento pueden influir en pequeños cambios.
Un frasco de cosméticos método de prueba de fugas Se pueden investigar las vías de sellado, mientras que un estudio de permeabilidad y pérdida de masa aborda la transmisión lenta del contenido del empaque. Estos aspectos están relacionados, pero no son intercambiables. El hecho de que un empaque haya pasado una prueba de fugas de líquido no descarta la transferencia de gas a través de una vía pequeña o la permeación a través de una pared.
Cómo instalar paneles de botellas de plástico
Selecciona una corrección solo después de que el mecanismo esté respaldado por evidencia. Cambiar varias variables a la vez puede hacer que una prueba pase sin revelar qué control debe mantenerse en la producción.
Si el enfriamiento después del cierre genera el vacío
- Reduzca o controle mejor la temperatura de llenado cuando lo permitan la seguridad del producto, la viscosidad y los requisitos del proceso.
- Optimice el tiempo y la temperatura durante el proceso de cierre mediante una prueba de línea documentada.
- Evalúa una botella, una resina o un proceso diseñado para el rango real de temperaturas de llenado.
- Revisa las especificaciones de espacio libre y volumen de llenado como un sistema; no copies un porcentaje universal.
¿Por qué no existe una regla universal sobre el espacio libre? El volumen de gas, la contracción y expansión del líquido, la elasticidad de la botella, el comportamiento del cierre, la aireación y la precisión del llenado interactúan entre sí. Aumentar o disminuir el llenado también puede provocar llenado insuficiente, desbordamiento, fugas o problemas con el tubo de succión de la bomba. Valida un rango de llenado definido en lugar de usar “más espacio libre” o “menos espacio libre” como eslogan.
Si la composición química o la absorción de gases provocan la pérdida de presión
- Confirme el mecanismo mediante controles de formulación y análisis del espacio de cabeza o análisis químicos, cuando sea necesario.
- Revisa con el formulador los cambios relacionados con los antioxidantes, las fragancias, las materias primas y los procesos.
- Evalúa un empaque compatible que ofrezca un rendimiento estructural o de barrera adecuado.
- Considera el manejo de gases inertes únicamente mediante un estudio de llenado controlado; la dosificación de gases puede generar sus propios riesgos relacionados con la presión, la seguridad y el proceso.
Si la causa es la permeación o la pérdida de sustancias volátiles
- Determina si la vía dominante es la pared de la botella, el cierre, el revestimiento, la bomba o la interfaz.
- Compara los grados de resina compatibles, las distribuciones de pared, las estructuras de barrera o los cierres bajo el mismo protocolo de acondicionamiento.
- Mide la masa del producto, el estado de la fórmula y el funcionamiento del empaque a lo largo de la vida útil declarada.
- Realice una revisión de los requisitos normativos y de la reciclabilidad antes de adoptar recubrimientos, capas múltiples o tratamientos superficiales.
Si la presión de la línea provoca la abolladura
- Vuelve a colocar los rieles guía y los puntos de contacto lejos de los paneles sin soporte.
- Reduzca la carga innecesaria en las pinzas, la rueda estrellada o el cabezal de tapado dentro de los límites validados del equipo.
- Agrega la manipulación de contenedores o discos cuando sea necesario, y confirma que el cambio no reduzca el rendimiento ni la estabilidad.
- Rediseña la zona de contacto, la base o la pared lateral si el proceso no puede evitarlo de manera segura.
Si la estructura de la botella es el factor limitante
- Mejora la distribución de las paredes mediante el control del proceso de preforma, parison o soplado, en lugar de agregar masa a ciegas.
- Reduce las áreas planas extensas sin soporte o agrega nervaduras sutiles, relieves, curvaturas o paneles de vacío diseñados especialmente, siempre que el diseño de la marca lo permita.
- Utiliza el análisis de elementos finitos y los prototipos como herramientas de desarrollo, y luego verifica los resultados con botellas moldeadas en serie.
- Establece controles de dimensiones y peso por sección específicos para cada cavidad, de modo que un buen promedio no oculte una cavidad deficiente.
Cómo llenar, cerrar, guardar y usar correctamente la botella
Una botella que cumple con los requisitos puede presentar deformaciones incluso cuando la producción opera fuera del rango aprobado. Convierte los resultados del desarrollo en ajustes de línea, reglas de almacén y controles de cambios que los operadores puedan seguir en la práctica.
- Acondiciona los componentes vacíos según lo especificado. Las botellas que se almacenan a temperaturas muy bajas o muy altas pueden comportarse de manera diferente en la línea de producción. Manténlas limpias, cubiertas y protegidas de cargas prolongadas que puedan abollar los paneles anchos.
- Controla el producto, no solo el punto de ajuste del tanque. Mide la temperatura representativa de la fórmula en la boquilla de llenado y en el momento de la aplicación del cierre. Define las medidas a tomar cuando los valores se salgan del rango validado.
- Mantener el contenido y el espacio libre dentro de los límites especificados. Verifique el llenado mediante un método validado de medición de masa o volumen que tenga en cuenta la densidad de la fórmula. No “rellene” manualmente las unidades más allá del rango de llenado aprobado.
- Evita apretar el biberón antes de cerrarlo. Los rieles, las manos y las pinzas no deben comprimir el panel mientras se coloca la tapa o se aplica la bomba. Verifica la carga y la alineación de la tapadora durante el cambio de modelo.
- Aplica la configuración de cierre aprobada. Un cierre demasiado apretado puede dañar la junta o el cuello; uno que no esté lo suficientemente apretado puede permitir fugas de gas o líquido. El par de apriete es una variable de control, no una prueba de sellado en sí misma.
- Respeta el tiempo de enfriamiento y acondicionamiento establecido. No empaque en cajas botellas calientes y blandas sometidas a una compresión intensa, a menos que se haya comprobado que esa condición es adecuada.
- Utiliza el transportista, la orientación y la ruta aprobados. Protege los paneles de las cargas de separadores o de película retráctil y mantén las temperaturas del almacén dentro de los límites especificados para el producto y el empaque.
- No “repare” los envases para el consumidor perforándolos o aflojando los cierres. Si se detectan paneles en el inventario disponible en el mercado, se debe poner en cuarentena y evaluar el lote de acuerdo con el procedimiento de la empresa para el manejo de quejas y la seguridad de los productos.
Las instrucciones para el consumidor deben referirse al producto y no al defecto: almacenar dentro del rango de temperatura indicado en la etiqueta, cerrar el envase después de su uso y no transferir la fórmula a un recipiente no apto para tal fin. En el caso de los envases con bomba, el accionamiento normal y repetido altera el espacio libre y debe tenerse en cuenta durante el desarrollo si pudiera afectar la forma o la dispensación.
Cómo validar una botella mediante el panelado
Un programa útil vincula la causa sospechada con una prueba medible. No existe una “prueba de panel” universal que dé el visto bueno a todos los frascos de cosméticos. El documento técnico de IoPP/PDI ofrece un concepto útil de resistencia al vacío para bidones de plástico, pero su aparato y sus valores no deben copiarse como norma para frascos de cosméticos. Desarrolla un método específico para cada frasco con equipo calibrado y criterios de aceptación documentados.
- Congela la muestra de prueba. Registra el tipo y origen de la resina, el porcentaje de PCR, el colorante, el molde y la cavidad, la masa de la botella y las paredes críticas, el acabado, el cierre o la bomba, el revestimiento o la junta, la decoración, el lote de la fórmula y el proceso de llenado.
- Establecer mediciones de referencia. Toma fotografías de todos los lados; registra la masa llenada, el nivel de llenado, las dimensiones críticas, el método de cierre, la temperatura del producto y el tiempo transcurrido desde el llenado hasta el sellado.
- Utiliza réplicas y controles. Incluye más de una unidad de producción, varias cavidades o lotes relevantes, controles en blanco y una referencia de fórmula adecuada. El número de muestras debe basarse en el riesgo y la variabilidad, no en una cifra genérica que se encuentre en línea.
- Implementa un sistema de almacenamiento realista. Toma en cuenta las temperaturas normales y de estrés justificadas, la humedad pertinente, la orientación vertical, lateral o invertida, y los envases parcialmente utilizados si el uso del consumidor modifica el espacio libre.
- Distribución de retos. Simular las condiciones de presión y altitud, los ciclos térmicos, las vibraciones, la compresión y los riesgos de caídas relevantes para el embalaje final y la ruta.
- Realice las mediciones a los intervalos previstos. Controla el peso, la profundidad y las dimensiones de la deformación, el aspecto, el olor y la viscosidad de la fórmula (cuando corresponda), las fugas, el par de torusión y la dosificación.
- Define de antemano qué significa “aprobado” y “reprobado”. Algunos ejemplos pueden ser: ausencia de paneles inaceptables permanentes, ausencia de fugas, dimensiones dentro de los límites indicados en las líneas o etiquetas, variación de masa dentro de un límite justificado y funcionamiento aceptable de la bomba. Los límites numéricos deben ser específicos para cada producto.
- Vuelve a probar los cambios significativos. La fórmula, la fragancia, el tipo o la fuente de la resina, el porcentaje de PCR, el color, el peso de la botella, el molde o la cavidad, el cierre, los ajustes de llenado, los cambios de planta o de ruta pueden invalidar la evidencia previa.
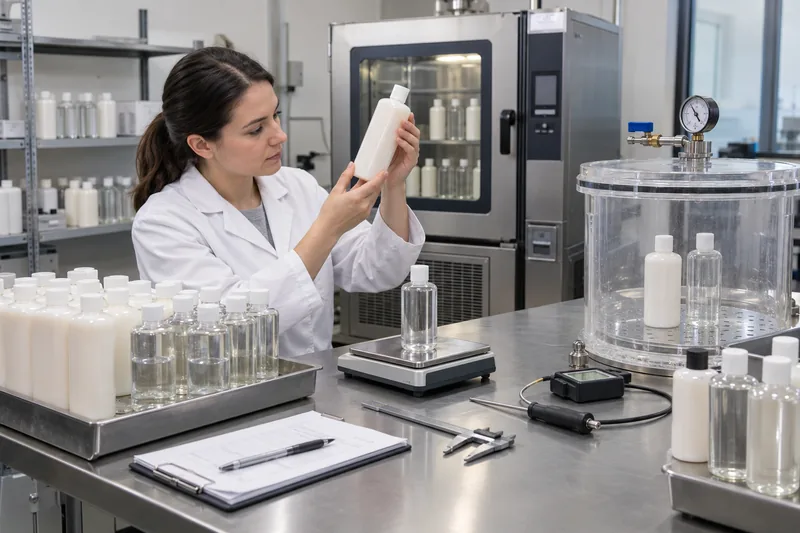
Para el programa de calificación más amplio —dimensiones, fugas, compatibilidad, dosificación, goteo y distribución—, utilice el lista general de comprobación de ensayos de frascos cosméticos. La autorización de los paneles debería integrarse en ese sistema, no sustituirlo.
Matriz de resolución de problemas para paneles de botellas de plástico
| Patrón | Las primeras revisiones más útiles | Posible dirección tras la confirmación | Respuesta incorrecta común |
|---|---|---|---|
| Paneles en el plazo de una hora tras el sellado | Temperatura de llenado/cierre, curva de enfriamiento, tiempo de cierre con la tapa puesta, compresión de la línea | Controlar la secuencia térmica y de cierre; validar la estructura adecuada del empaque | Cambio de resina sin registrar la temperatura |
| Reducción gradual de la velocidad y pérdida de masa | Tendencia de la masa unitaria, trayectoria del sellado, volatilidad, comparación entre el material y el cierre | Mejorar la barrera o la ruta de sellado verificada; reconsiderar los materiales compatibles | Calificarlo de oxidación basándose únicamente en la apariencia |
| Reducción gradual de la masa sin pérdida clara de masa | Controles de fórmula/referencia, espacio de cabeza, sensibilidad a las fugas de gas, historial de temperatura | Abordar el consumo o la absorción de gas, o la ruta del paquete, después de la confirmación | Si la lectura de la báscula se mantiene estable, eso demuestra que no hay movimiento de gas |
| Abolladura en el mismo lado en la mayoría de las botellas | Riel guía, rueda en forma de estrella, pinza, cabezal de tapado y contacto con la caja | Corregir la carga o la posición de contacto, o reforzar la geometría local | Agregar el peso de la botella antes de revisar la línea |
| Falla una cavidad o una posición del molde | Identificación de cavidades, pesos de las secciones, mapa de paredes, registros de enfriamiento y de proceso | Ajustar correctamente las herramientas y los procesos, y reforzar los controles de la cavidad | Combinar las cavidades fallidas y las buenas en un promedio |
| Solo una fórmula se envasa en la misma botella | Fórmula final, tendencia de masa, espacio de cabeza, temperatura de llenado y envase de referencia | Ajustar la fórmula o el proceso, o seleccionar una barrera o estructura compatible | El uso del agua como prueba de compatibilidad |
| Solo fallan las muestras de envío | Altitud y temperatura a lo largo del recorrido, compresión al empacar, vibración y movimiento del cierre | Validar el remitente final y la secuencia relevante para la ruta | Aprobar una prueba de almacenamiento estático y detenerse |
Qué incluir en la solicitud de cotización, el acuerdo de calidad y el plan de control
- Categoría del producto final, ingredientes relevantes, rango de viscosidad, densidad, consideraciones sobre volatilidad, rango de temperatura de llenado y comportamiento de aireación/formación de espuma.
- Llenado nominal, capacidad máxima, rango de llenado permitido, método del espacio libre y secuencia de llenado y cierre.
- Polímero de la botella, grado y origen exactos, porcentaje de PCR y origen cuando se utilice, colorantes y aditivos, masa de la botella y especificaciones críticas de espesor de pared y peso por sección.
- Identificación del molde/cavidad, dimensiones críticas, geometría del panel, estabilidad de la base, acabado del cuello y revisión del plano aprobado.
- Modelo de cierre o bomba, revestimiento/junta, configuración de la aplicación, interfaz de sellado, tubo de inmersión y bloqueo de transporte.
- Contactos y velocidades de la línea de llenado, método de tapado, enfriamiento/acondicionamiento, empaque secundario y configuración de paletas.
- Mercados, cotas de llenado y de destino, modos de distribución, rango de almacenamiento y plazo de vencimiento previsto.
- Método de inspección de paneles, muestras de referencia/límite, puntos de medición, condiciones de prueba, intervalos, plan de muestreo y límites de aceptación.
- Requisitos de notificación de cambios y reautorización para fórmulas, resinas, PCR, colorantes, moldes/cavidades, peso, cierres, procesos, plantas y rutas.
Para comparar proveedores, solicita muestras representativas de la producción y los datos necesarios para reproducir la prueba, no una promesa genérica de que una botella es “anti-paneling”. Si tu equipo está seleccionando un formato, Boyu Packaging puede revisar Opciones de envases para champú y sistemas de envases para lociones en relación con la fórmula, el proceso de llenado y la ruta antes de la calificación formal.
Preguntas frecuentes
¿Puede una botella deformada recuperar su forma original?
Puede recuperarse parcialmente tras la igualación de presión o el calentamiento, especialmente si la deformación se mantuvo en el ámbito elástico. El pandeo permanente, la fluencia, el historial térmico o la tensión pueden impedir la recuperación total. No vuelva a procesar un lote comercial simplemente abriendo o remodelando las botellas sin antes investigar la integridad del sello, la seguridad del producto, su apariencia y la posibilidad de que el problema se repita.
¿La prueba con la bomba de vacío demuestra que la botella es adecuada?
Solo para la muestra, el acondicionamiento, la rampa, el tiempo de mantenimiento y el criterio de aceptación definidos. Permite comparar la resistencia estructural, pero por sí solo no demuestra la compatibilidad de las fórmulas, la permeabilidad, el manejo de las líneas, la vida útil ni el desempeño en la distribución. La diferencia de presión inducida debe justificarse en función del riesgo real.
¿Qué material es mejor para evitar que se formen burbujas: el PET o el HDPE?
Ninguno de los dos polímeros es la solución ideal para todos los casos. El PET suele ser más rígido y transparente; el HDPE suele ser más resistente y flexible. El rendimiento depende del tipo de material, la forma, la distribución del espesor de la pared, el peso de la botella, la temperatura, la fórmula, el cierre y los requisitos de barrera. Compara envases destinados a la producción con la misma fórmula y el mismo proceso.
¿Puedo perforar el revestimiento o aflojar la tapa para liberar el vacío?
No como una solución improvisada. Puede provocar fugas, contaminación, evaporación, oxidación y un par de apertura inconsistente. Cualquier concepto de ventilación debe diseñarse y validarse como parte del empaque, incluyendo los riesgos microbiológicos y de transporte.
¿Por qué solo se hunde un lado de la botella?
Es posible que ese lado sea el más débil estructuralmente debido a la geometría o a la distribución de las paredes, o tal vez esté en contacto con un riel, una pinza, una caja de cartón o una botella adyacente. Marca la orientación a lo largo de la línea de llenado y empaque, registra los datos de la cavidad y las paredes, y compara la ubicación de las abolladuras entre las distintas unidades.
¿El abombamiento de la botella es solo un defecto estético?
No necesariamente. Puede arrugar la etiqueta, desestabilizar el empaque, afectar el aspecto del nivel de llenado, cambiar la posición del tubo de inmersión de la bomba o indicar una transferencia de gas en la fórmula o el empaque. El equipo de producto debe evaluar la funcionalidad, el sellado, la estabilidad, la seguridad y la aceptación por parte del consumidor; la evaluación del aspecto por sí sola no es suficiente.
Desarrollar el proceso de fabricación de botellas, formulación y llenado como un solo sistema
Para resolver un problema existente o validar un nuevo empaque de champú o loción, proporcione la categoría de la fórmula, las especificaciones del envase y el cierre, las temperaturas de llenado y cierre, el momento en que se presenta el defecto, fotos, la tendencia de masa y la ruta de distribución. Boyu Packaging puede ayudarte a seleccionar las muestras de producción y a definir los aspectos del empaque que tu marca o laboratorio de pruebas deben verificar.
Fuentes
Las normas y referencias técnicas se verificaron el 3 de octubre de 2026. Siempre verifica la edición vigente y adquiere o utiliza la norma completa cuando sea necesario.
- ASTM D6653/D6653M-13(2021) — Efectos de la gran altitud en los sistemas de empaque mediante el método de vacío
- ASTM D2684/D2684M-24 — Permeabilidad de los envases termoplásticos a los productos envasados
- ASTM D2561-17(2023) — Resistencia al agrietamiento por tensión ambiental de los envases de polietileno moldeados por soplado
- Instituto del Barril de Plástico / IoPP — Documento técnico sobre paneles
- Berlin Packaging — Cómo evitar el efecto de paneles con las botellas de plástico
- TricorBraun — Revestimiento de botellas de plástico
- Suministro de contenedores y empaques — ¿Qué es el panelado?
 English
 Español de Argentina
 Русский
 Italiano
 日本語
 한국어
 العربية
 Français
 Deutsch