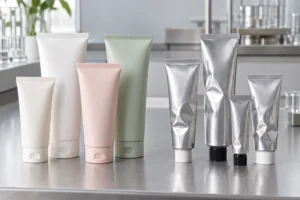
Respuesta directa: Elige un tubo de plástico cuando el producto requiera un cuerpo resistente, una forma ancha y opciones de decoración, un peso reducido para el transporte y una sensación familiar al apretarlo. Elige un tubo de aluminio sin costuras cuando la fórmula necesite una barrera sólida contra la luz, los gases y la humedad, cuando el tubo deba permanecer colapsado después de la dispensación o cuando la marca desee un aspecto metálico arrugado. Ninguno de los dos materiales es mejor en todos los casos.
La decisión debe abarcar el paquete completo: fórmula, capa de contacto o laca interna, hombro, boquilla, tapón, sello de la cola o pliegue metálico, decoración, volumen de llenado y línea de llenado. También hay que aclarar el concepto de “tubo de aluminio”: el aluminio macizo extruido por impacto no tiene la misma estructura que el laminado de aluminio con barrera (ABL).
Esta guía está dirigida a marcas de cosméticos, empresas de llenado por contrato, ingenieros de empaque, equipos de calidad y compradores internacionales que seleccionan tubos para cremas, geles, productos tipo ungüento y productos de cuidado personal. Las aplicaciones farmacéuticas, alimentarias e industriales requieren su propia evaluación normativa y de compatibilidad.
Primero, define qué se entiende por “tubo de plástico” y “tubo de aluminio”
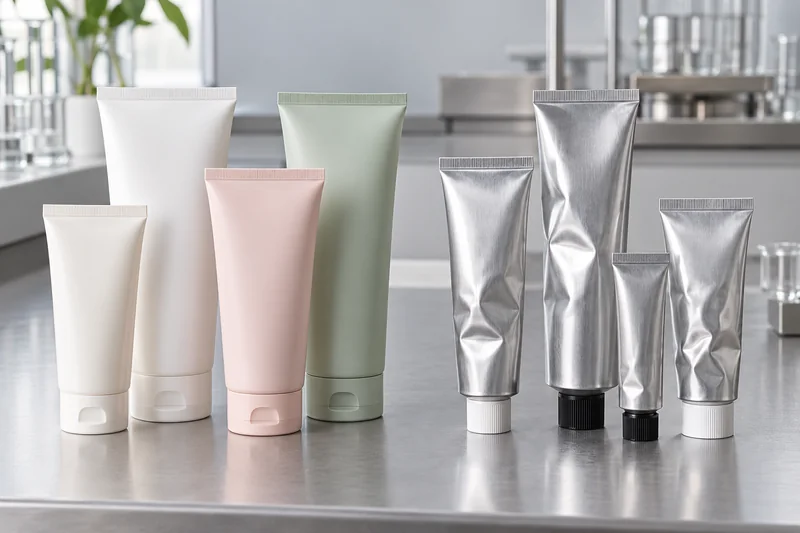
Una especificación de compra que solo indique “tubo de plástico” o “tubo de aluminio” es incompleta. Tres diseños diferentes pueden parecer similares en una fotografía, pero comportarse de manera distinta durante el llenado, el almacenamiento y el uso.
Tubo de plástico extruido o coextruido
El cuerpo está extruido de PE, PP o una estructura polimérica multicapa y unido a un hombro y un cuello moldeados. El PE monocapa es suave y elástico; las estructuras coextruidas pueden incorporar capas adicionales para aumentar la rigidez, el color o las propiedades de barrera. Un tubo de plástico normalmente recupera su forma original después de ser apretado, por lo que su forma y el diseño impreso se mantienen en buen estado durante todo el uso. Esa misma capacidad de recuperación permite que el aire vuelva a entrar por el orificio después de la dispensación.
Tubo laminado PBL o ABL
Un tubo laminado se inicia como una banda plana impresa, que se moldea en forma de cilindro y se suelda a lo largo de una costura lateral. El PBL utiliza una estructura de barrera plástica, a menudo con una capa de EVOH; el ABL incluye una delgada barrera de lámina de aluminio entre las capas de polímero. Ambos suelen tener una superficie de contacto con el producto de plástico y un reborde moldeado. Para conocer los detalles sobre cómo elegir entre estos dos laminados, consulta la guía de Boyu Guía de tubos cosméticos ABL vs PBL.
Tubo de aluminio plegable sin costuras
Un tubo de aluminio sólido se extruye por impacto a partir de una pieza bruta de aluminio. Su cuerpo y su hombro se forman como una sola pieza metálica sin costuras, normalmente con una tapa separada. Con frecuencia se aplica una laca de contacto con el producto cuando es necesario evitar que la fórmula entre en contacto con el aluminio desnudo. Después de llenar el tubo por el extremo abierto, la máquina llenadora aplana y dobla el metal varias veces. El tubo mantiene cada pliegue en lugar de volver a su perfil original.
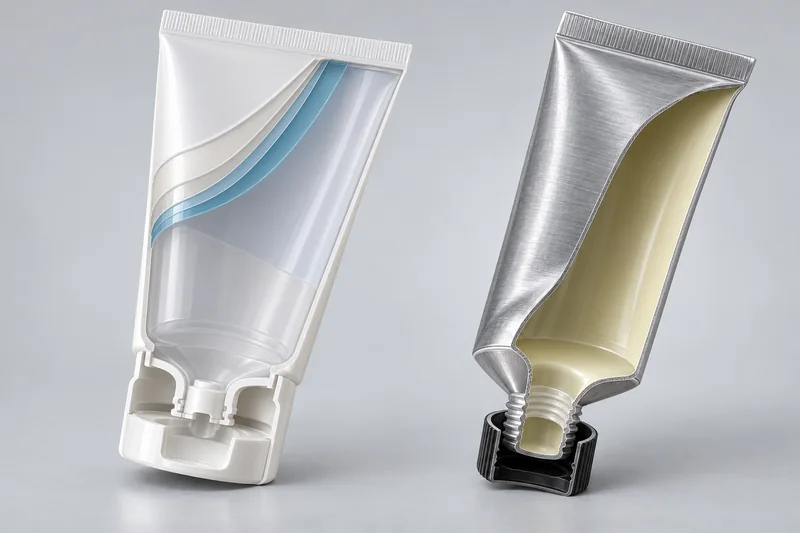
Tubos de plástico vs. tubos de aluminio: la decisión en una tabla
| Criterio | Tubo de plástico / PBL | Tubo de aluminio sin costura | Qué debe verificar el comprador |
|---|---|---|---|
| Barrera | Depende de la resina, el número de capas, el pigmento y la capa de barrera | Una pared metálica continua bloquea la luz y constituye una barrera eficaz contra los gases y la humedad; el cierre y el pliegue siguen siendo importantes | Resultado medido de barrera o estabilidad para el empaque completo |
| Forma después de apretar | Recupera su forma original | Se arruga y permanece doblado | Experiencia del usuario, vaciado y aspecto del envase después de su uso |
| Reentrada en la atmósfera | El cuerpo de recuperación puede aspirar aire a través de la salida | El colapso reduce el efecto de succión hacia atrás provocado por el cuerpo | Sensibilidad real al oxígeno y comportamiento de la tapa y el orificio |
| Formulario de contacto | Funda de polímero, hombro, capa sellante y tapa | Laca interna, posible membrana o sellador de la boquilla y tapa | Código exacto de la resina o recubrimiento y compatibilidad con el paquete de relleno |
| Decoración | Amplia gama de diseños: transparentes, mate, brillantes y diversos métodos de impresión | Capa base más decoración en relieve u otro tipo de decoración; se pueden realizar con acabado de metal natural | Adhesión de la tinta/recubrimiento después del llenado, el frotamiento y la flexión |
| Modo de daño | Agrietamiento por tensión, delaminación, falla en las costuras o en los sellos de cola | Abolladuras, arrugas marcadas, agujeros de alfiler, daños en el recubrimiento o pliegue final débil | Pruebas de distribución y de uso repetido |
| Mejor uso predeterminado | Amplia gama de productos cosméticos y de cuidado personal, una vez validados | Productos sensibles a las barreras o con elementos metálicos cuando se validan el barniz y los pliegues | Elige en función del riesgo de la fórmula, no solo por el nombre de la categoría |
¿Para qué productos son adecuados los tubos de plástico y aluminio?
La categoría del producto es solo un primer filtro. Dos cremas faciales pueden diferir en cuanto al sistema de disolventes, el pH, los aceites esenciales, los ingredientes activos, la sensibilidad al oxígeno y la viscosidad. Aproba el tubo con la fórmula definitiva y el diseño de producción, no con una base de crema genérica.
Buenos candidatos para tubos de plástico o PBL
- Limpiadores faciales, cremas para las manos, lociones corporales, champús, acondicionadores y mascarillas que superan las pruebas de compatibilidad con polímeros y de barrera.
- Productos que requieren un tubo limpio y resistente en el estante, así como una amplia selección de tapas abatibles, de rosca, aplicadores o cabezales de masaje.
- Formatos de viaje, de muestra y para el mercado masivo, en los que es importante que el empaque sea liviano y cómodo de apretar.
- Estructuras opacas o multicapa para fórmulas que requieren mayor protección que el PE transparente de una sola capa, sujeto a los resultados de las pruebas de desempeño.
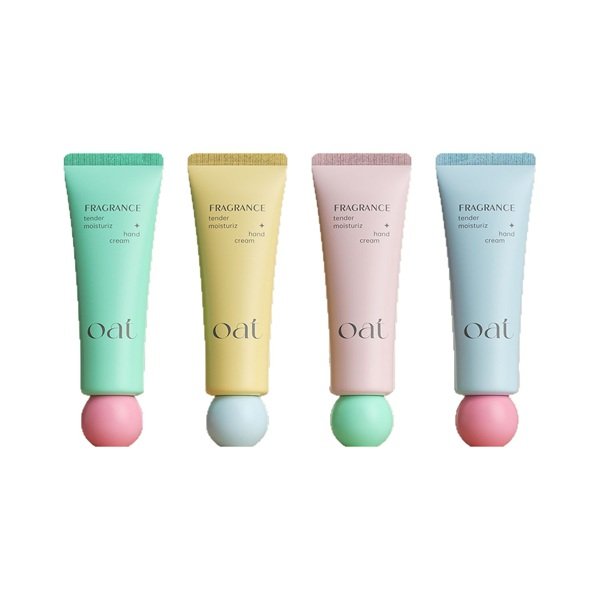
Los compradores pueden explorar la oferta de Boyu gama de tubos para cremas cosméticas para comparar formas y cierres, y luego definir la estructura exacta. En el caso de los envases más pequeños, el Tubo de loción y crema para manos de 15 a 30 mL muestra un formato de plástico portátil sin demostrar que sea adecuado para todas las fórmulas.
Buenos candidatos para tubos de aluminio sin costura
- Cremas tipo ungüento, bálsamos concentrados y productos de tratamiento selectos que requieren un envase plegable y altamente opaco.
- Fórmulas cuyo estudio de estabilidad demuestre un beneficio significativo al limitar la transmisión de luz o de gases.
- Marcas que aceptan deliberadamente las arrugas como parte de una estética clínica, de farmacia o de envases metálicos.
- Productos en los que la recuperación reducida del cuerpo ayuda a limitar la entrada de aire tras cada compresión.
No se debe elegir el aluminio simplemente porque un ingrediente suene a “activo”. La laca interna puede ser la superficie real de contacto con el producto, y los defectos en el recubrimiento o una química incompatible pueden provocar decoloración, corrosión, generación de gases o cambios en la fórmula. Una pared metálica ofrece una protección excelente solo cuando el recubrimiento, el cierre y el pliegue final permanecen intactos.
Fórmulas que requieren un estudio de compatibilidad más exhaustivo
Los productos con alto contenido de fragancias o aceites esenciales, los solventes orgánicos, los ácidos o álcalis fuertes, los sistemas oxidantes o reductores, los ingredientes volátiles y las partículas abrasivas requieren una atención especial. El plástico puede hincharse, ablandarse, agrietarse por tensión o perder aroma; la laca de aluminio puede ablandarse, perder adherencia o dejar al descubierto el metal en los poros. Utilice los productos de Boyu’s protocolo de compatibilidad de envases cosméticos para elaborar la matriz de almacenamiento, los controles y el calendario de evaluación.
Cómo se relaciona la capacidad con el diámetro, la longitud y el material
La capacidad no viene determinada únicamente por la longitud. El volumen útil de llenado de un tubo depende del diámetro interno, el volumen del hombro, la estructura de la pared, la densidad del producto, el espacio libre necesario, la reserva para el sellado o el pliegue, el espacio libre de la boquilla de llenado y la cantidad de producto permitida en la zona de sellado. Por lo tanto, los mililitros nominales no pueden convertirse en un diseño final del tubo sin la fórmula y el proceso de llenado.
El diámetro suele determinar la plataforma del empaque
El diámetro influye en el agarre, el ancho del estante, el área de decoración, la geometría del hombro y las familias de cierres disponibles. La longitud se ajusta luego dentro de la ventana de proceso del convertidor para alcanzar la capacidad deseada. Para el mismo llenado nominal, un tubo estrecho es más largo y puede deformarse o ser menos estable en la línea de llenado; un tubo ancho es más corto, ocupa más espacio en el estante y puede requerir un cierre más grande.
La gama de laminados publicada por un fabricante de tubos ilustra esta relación: aproximadamente 16 mm de diámetro para un envase de referencia de 10 cc, 25 mm para 45 cc, 35 mm para 110 cc y 50 mm para 200 cc. Esos valores son ejemplos de un proveedor, no normas de la industria. La capacidad final debe determinarse a partir del plano aprobado y de una prueba de llenado.
El plástico y el aluminio requieren márgenes de corte diferentes
Los tubos de plástico y laminados necesitan una longitud de extremo libre suficiente para el calentamiento, la compresión con mordazas, el enfriamiento, el marcado y el recorte. Los tubos de aluminio necesitan longitud para el pliegue especificado: simple, doble, triple o en silla de montar. Por lo tanto, solicitar longitudes de corte iguales para un volumen nominal igual puede hacer que un formato quede con poco contenido, con exceso de contenido o que sea imposible cerrarlo correctamente. El llenador, y no solo el fabricante de tubos, debe aprobar la longitud.
Para un formato mediano, el de Boyu… Ejemplo de un tubo de plástico de 60 mL para crema de manos muestra por qué la capacidad, el diámetro, el cierre y la decoración deben analizarse en conjunto, en lugar de comprarse como piezas independientes.
Los procesos de fabricación y llenado son fundamentalmente diferentes
Producción de tubos de plástico
- La resina, el concentrado de color y los aditivos especificados se secan o se procesan según sea necesario y se introducen en una extrusora.
- La manga de una o varias capas se extruye a través de matrices de calibrado, se enfría y se corta a la longitud deseada. En cambio, un tubo laminado se fabrica a partir de una banda impresa que se moldea y se suelda por la costura lateral.
- El reborde, la rosca y el orificio se moldean por compresión o por inyección en el manguito, o bien se suelda a este un reborde ya preparado.
- La superficie se trata donde sea necesario, se decora y se deja secar; la tapa se coloca con el par de apriete y la orientación especificados.
- El tubo de cola abierta se envía a la máquina llenadora, donde se llena y se cierra mediante aire caliente, ultrasonidos, mordazas calientes u otro proceso de sellado térmico homologado. ABL también puede utilizar el sellado de alta frecuencia en equipos adecuados.
Producción de tubos de aluminio sin costura
- Una pieza de aluminio se extruye por impacto en un troquel para formar el cuerpo y el reborde sin costuras.
- El tubo se recorta, se rosca y se recoce para que el metal endurecido por deformación se vuelva lo suficientemente maleable.
- Cuando la protección del producto lo requiere, se aplica por rociado una laca interna específica y se deja secar. El código de la laca, el espesor de la capa y las condiciones de secado son datos críticos del proceso.
- Se aplica y se seca una capa base externa, a lo que le siguen la impresión, el barniz protector cuando así se especifique, la colocación de la tapa y la inspección.
- La máquina de llenado carga el producto por la parte trasera, aplana el extremo, aplica el sellador para pliegues que se haya especificado y completa el patrón de pliegue aprobado.
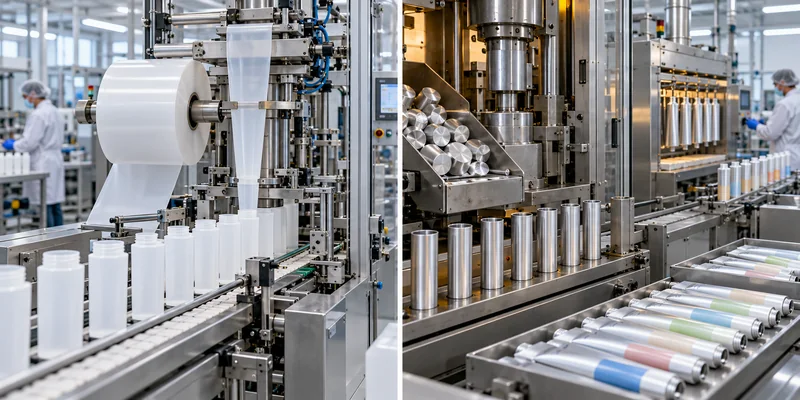
Control de calidad: pruebas comunes y pruebas específicas para cada material
Ambos formatos requieren planos aprobados, límites visuales, verificación de capacidad y llenado, ajuste de la tapa, pruebas de fugas, adhesión de la decoración, compatibilidad, así como pruebas de evacuación y distribución. La diferencia fundamental radica en dónde puede fallar cada estructura.
| Control | Prioridad: plástico / laminado | Prioridad del aluminio |
|---|---|---|
| Dimensiones | Diámetro, longitud, perfil de la pared, ovalidad, reborde/orificio, costura lateral | Diámetro, longitud, espesor de pared, reborde/boquilla, rosca y margen de plegado |
| Juntas estructurales | Soldadura entre la cabeza y la manga, resistencia de la costura lateral del laminado y sellado térmico de la cola | Cuerpo sin costuras, integridad de los pliegues y engarzados, y continuidad del sellador de pliegues |
| Superficie de contacto | Calidad de la resina, capas de barrera/unión, hinchamiento, agrietamiento por tensión, riesgo de migración | Identificación de la laca, espesor de la película, porosidad, adhesión, curado y reacción de la fórmula |
| Utilizar la simulación | Recuperación, retroceso, fuerza de compresión, flexión del sello y evacuación del producto | Patrón de colapso, borde de pliegue, resistencia a los agujeros y abolladuras, y evacuación |
| Decoración | Adhesión de la tinta y la lámina tras la flexión, el contacto con la fórmula, el roce y el envejecimiento | Adhesión de la capa base, la tinta y el barniz tras el plegado, el acanalado, el frotamiento y el envejecimiento |
Las normas pertinentes no establecen un límite de aprobación universal
La lista de normas de la ETMA incluye la norma EN 13045 sobre dimensiones y tolerancias de los tubos cilíndricos de plástico; la norma EN 13046/13047 sobre dimensiones de los tubos metálicos; la norma EN 12377 sobre hermeticidad de los cierres; la norma EN 15386 sobre la adhesión de la impresión; la norma EN 15385 sobre la resistencia de la soldadura de la cabeza laminada; y las normas EN 15384-1/-2 sobre la porosidad del recubrimiento interno de aluminio. La norma EN 16285 aborda la deformación del cuerpo de aluminio.
Estos métodos responden preguntas específicas de prueba. No determinan la compatibilidad de la fórmula de la marca, la vida útil, el AQL ni el límite universal de resistencia del sellado. La propia norma EN 15384-1 advierte que la conductividad electrolítica es solo un criterio de calidad del recubrimiento y debe evaluarse junto con el espesor del recubrimiento y los resultados de los estudios de resistencia y estabilidad. El comprador debe definir las clases de defectos, el tamaño de la muestra, las condiciones y los valores de aceptación en un acuerdo de calidad.
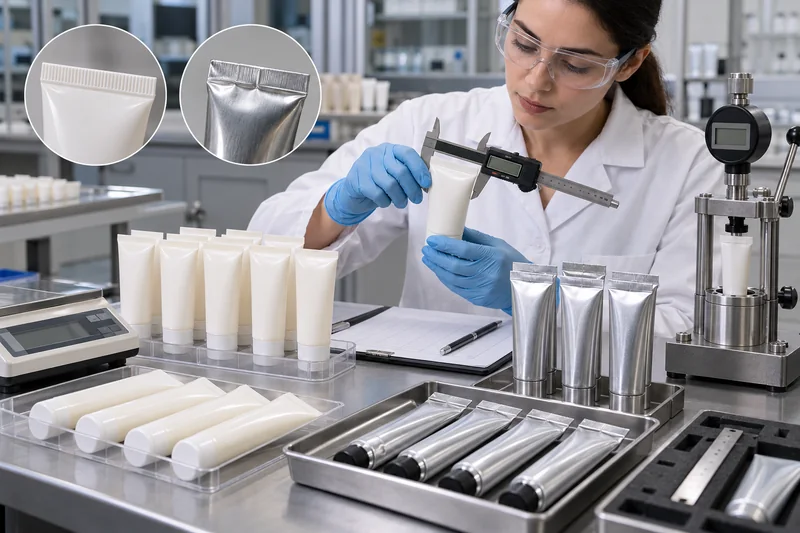
Si una cola de plástico presenta fugas o se rompe, no te limites a aumentar la temperatura. Analiza la contaminación, el perfil de calentamiento, la presión de las mordazas, el enfriamiento, la estructura del material y la tensión en la zona de sellado. La guía de Boyu sobre Falla en el sellado de un tubo de cosméticos explica esa secuencia de resolución de problemas en detalle.
Costo, cantidad mínima de pedido y decoración: por qué varían las cotizaciones
El plástico no es necesariamente más barato y el aluminio no tiene por qué ser más caro. El precio depende del diámetro de la plataforma, la longitud de corte, la estructura de la pared o del laminado, las especificaciones de la resina o del aluminio, el lacado interno, el hombro o la boquilla, la tapa, los colores de decoración, los pasos de curado, el utillaje, la cantidad del pedido, el desperdicio o el rendimiento y la carga de inspección.
- Plástico/color - Cantidad mínima de pedido (MOQ): El color personalizado de la resina, la estructura de varias capas y una tapa exclusiva pueden suponer, cada uno de ellos, un volumen mínimo de producción distinto.
- Cantidad mínima de pedido (MOQ) de laminados: El ancho de la banda impresa, el cilindro o la plancha de impresión, la configuración de la costura lateral y el aprovechamiento del rollo maestro influyen en la rentabilidad de la tirada.
- Cantidad mínima de pedido (MOQ) de aluminio: El diámetro del cilindro, la plataforma de herramientas, el lote de laca o capa base, la configuración de impresión y el suministro de tapas pueden influir cada uno de ellos en el valor mínimo.
- Decoración: Toma en cuenta los colores de impresión reales, las áreas de estampado en caliente, los barnices especiales y las tolerancias de color. El aspecto metálico en el plástico se logra mediante un proceso; el metal natural en el aluminio sigue requiriendo un sistema controlado de recubrimiento e impresión.
Solicita cotizaciones basadas en la misma especificación aprobada. Un precio más bajo basado en PE monocapa no es comparable con una cotización para EVOH PBL, ABL o aluminio macizo lacado internamente. Pide a los proveedores que desglosen el cuerpo del tubo, la tapa, la decoración, los moldes, las pruebas y el embalaje de exportación para que las diferencias sean evidentes.
Reciclabilidad: el valor del material no es lo mismo que la realidad de la recolección
Tanto el aluminio como el plástico cuentan con tecnologías de reciclaje consolidadas; sin embargo, la reciclabilidad real de un tubo terminado depende de su composición completa, los residuos del producto, la tapa, el recubrimiento y la decoración, así como del tamaño y de la infraestructura local de recolección, clasificación y reprocesamiento. La frase “fabricado con material reciclable” no garantiza que un empaque específico sea recolectado y reciclado en el mercado de venta.
El recurso de APR sobre tubos de plástico flexibles distingue entre la compatibilidad técnica con los flujos de reciclaje de HDPE o PP y la autorización para hacer una afirmación general sobre la reciclabilidad. RecyClass evalúa de manera similar el diseño completo, incluyendo tapas, etiquetas, adhesivos y capas de barrera. Para las ventas en la UE, el Reglamento (UE) 2025/40 introduce obligaciones progresivas de minimización y reciclabilidad de los empaques; los equipos deben evaluar la fecha exacta de aplicación y la categoría de empaque, en lugar de copiar una afirmación genérica para 2030.
Por lo tanto, una comparación de sustentabilidad bien fundamentada debe incluir la masa del tubo, la composición del material, la evidencia del contenido reciclado, el vaciado del producto, el empaque secundario y las directrices para el mercado de destino. Evita declarar un ganador basándote únicamente en el nombre del material.
Cómo elegir un proveedor de tubos de plástico o aluminio
Comience por verificar qué es lo que la empresa realmente produce. Un proveedor especializado en PE extruido puede subcontratar la producción de ABL o aluminio macizo; una planta de tubos metálicos tal vez no cuente con líneas propias de estampado o decoración de plástico. La subcontratación no es automáticamente inaceptable, pero el subcontratista, el proceso de control de cambios y la responsabilidad en materia de calidad deben ser transparentes.
Documentación que se debe solicitar antes de emitir una orden de compra
- Declaración de construcción: capas de la funda, espesores, grados de resina o especificaciones del aluminio; tipo de laca interna; materiales del hombro, la membrana, la tapa, la tinta y el adhesivo.
- Dibujo controlado: diámetro, longitud, llenado hasta el borde/llenado objetivo, boquilla, rosca, pared, reserva de sellado o de pliegue, área de diseño y tolerancias.
- Mapa del proceso: las instalaciones de fabricación y decoración especificadas, los controles críticos de los procesos y las operaciones subcontratadas.
- Plan de calidad: pruebas de recepción, en proceso y finales; muestreo; trazabilidad de cavidades y herramientas; calibración; muestras de retención; manejo de no conformidades.
- Validación de fórmulas: Protocolo de compatibilidad y estabilidad de envases llenos utilizando tubos, tapones y decoraciones de calidad de producción.
- Prueba de la línea de llenado: suficientes componentes representativos para verificar el llenado, el sellado/plegado, el codificado, las fugas y el empaque a las velocidades previstas.
- Control de cambios: autorización previa por escrito para cualquier cambio relacionado con la resina, la capa, la laca, la lámina, la tapa, el molde o la herramienta, la decoración, la planta de fabricación o los subcontratistas.
- Soporte para reclamaciones: informes de pruebas o evaluaciones regionales de diseño sobre la reciclabilidad, el contenido reciclado o las declaraciones normativas que se utilizan realmente en el empaque.
Preguntas de auditoría que revelan la capacidad real
- ¿Puede la fábrica mostrar la línea de producción correspondiente al diseño exacto que se cotizó?
- ¿Cómo se monitorean los parámetros de extrusión/soldadura por presión o los parámetros de extrusión por impacto/recocido?
- ¿Cómo se verifican la cobertura, el curado y la porosidad de la laca de aluminio, y qué sucede cuando se presenta una falla?
- ¿Cómo se validan las uniones laterales del laminado, los sellos de plástico en los extremos y los pliegues de aluminio con el producto en su interior?
- ¿Es posible rastrear los lotes de materiales, recubrimientos y decoraciones hasta las cajas terminadas?
- ¿Qué valores dimensionales y de rendimiento están garantizados en el plano y cuáles son solo valores típicos?
- ¿Quién es responsable de tomar las medidas correctivas cuando el tubo no funciona bien en la máquina de llenado designada?
Para proyectos de cuidado de las manos, los productos de Boyu’s Categoría de tubos de crema para manos ofrece un punto de partida relevante para la familia de productos. Antes de solicitar muestras, prepara la fórmula, el volumen de llenado deseado, el diámetro preferido, los requisitos de barrera, el cierre, la decoración, el mercado de destino y el método de llenado.
Una secuencia de selección práctica
- Clasifica los riesgos de la fórmula: oxígeno, luz, humedad, pérdida de aroma, acción de los solventes, pH/reactividad y partículas.
- Define el comportamiento de uso deseado: presentación resistente o colapso permanente, cierre con una sola mano, orificio de destino y evacuación.
- Seleccionar estructuras candidatas: No te saltes el PBL/ABL si cumplen con un requisito intermedio.
- Elige el diámetro antes que la longitud final: Ajusta el equipo de tacto, cierre, decoración y relleno, y luego calcula la capacidad útil y el margen para el sellado y el pliegue.
- Probar los paquetes de producción completos: compatibilidad, fugas, dosificación, decoración, transporte y envejecimiento.
- Aprobar la prueba, no una fotografía: planos de cerraduras, códigos de materiales, muestras de referencia, límites y control de cambios.
Preguntas frecuentes
¿Un tubo de aluminio siempre es mejor que uno de plástico?
No. El aluminio ofrece una barrera metálica resistente y es plegable, pero se arruga, puede abollarse, requiere una protección interna adecuada y utiliza un proceso de cierre diferente. El plástico ofrece recuperación, un manejo más ligero y una mayor flexibilidad de diseño. La elección final debe pasar las pruebas de fórmula y de línea de producción.
¿ABL es lo mismo que un tubo de aluminio?
No. El ABL es un laminado de varias capas que contiene una delgada lámina de aluminio entre capas de polímero y, por lo general, una capa plástica en contacto con el producto. Un tubo de aluminio sin costuras se extruye por impacto a partir de una pieza metálica y puede llevar una capa interna de laca.
¿Pueden tener las mismas dimensiones un tubo de plástico de 50 mL y un tubo de aluminio de 50 mL?
No necesariamente. La pared, el reborde y la geometría interna útil difieren, y el plegado de aluminio requiere una reserva de cola diferente a la del sellado térmico de plástico. Se deben aprobar planos y pruebas de llenado por separado, incluso cuando la capacidad nominal sea idéntica.
¿Qué tubo es mejor para una fórmula sensible a la luz o al oxígeno?
El aluminio sin costuras o un laminado de barrera adecuado son opciones lógicas, pero el hecho de que un producto sea “sensible” no determina por sí solo la respuesta. Compara la estabilidad en envases de aluminio de calidad industrial, ABL y/o PBL, incluyendo el desempeño del cierre y el sellado, y luego elige la estructura más sencilla que cumpla con el objetivo de vida útil.
¿Qué tubo es más reciclable?
No existe una respuesta global confiable basándose únicamente en el nombre del material. Verifica el diseño completo del empaque, los residuos, los componentes, el tamaño, la recolección y el reprocesamiento en cada mercado de destino. Respalda las afirmaciones dirigidas a los consumidores con la metodología o certificación regional correspondiente.
Fuentes
Consultado el 21 de octubre de 2026. Se citan las normas para definir el alcance y la selección de pruebas; el comprador debe obtener el texto completo actualizado y establecer criterios de aceptación específicos para cada producto.
- Consejo de Tubos de América del Norte — Cómo se fabrican los tubos de plástico.
- Consejo de Tubos de América del Norte — Cómo se fabrican los tubos laminados.
- Consejo de Tubos de América del Norte — Cómo se fabrican los tubos de aluminio.
- Consejo de Tubos de América del Norte — Opciones de sellado de tubos.
- Asociación Europea de Fabricantes de Tubos — Tipos de tubos y normas europeas sobre tubos.
- SIS / EN 15384-1:2017 — Porosidad de los recubrimientos internos para tubos flexibles de aluminio.
- Asociación de Recicladores de Plástico — Recurso de diseño de tubos de plástico con boquilla exprimible.
- RecyClass — Pautas de diseño para el reciclaje.
- EUR-Lex — Reglamento (EU) 2025/40 sobre los envases y residuos de envases.
- Kansai Tube — Dimensiones y construcción de los tubos laminados (valores de referencia específicos de cada proveedor).
- FDA de Estados Unidos — Resumen de requisitos de etiquetado de cosméticos.
 English
 Español de Argentina
 Русский
 Italiano
 日本語
 한국어
 العربية
 Français
 Deutsch