














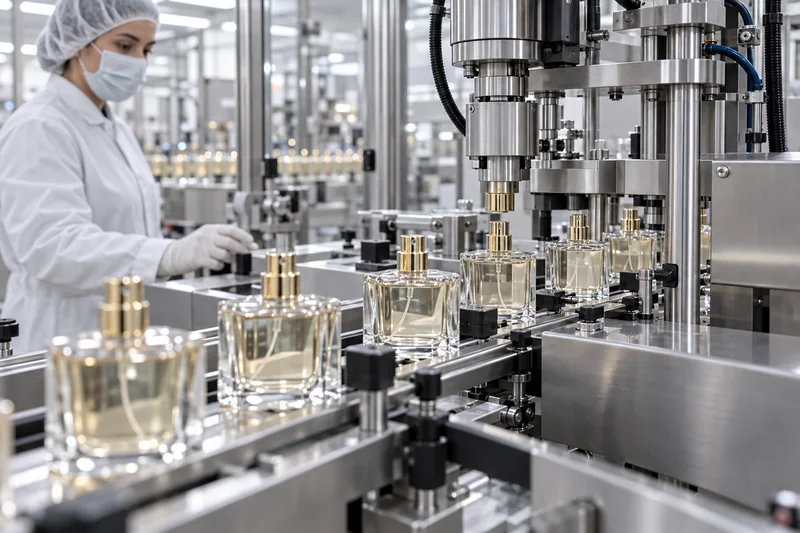
Réponse directe : Le sertissage d’un flacon de parfum consiste à fixer mécaniquement et de façon permanente une pompe de pulvérisation sur un col en verre à sertir. Une pince de sertissage à segments se referme autour de la coupelle en aluminium de la pompe et la forme sous la bague du col, tandis que le joint reste comprimé contre la portée d’étanchéité. La fiabilité de la fermeture dépend de l’ensemble du système : finition de col, pompe, joint, coupelle, tube plongeur, outillage et réglage de la ligne. Aucune valeur universelle de pression d’air ou de force de sertissage ne convient sans risque à tous les flacons FEA.
Dans ce guide
Comment fonctionne le sertissage d’un flacon de parfum ?
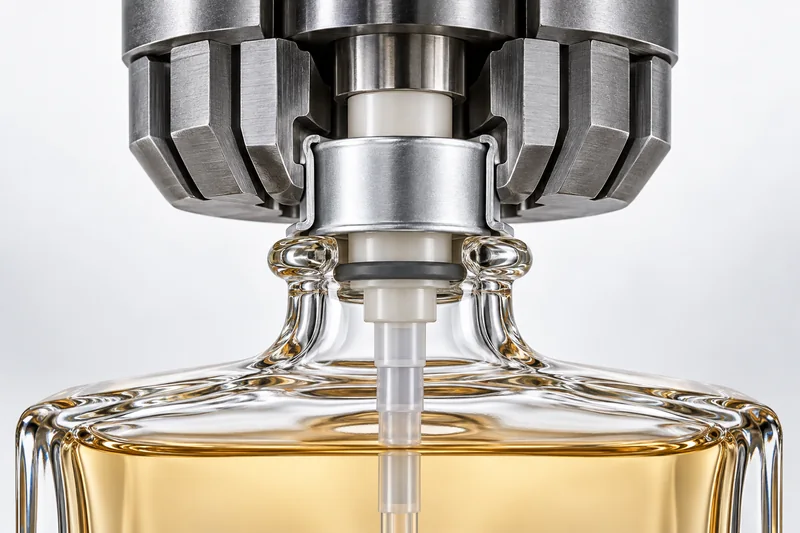
L’ensemble de pulvérisation comprend généralement un poussoir, un mécanisme de pompe, un joint, une coupelle et un tube plongeur. Avant le sertissage, le joint se trouve entre la coupelle de la pompe et la portée supérieure d’étanchéité du flacon. Le flacon rempli est centré sous une pince ; la pompe est enfoncée à fond sur le col, puis les segments de la pince se referment radialement. La jupe en aluminium subit une déformation plastique et s’enroule ou se forme sous la bague en verre. Lorsque l’outil s’ouvre, la coupelle déformée ne peut plus repasser au-dessus de la bague sans être découpée ou retirée par effet de levier.
Le joint, et non le contact entre le métal et le verre, assure l’étanchéité principale aux liquides et aux vapeurs. La coupelle assure la retenue mécanique et maintient le joint comprimé. Cette distinction explique pourquoi une simple augmentation de la pression peut aggraver une fuite : un sertissage excessif peut plisser la coupelle, déformer son logement, exercer un effort latéral sur la tige, endommager le joint ou ébrécher le verre, sans supprimer le véritable passage de fuite.
Le guide CETIE n° 12 décrit les règles essentielles du sertissage par outil des pompes à coupelle en aluminium sur les cols FEA en verre. Son domaine d’application public exclut expressément le sertissage à tête rotative ou par roulage. Un fournisseur utilisant une tête de roulage doit donc qualifier ce mécanisme séparément, au lieu de prétendre qu’un réglage de sertissage par outil s’y applique automatiquement.
Le système de sertissage : six éléments à rendre compatibles
| Élément | Points à maîtriser |
|---|---|
| Finition de col en verre | Portée supérieure d’étanchéité, géométrie de la bague, hauteur du col, verticalité, ébréchures et variations liées au moule. EN 14854 couvre les familles nominales FEA 11, 13, 15, 17, 18 et 20 pour le verre moulé et le verre tubulaire. |
| Coupelle de pompe et jupe de sertissage | Famille nominale du col, matériau et épaisseur de la coupelle, profil de la jupe et dimensions du logement de pompe. EN 14849 définit les dimensions de coupelle importantes pour la fixation ; utilisez le plan à jour du fabricant de la pompe pour la production. |
| Joint | Matériau, épaisseur, compression et compatibilité chimique avec l’alcool, les huiles parfumantes et les colorants. Un gonflement, une rétraction ou une extraction de constituants peuvent provoquer une fuite différée, même si le contrôle initial est conforme. |
| Mécanisme de pompe | Dose, amorçage, forme du jet, retour du poussoir et résistance à la formule réelle. À titre d’exemples de produits, Aptar propose des doses de 70, 100 et 130 µL pour une famille de pompes de parfumerie ; Coster propose 60, 90 et 120 µL pour une autre. Ces choix sont propres à ces familles de produits et ne constituent pas des valeurs par défaut pour tout le secteur. |
| Tube plongeur | Longueur, type de coupe, courbure et emmanchement dans la pompe. Un tube qui bute sur le fond peut incliner la pompe ; un tube trop court laisse une quantité de parfum inutilisable. |
| Outillage de sertissage et support | Profil et état de la pince, course de fermeture, centrage du flacon, appui axial et soutien du fond. L’outillage doit correspondre à la pompe choisie et au flacon réel, et pas seulement au numéro nominal FEA. |
Important : « FEA 15 » ne constitue pas une validation complète
La famille nominale aide à repérer les systèmes compatibles, mais ne remplace ni les plans cotés du flacon et de la pompe, ni les calibres de production, ni les essais physiques. Ne remplacez pas une pompe à sertir FEA 15 par une pompe filetée 15/410. Le guide de Boyu sur la compatibilité des finitions de col des flacons explique la différence entre les termes serti, vissé et encliqueté.
Col à sertir, à visser ou à encliqueter : quel système choisir ?
| Système | Atouts | Limites | Profil le mieux adapté |
|---|---|---|---|
| Sertissage FEA | Esthétique haut de gamme éprouvée ; col compact ; fixation permanente sûre ; équipements à haute cadence bien établis. | Nécessite un outillage et des réglages maîtrisés ; démontage difficile ; les unités remplies non conformes doivent faire l’objet d’un traitement encadré. | Parfumerie de prestige classique et lignes de remplissage établies. |
| Vissage, y compris SNI | Peut permettre la recharge, la réparation et la séparation des composants ; aucune opération de sertissage par déformation du métal. | Exige la maîtrise du couple de serrage et de la conception du filetage et de l’étanchéité ; la bague décorative nécessite également une étude technique. | Concepts rechargeables et marques privilégiant la séparabilité des composants. |
| Encliquetage / sans sertissage | Assemblage rapide, sans déformation de sertissage de l’aluminium ; disponible dans des systèmes propriétaires dédiés. | La finition de col, la pompe et l’effort vertical appliqué doivent être validés comme un seul système ; aucune interchangeabilité avec une pompe FEA quelconque. | Projets conçus dès le départ autour d’un système d’encliquetage qualifié. |
CETIE a publié des finitions de col de parfumerie à visser et à encliqueter, en plus des modèles FEA classiques, ce qui reflète l’évolution du secteur vers la recharge et la séparation des composants. La meilleure fermeture est donc celle qui répond aux exigences d’étanchéité, de cadence, d’aspect, de recharge et de fin de vie du produit, et pas nécessairement la plus familière.
Procédé de sertissage des flacons de parfum, étape par étape
1. Figer la combinaison de composants approuvée
Validez le plan du flacon, le calibre du col, les références de la pompe et du joint, la finition de la coupelle, le poussoir, les spécifications du tube plongeur, la bague, le capot et la référence de l’outil. Un changement de teinte métallique peut impliquer un autre revêtement de coupelle ou un comportement différent au formage ; une substitution esthétique ne doit donc pas dispenser d’essais sur ligne.
2. Contrôler et mettre en condition les composants à réception
Placez les composants en quarantaine jusqu’à la fin du contrôle à réception. Recherchez les ébréchures, fissures, déformations et contaminations sur les portées d’étanchéité en verre ; contrôlez par échantillonnage les dimensions du col et la verticalité du flacon ; confirmez les références de la pompe, du joint et du tube ; conservez les pièces propres, sèches et à l’abri de la poussière. Laissez les composants froids revenir à la température ambiante avant le remplissage pour éviter que la condensation ne mouille la portée d’étanchéité.
3. Remplir avec le parfum libéré
La formule doit être libérée conformément aux contrôles de lot du fabricant et dosée selon la cible validée. Respectez le volume de vide spécifié et évitez de mouiller le col. Du parfum sur la portée d’étanchéité peut lubrifier le joint pendant l’assemblage, piéger des contaminants ou masquer le véritable passage de fuite. La précision du remplissage est généralement contrôlée par pesée ou par mesure volumétrique étalonnée, en tenant compte de la densité de la formule.
4. Insérer la pompe et la mettre en appui
Introduisez le tube plongeur sans le plier ni le racler. La coupelle de la pompe doit reposer à plat et à fond sur le flacon. Si elle bascule, reste trop haute ou remonte, arrêtez l’opération et recherchez une interférence du tube, une variation de l’ouverture, un corps étranger ou une pompe incorrecte ; n’utilisez pas la sertisseuse pour forcer un ensemble mal positionné.
5. Centrer, soutenir et sertir
Positionnez le flacon dans un montage assurant un placement répétable et soutenez son fond ou son corps selon la conception de la machine. Appliquez la condition d’appui axial validée, puis refermez la pince sur la course qualifiée. Tous les segments doivent se déplacer librement et former une circonférence uniforme. La pression d’air est un paramètre d’entrée de la machine, pas une spécification du produit ; la géométrie de l’outil et la course réelle de fermeture déterminent le profil du métal.
6. Libérer et contrôler le premier flacon serti
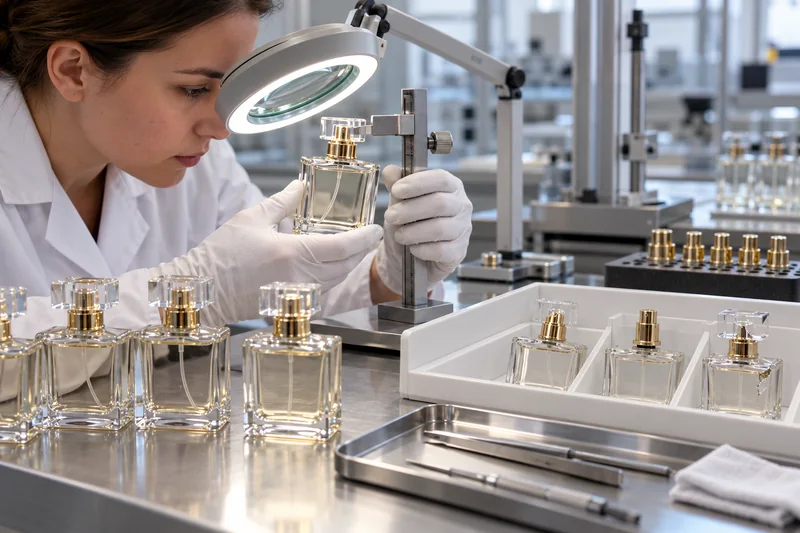
Vérifiez que la pompe est de niveau, que l’aluminium ne présente ni plis importants ni déchirures, que le verre est intact et que l’ensemble respecte la hauteur, le diamètre ou le calibre de profil de sertissage convenu. Confirmez la retenue ou la résistance à la rotation selon la méthode documentée, puis amorcez la pompe et pulvérisez le produit réel. L’approbation doit être enregistrée avant le lancement de la production en continu.
7. Poser la bague et le capot
La bague décorative masque la coupelle et donne son aspect haut de gamme final au flacon. Elle ne doit ni appuyer sur le poussoir, ni rayer le décor, ni masquer un sertissage visiblement défectueux. Les forces de pose et de retrait du capot doivent être maîtrisées pour que son retrait normal ne desserre pas la pompe et n’arrache pas la bague.
Que se passe-t-il dans un atelier de flacons de parfum ?
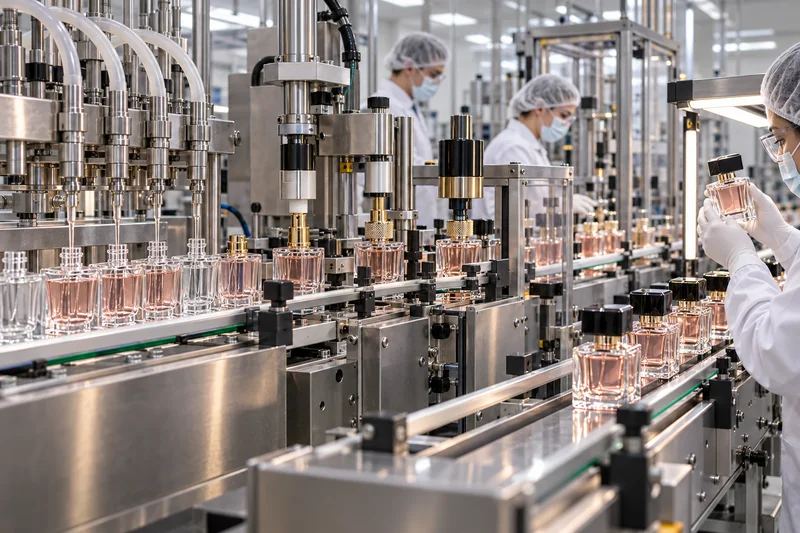
On confond souvent deux types d’usines. L’ usine de fabrication d’emballages en verre fait fondre les matières premières, forme les flacons, les recuit, les contrôle au bout froid et peut appliquer un laquage, un dépolissage, une impression ou une métallisation de surface. L’ atelier de remplissage et d’assemblage des parfums reçoit ces flacons, les remplit de parfum et pose la pompe. Le guide détaillé de Boyu sur le procédé de fabrication des flacons de parfum en verre présente la première usine ; le flux ci-dessous concerne la seconde.
- Réception et quarantaine : vérifier l’identification du lot, les quantités, les protections, les certificats et les dommages de transport.
- Contrôle à réception : contrôler par échantillonnage les caractéristiques critiques des flacons, pompes, tubes, joints, bagues et capots selon les spécifications approuvées.
- Vide de ligne et nettoyage : éliminer le produit et les composants précédents ; vérifier les pièces en contact, les protections, l’aspiration et les documents de lot.
- Préparation et libération de la formule : laisser maturer, refroidir ou filtrer le parfum si les instructions de fabrication l’exigent ; confirmer son identité et sa qualité avant le remplissage.
- Remplissage : doser le produit libéré en maîtrisant la masse de remplissage, le moussage, les gouttes et la propreté du col.
- Pose de la pompe et sertissage : insérer le tube et la pompe appropriés, vérifier leur appui, sertir avec les pièces de format approuvées, puis effectuer les contrôles de première pièce et les contrôles périodiques.
- Finition : poser la bague décorative, le poussoir s’il est séparé, le capot, l’étiquette et le code de lot sans rayer le flacon.
- Libération des emballages finis : contrôler l’aspect, le remplissage, le sertissage, les fuites, la pulvérisation et le marquage ; examiner les enregistrements et les échantillons conservés avant la distribution.
Types de sertisseuses pour parfums et maîtrise du procédé
| Machine | Avantages | Principal risque à maîtriser |
|---|---|---|
| Pince manuelle ou de table | Faible investissement ; utile pour les échantillons, les laboratoires et les petites séries. | Variabilité du centrage, de la mise en appui et du cycle selon l’opérateur ; nécessite un montage de positionnement et des contrôles fréquents. |
| Machine pneumatique semi-automatique | Mouvement plus répétable tout en conservant la souplesse du chargement manuel. | Pièces de format incorrectes, air non régulé, variabilité de la pose manuelle de la pompe et soutien insuffisant du flacon. |
| Machine automatique en ligne ou rotative | Remplissage, alimentation des pompes, sertissage et contrôle intégrés à cadence industrielle. | De faibles erreurs d’alimentation ou de centrage peuvent se répéter rapidement ; capteurs, éjection des non-conformes, protections, changements de format et maintenance préventive sont essentiels. |
| Tête de roulage / rotative | Autre mécanisme de formage utilisé sur certaines machines. | Mécanique de procédé différente du sertissage par outil à segments ; nécessite ses propres réglages validés et son propre profil d’acceptation. |
Pourquoi une pression de sertissage universelle n’est pas une spécification pertinente
Deux machines peuvent afficher la même pression d’air tout en produisant des forces de fermeture et des géométries de coupelle différentes, car la section du vérin, le bras de levier, la conception de la tête et la course diffèrent. Même pour une seule dimension nominale FEA, l’épaisseur de la coupelle, le joint, la finition de col et le profil de l’outil peuvent varier. La méthode robuste consiste à qualifier une plage de fonctionnement avec les composants approuvés, puis à maîtriser des résultats mesurables : appui de la pompe, hauteur, diamètre et profil du sertissage sur toute la circonférence, retenue, état du verre, étanchéité et fonctionnement de la pulvérisation.
Consignez l’identification de la machine, la référence de l’outillage, la position de réglage ou la course, la pression d’air le cas échéant, le lot de composants, l’opérateur, les résultats de première pièce et la fréquence de contrôle. La pression d’air reste utile pour surveiller le procédé, mais seulement après avoir établi sa corrélation avec des emballages finis conformes.
Comment contrôler et tester un flacon de parfum serti
| Étape | Contrôles utiles | Défauts détectés |
|---|---|---|
| Verre à réception | Calibres ou mesures du col, examen visuel de la portée d’étanchéité, verticalité, recherche de fissures et d’ébréchures, et propreté. | Défaut du flacon qu’un réglage de pression machine ne peut pas corriger sans risque. |
| Premier sertissage | Calibre de profil approuvé ou mesures du diamètre et de la hauteur à des positions définies, uniformité, appui et contrôle du verre. | Tête ou réglage incorrect, flacon décentré, segments usés ou composants incompatibles. |
| Retenue mécanique | Méthode documentée de rotation, de traction ou de mesure de la force de retrait, avec des limites propres au produit. | Coupelle desserrée et engagement mécanique insuffisant. Les essais destructifs doivent s’inscrire dans un plan d’échantillonnage. |
| Intégrité de l’étanchéité | Stockage couché ou inversé validé, évaluation de la perte de masse, méthode sous vide ou sous pression lorsqu’elle convient, ainsi que conditionnement thermique et de transport. | Fuite de liquide, perte de vapeur et interaction différée avec le joint ou la formule. |
| Fonction de distribution | Nombre de pressions d’amorçage, masse délivrée, forme du jet, gouttage, retour du poussoir et prélèvement en fin d’utilisation. | Pompe endommagée, tige soumise à un effort latéral, interférence du tube, obstruction ou incompatibilité avec la formule. |
ISO 8113 fournit une méthode d’essai de la résistance d’un récipient en verre à une force externe suivant son axe vertical. Elle peut servir aux travaux de développement des emballages et des lignes, mais ne constitue pas une norme d’acceptation du sertissage d’un emballage de parfum fini. De même, aucune durée d’essai d’étanchéité ni aucun niveau de vide unique ne convient à tous les flacons et à toutes les formules. Élaborez le plan selon le circuit réel de distribution, la durée de conservation et le risque de défaillance. Pour un programme d’emballage plus global, consultez le guide de Boyu sur les essais requis pour les flacons cosmétiques.
Problèmes courants de sertissage des flacons de parfum et solutions
| Symptôme | Causes probables | Démarche corrective |
|---|---|---|
| La pompe tourne ou semble desserrée | Coupelle insuffisamment formée, tête incorrecte, incompatibilité flacon/pompe, appui incomplet ou variation de la coupelle. | Placez le lot en quarantaine. Comparez les références des composants et de l’outil, mesurez le profil sur toute la circonférence et approuvez une première pièce corrigée. N’augmentez pas la pression avant d’avoir identifié l’inadéquation. |
| Fuite au niveau du col | Joint absent, endommagé ou incompatible ; portée d’étanchéité humide ou défectueuse ; ensemble décentré, insuffisamment ou excessivement serti. | Déterminez si la perte concerne du liquide ou de la vapeur. Examinez l’empilage assurant l’étanchéité, le col et le joint ; vérifiez la compatibilité avec la formule ; puis testez à nouveau l’emballage complet après conditionnement. |
| Coupelle plissée ou irrégulière | Flacon décentré, segments sales ou usés, profil inadapté, course inégale des mors ou fermeture excessive. | Arrêtez la machine, nettoyez et examinez la tête ; vérifiez le centrage et le soutien du flacon ; remplacez les pièces de format endommagées et rétablissez le profil final validé. |
| Verre ébréché ou fissuré | Effort radial ou axial excessif, défaut d’alignement, défaut du col, soutien inadapté, contact avec l’outil ou contraintes préexistantes dans le verre. | Arrêtez la ligne et isolez les unités concernées. Examinez la finition de col et l’emplacement de la rupture, l’outillage, le support et l’alignement. Ne poursuivez jamais en augmentant la pression par tâtonnements. |
| Pompe trop haute ou inclinée | Tube plongeur qui bute sur le fond ou se plie, débris, ouverture irrégulière, pompe incorrecte ou mauvaise insertion. | Vérifiez la longueur et la coupe du tube, l’appui de la pompe avant sertissage, la verticalité du flacon et la géométrie du col. Corrigez la cause avant de renouveler l’approbation. |
| Absence de pulvérisation, jet faible ou poussoir qui coince | Pompe non amorcée ou obstruée, incompatibilité avec la formule, tube plié, tige soumise à un effort latéral ou pompe endommagée pendant le sertissage. | Testez une pompe témoin non sertie avec la même formule, examinez l’alignement du tube et de la tige, puis évaluez les performances de la pompe indépendamment du sertissage. |
| La bague ou le capot ne s’emboîte pas | Diamètre extérieur ou hauteur de sertissage hors tolérances, bague incompatible ou pompe en appui trop haut. | Mesurez l’assemblage fini par rapport aux trois plans : pompe, bague et capot. Ne forcez pas la bague sur un sertissage défectueux. |
| Peinture ou verre rayé | Guides durs ou contaminés, durcissement insuffisant du décor, contact entre flacons ou mauvaise manutention. | Repérez chaque point de contact, nettoyez les guides ou rendez leur contact plus souple si nécessaire, vérifiez le durcissement du décor et répétez les essais de ligne avec des flacons dotés de la finition de production. |
Pour diagnostiquer plus vite : suivre l’empilage d’étanchéité
- Confirmez les références exactes du flacon, de la pompe, du joint, du tube et de l’outillage.
- Examinez la portée d’étanchéité du verre et l’appui de la pompe avant d’évaluer la pression machine.
- Mesurez le sertissage à plusieurs endroits, et pas seulement au point le plus accessible.
- Comparez des échantillons avec et sans fuite issus des mêmes lots.
- Testez la formule réelle après un conditionnement représentatif du stockage et du transport.
- Modifiez une seule variable maîtrisée à la fois et consignez le résultat.
Peut-on retirer et reprendre un sertissage défectueux ?
Pas dans le cadre d’une réparation improvisée en bord de ligne. Un sertissage est conçu pour être permanent. Faire levier sur une coupelle ou la découper peut produire des éclats de verre et des fragments métalliques, endommager le col, contaminer le parfum et exposer les opérateurs à un liquide inflammable. Une unité remplie non conforme doit être placée en quarantaine, puis son devenir doit être décidé par le service qualité.
Si un fabricant récupère le produit, il doit disposer d’une procédure validée de dessertissage ou de transvasement couvrant les outils, le confinement, la filtration lorsqu’elle est justifiée, la traçabilité, le risque de contamination, la stabilité de la formule, le contrôle du verre et la libération réglementaire. À défaut, l’emballage ou le produit doit être éliminé par la filière de déchets approuvée. Un consommateur ne doit jamais tenter de réparer un flacon de parfum serti avec une pince ou par chauffage.
Sécurité et conditions ambiantes dans la zone de sertissage
De nombreux parfums à base d’éthanol peuvent générer des vapeurs inflammables, mais la classification applicable dépend de la formule réelle et de la fiche de données de sécurité. L’atelier doit évaluer le produit, les quantités, le mode de transfert, la ventilation et les sources d’inflammation. Aux États-Unis, OSHA 29 CFR 1910.106 comprend des dispositions relatives à la ventilation, à la maîtrise des vapeurs, à la liaison équipotentielle et à la mise à la terre pour les opérations concernées impliquant des liquides inflammables. Dans l’UE, la directive 1999/92/EC impose aux employeurs d’évaluer les risques d’atmosphères explosives, de prévenir l’inflammation, y compris les décharges électrostatiques, et d’en atténuer les conséquences.
Utilisez des équipements adaptés au classement de la zone, retenez les déversements, maîtrisez l’électricité statique lorsque nécessaire et fournissez des EPI compatibles. La température et l’humidité influent également sur la densité de la formule, la condensation, les dimensions des composants et le décor, mais il n’existe pas de consigne ambiante universelle pour le sertissage. Fixez les limites à partir des exigences de la formule, des équipements, des composants et de la sécurité, puis consignez-les dans le procédé validé.
Informations à transmettre à un fournisseur de flacons de parfum ou à un prestataire de remplissage
Une demande de prix (RFQ) utile permet aux fournisseurs d’évaluer un emballage complet plutôt que de chiffrer un flacon isolément. Incluez :
- La contenance du flacon, le niveau de remplissage, le matériau, la forme, le décor et le poids cible.
- Le système de finition de col requis et le plan approuvé de la pompe, ou la dose et les performances de pulvérisation souhaitées.
- Le type de formule, la teneur en alcool ou les informations de compatibilité pertinentes, sous confidentialité.
- Le tube plongeur, le poussoir, la couleur de la coupelle, la bague, le capot et les exigences de recharge ou de démontage.
- Le volume annuel, la quantité commandée, le site de remplissage, le type de machine et la cadence souhaitée.
- Les marchés cibles, le circuit de transport, la durée de conservation et les essais convenus d’étanchéité, de retenue, de pulvérisation et d’aspect.
- Les échantillons de référence, les échantillons limites de défauts, le plan d’échantillonnage et les exigences de traçabilité et de maîtrise des modifications.
Avant d’importer, demandez des échantillons de production assemblés avec la pompe prévue et testez-les sur la ligne de remplissage réelle. Le fabricant du flacon doit fournir des données maîtrisées sur la finition de col et des justificatifs dimensionnels ; le fournisseur de la pompe doit confirmer la coupelle, le joint et l’outil de sertissage recommandés ; le conditionneur doit démontrer la qualification du réglage. Le guide de Boyu sur l’ importation de flacons de parfum depuis la Chine présente plus en détail la qualification des fournisseurs, les échantillons, les contrôles et la logistique.
Questions fréquentes
Qu’est-ce qu’un col FEA pour flacon de parfum ?
FEA est la désignation couramment utilisée dans le secteur pour les familles normalisées de finitions de col en verre destinées à la pulvérisation. EN 14854 définit des familles nominales comprenant 11, 13, 15, 17, 18 et 20 mm. Le numéro désigne une famille, et non toutes les dimensions de production nécessaires à la validation d’un flacon et d’une pompe.
Quel doit être le serrage du sertissage d’un flacon de parfum ?
Il doit permettre de respecter les exigences approuvées de profil de sertissage, de retenue, d’étanchéité et de pulvérisation sans plisser la coupelle, déformer la pompe ni endommager le verre. Spécifiez des résultats mesurables sur l’emballage fini plutôt que de reprendre le réglage de pression d’une autre machine.
Le sertissage rend-il un flacon de parfum étanche ?
Il peut assurer une étanchéité efficace lorsque tous les éléments sont compatibles et que le procédé est maîtrisé, mais le seul fait d’être « serti » ne prouve pas les performances d’étanchéité. Le joint, la surface du col, la formule, la température de stockage et les contraintes de distribution jouent tous un rôle ; les emballages finis doivent donc être validés.
Un flacon à sertir FEA peut-il être rechargeable ?
Une pompe à sertir classique n’est pas conçue pour être retirée régulièrement par le consommateur. Il est préférable de concevoir les produits rechargeables dès le départ autour d’un système qualifié à visser, à encliqueter ou d’un système de recharge propriétaire qui préserve les exigences d’étanchéité et de protection contre l’ouverture non autorisée.
Concevoir le flacon, la pompe et le procédé de sertissage comme un ensemble
Boyu Packaging peut développer des flacons de parfum en verre sur mesure et coordonner la finition de col, la pompe, le décor et les essais de production pour votre marché cible et votre ligne de remplissage. Transmettez le type de formule, la contenance, la finition de col, la dose de la pompe, le décor, la quantité commandée et les exigences d’essai pour une étude de l’emballage complet.
Sources
- CETIE, notice du catalogue du guide n° 12 : sertissage d’une pompe sur un col FEA en verre
- Aperçu de EN 14854:2021, finitions de col des récipients en verre pour aérosols et pulvérisateurs
- EN 14849:2005, dimensions des coupelles pour récipients aérosols en verre
- Fiches techniques CETIE des finitions de col pour systèmes à sertir, à visser, à encliqueter et sans sertissage
- Aptar Beauty, formats et doses des pompes de parfumerie Essencia Classic
- Coster, brochure des pompes de parfumerie
- ISO 8113:2004, résistance des récipients en verre à une charge verticale
- OSHA 29 CFR 1910.106, liquides inflammables
- Directive UE 1999/92/EC, protection des travailleurs en atmosphères potentiellement explosives



 English
 Español de Argentina
 Русский
 Italiano
 日本語
 한국어
 العربية
 Français
 Deutsch