














Réponse directe : Une bouteille peut passer avec succès les contrôles dimensionnels, de chute et de fuite de base, mais présenter tout de même une fuite après le remplissage, car le joint ne constitue qu'un élément parmi d'autres d'un système d'étanchéité sous pression. La formule peut être absorbée par le joint et provoquer un gonflement ou un ramollissement ; elle peut extraire des ingrédients et entraîner un rétrécissement ou un durcissement ; ou encore, le bouchon, le joint et la surface d'appui de la bouteille peuvent perdre leur pression de contact en raison d'une déformation rémanente après compression, d'un fluage, d'une perte de couple, de cycles thermiques ou d'un désalignement géométrique.
La solution ne consiste pas systématiquement à “ utiliser du silicone ” ou à “ serrer le bouchon ”. Il faut identifier avec précision le composé et la structure du joint, le tester avec la formule réelle, mesurer ses variations dimensionnelles et mécaniques, puis tester l'emballage complet rempli en appliquant un couple de serrage contrôlé dans des conditions de vieillissement et de distribution. Il n’existe pas de matériau de joint cosmétique universel ni de pourcentage de gonflement unique valable pour tous les emballages.
Ce guide s'adresse aux ingénieurs spécialisés dans les emballages cosmétiques, aux équipes chargées de la qualité au sein des marques, aux sous-traitants chargés du conditionnement, aux équipes d'approvisionnement et aux fournisseurs. Le terme “ joint ” est utilisé au sens large ; cet article distingue les joints plats pour bouchons, les rondelles en élastomère et les joints toriques, les joints moulés pour bouchons et les joints internes à induction, dont les fonctions diffèrent.
Commencez par identifier le composant d'étanchéité dont vous disposez réellement
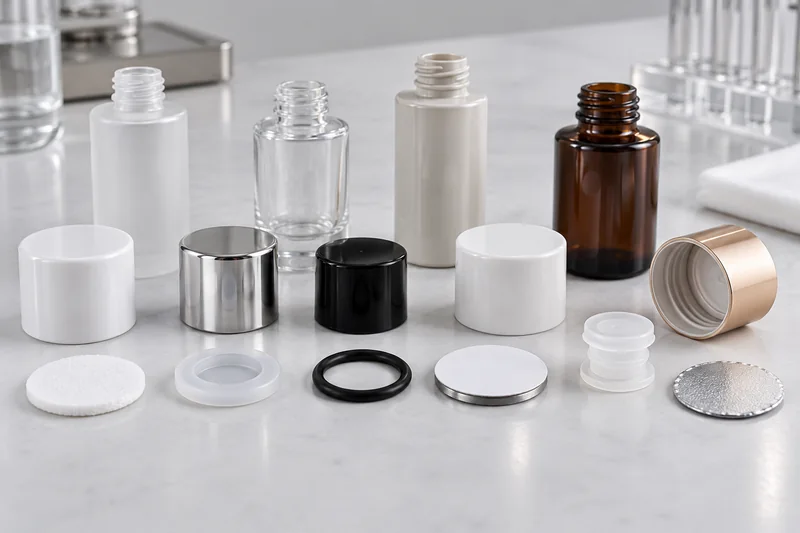
Les équipes chargées du conditionnement utilisent souvent joint, doublure, liasse, sceau et la rondelle comme s'il s'agissait d'une seule et même pièce. Elles ne sont pas toujours interchangeables. C'est la structure qui détermine quelles propriétés sont importantes et comment le composant peut présenter une défaillance.
| Composant | Comment cela assure l'étanchéité | Causes typiques de défaillance |
|---|---|---|
| Doublure ou rembourrage pour casquette plate | Se comprime entre la surface d'appui du bouchon et la surface d'étanchéité de la bouteille ou du bocal | Perte par compression, désalignement, gonflement, délamination de la surface, capillarité des bords |
| Rondelle en élastomère ou joint torique | Se déforme dans un logement ou une bague d'étanchéité prédéfinis afin de maintenir la pression de contact | Compatibilité des composés, compression, déformation rémanente après compression, extrusion ou torsion |
| Joint moulé en forme de bouchon ou de cône | Crée un contact radial ou linéaire à l'intérieur de l'alésage de la bouteille | Tolérance d'alésage, ovalité, profondeur d'insertion, fluage, endommagement de surface |
| Joint interne d'induction | Une couche thermosoudable permet de fixer un stratifié en feuille métallique sur le fond du récipient | Couche de mastic inadaptée, pression insuffisante, rapport énergie/surface vitrée, contamination du sol, canaux ou adhérence insuffisante |
| Système de fermeture intégré du bouchon | Joints moulés de type « land », « crab-claw », « lip » ou « plug » sans garniture séparée | Fluage de la résine, variations de moulage, incompatibilité avec la finition du récipient |
Une doublure en mousse qui se referme après ouverture n'est pas équivalente à une feuille d'induction qui permet de détecter la première ouverture. Un film en PTFE résistant aux produits chimiques n’est pas, en soi, un joint élastique. Une rondelle en silicone utilisée sous le collet d’une pompe se comporte différemment d’un joint torique en silicone logé dans une rainure. Commencez chaque étude par un dessin, une nomenclature et une coupe transversale de l’ensemble exact.
Comment un joint assure — ou perd — son étanchéité
Lorsqu’un bouchon à vis est mis en place, le couple de serrage génère une force de serrage axiale. Le joint se déforme contre la surface d’étanchéité de la bouteille et comble les petites irrégularités de surface. L’étanchéité n’est assurée que tant que la pression de contact reste constante sur toute la circonférence et supérieure aux forces qui tentent de séparer ou de contourner l’interface.
Le couple d'application est donc une donnée d'entrée, et non le joint lui-même. La relation entre le couple et la force de serrage utile varie en fonction de la géométrie du filetage, du frottement, du matériau du bouchon, de la rigidité de la doublure, de la lubrification, du col de la bouteille et de l'équipement de bouchage. Le couple de dévissage mesuré par la suite est utile pour le contrôle du processus, mais il ne s'agit pas d'une mesure directe de la pression de contact microscopique du joint.
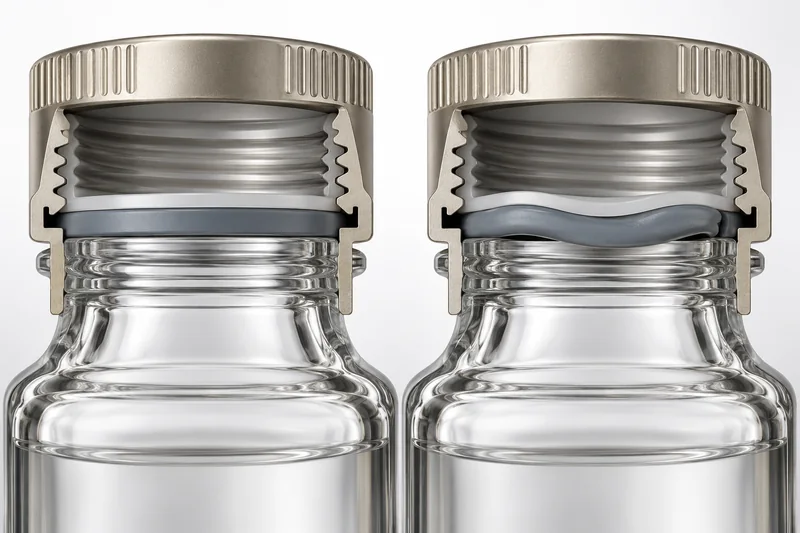
Déformation rémanente après compression, relaxation des contraintes et fluage de surface
Les élastomères ne retrouvent pas parfaitement leur forme initiale après une compression prolongée. La déformation rémanente après compression désigne la déformation permanente qui subsiste après une procédure définie de compression et de retour élastique. La relaxation des contraintes désigne la diminution de la force lorsque la déformation est maintenue. Les capuchons en plastique et les joints d'étanchéité intégrés peuvent également subir un fluage sous charge. La chaleur accélère généralement ces effets liés au temps.
Un emballage peut donc passer avec succès un test d'inversion le jour même et présenter une fuite quelques semaines plus tard. Le bouchon peut sembler toujours bien serré, mais la force d'étanchéité d'origine s'est affaiblie. Les cycles thermiques entraînent des différences de dilatation et de contraction entre la bouteille, le bouchon et le joint ; les vibrations et la manipulation peuvent alors mettre à mal une interface déjà fragile.
C'est la géométrie qui détermine où s'exerce la force
La surface d’appui de la bouteille doit être suffisamment plane, continue et perpendiculaire à l’axe. L’ovalité du col, les joints de moulage, les éclats, les bavures, les creux, une surface d’appui trop étroite ou une variation excessive de hauteur peuvent concentrer la charge sur un secteur et en laisser un autre insuffisamment comprimé. Le début du filetage du bouchon, l’engagement du filetage, la planéité de la surface d’appui, l’évidement de la douille et le diamètre de celle-ci sont également des facteurs importants. Le guide de Boyu sur Raccords de goulot et dimensions des filetages des bouteilles en plastique explique l'interface en amont qu'un joint doit rendre étanche.
Pourquoi un joint cosmétique gonfle-t-il, rétrécit-il, ramollit-il ou durcit-il ?
Le manuel d'ingénierie de Parker décrit trois mécanismes pouvant intervenir conjointement lorsqu'un élastomère entre en contact avec un liquide : le matériau absorbe le milieu ; le milieu extrait des plastifiants ou d'autres composants du mélange ; ou une réaction chimique modifie le réseau polymère. Il peut en résulter un gonflement, un rétrécissement, un ramollissement, un durcissement, une perte de résistance ou une fragilisation.
Absorption et gonflement
Les ingrédients parfumés, les huiles essentielles, les huiles de support, les solvants ou d’autres composants de la formule peuvent se diffuser dans un polymère. Le volume augmente et la dureté peut diminuer. Une légère augmentation uniforme peut, dans un premier temps, améliorer le contact dans un joint statique, mais cela ne constitue pas une stratégie de conception : un gonflement plus important peut déformer une garniture plate, la faire sortir de son logement, rétrécir le passage d’une pompe ou réduire la résistance à la déchirure et à l’extrusion. Les pièces contraintes peuvent se comporter différemment des échantillons en immersion libre.
Extraction, rétrécissement et faux passages apparents
Une formule peut éliminer les additifs de faible poids moléculaire du joint. La pièce peut alors rétrécir ou se durcir, ce qui réduit la pression de contact. L’absorption et l’extraction peuvent se produire simultanément ; par conséquent, une variation nette de masse ou de volume proche de zéro ne prouve pas la stabilité chimique : l’absorption peut masquer une perte de matière. Comparez la masse, les dimensions, la dureté, l’aspect et, lorsque le risque le justifie, les substances extractibles ou lixiviables de la formule — et ne vous fiez pas à un seul chiffre.
Effets de la température, du temps et de la surface
Une température plus élevée augmente généralement la vitesse de diffusion et de réaction, mais une exposition brève et intense à une température élevée ne reproduit pas toujours le même mécanisme qu’un stockage prolongé en temps réel. Les joints minces et les revêtements en mousse peuvent se détériorer plus rapidement que les pièces moulées épaisses en raison de leur géométrie et de leur surface exposée. Les vapeurs de formule peuvent affecter un joint même lorsque l'emballage est stocké à la verticale et que le liquide n'entre pas visiblement en contact avec le joint.
Pour la stratégie de vieillissement complète, utilisez une approche fondée sur le risque programme de compatibilité des emballages cosmétiques et définir des échéances réalistes en s'appuyant sur les principes exposés dans le guide de Boyu consacré à durée du test de compatibilité.
Comparaison des matériaux utilisés pour les joints d'étanchéité des emballages cosmétiques
Le tableau ci-dessous constitue un cadre de sélection et ne remplace en aucun cas les essais. Les termes “ silicone ”, “ NBR ” ou “ TPE ” désignent uniquement une famille de polymères. Le système de vulcanisation, le rapport de copolymères, la dureté, la charge, le plastifiant, le colorant, le post-vulcanisation, la densité de la mousse, le revêtement et la formulation du fournisseur peuvent modifier considérablement les performances.
| Matériau ou structure | Caractéristiques utiles | Attention | Contexte de sélection raisonnable |
|---|---|---|---|
| Mousse PE / Doublure de type F217 | Souplesse, économique, faible absorption d'humidité, film refermable pratique | Pas de dispositif anti-falsification ; la densité et l'épaisseur de la mousse ainsi que les revêtements varient ; les huiles et solvants agressifs peuvent faire gonfler ou ramollir certaines structures | Formules de soins personnels à base d'eau ou douces, après validation des emballages remplis |
| Joint en TPE / TPV | Moulable, dureté réglable, adapté aux joints intégrés ou en coque | Le comportement chimique et sous compression dépend fortement de la nuance ; la température de traitement et l'adhérence jouent un rôle important. | Bouchons destinés à la production en grande série, dont la composition et le procédé de moulage ont été validés |
| Silicone (VMQ) | Récupération élastique et large plage de températures ; peut servir de rondelle ou de support souple | Peut absorber certaines huiles ou certains solvants ; relativement perméable ; les substances extractibles et le système de durcissement peuvent avoir une incidence | Fermetures nécessitant une conformité en matière de température, soumises à un contrôle spécifique à chaque formule |
| Caoutchouc nitrile (NBR) | Souvent sélectionnés pour leur résistance à l'huile et leurs bonnes propriétés d'étanchéité mécanique | Les performances varient en fonction de la teneur en acrylonitrile et de la composition du composé ; les solvants polaires, l'ozone, la chaleur ou le vieillissement peuvent constituer des facteurs limitants. | Systèmes riches en huile uniquement après des tests de composition précis |
| EPDM | Souvent résistant à l'eau, aux intempéries et à de nombreux milieux polaires | En général, ce produit ne convient pas à de nombreuses huiles hydrocarbonées ; les mélanges de parfums peuvent aller à l'encontre des règles simples de classification chimique. | Systèmes aqueux après essais de compatibilité des formules complètes |
| Fluoroélastomère FKM | Résistance générale à de nombreuses huiles et solvants ; bonne résistance à la chaleur dans des composés adaptés | Coût plus élevé ; ne s'applique pas systématiquement à toutes les cétones, amines, esters ou composés polaires ; des politiques relatives aux matériaux fluorés peuvent s'appliquer | Systèmes à base de solvants ou d'huiles complexes, lorsque l'utilisation d'un composé précis est justifiée |
| Caoutchouc butyle (IIR) | Faible perméabilité aux gaz et propriétés d'étanchéité et de barrière utiles | Ne convient pas à tous les solvants organiques ni à toutes les conditions extrêmes ; la résistance à la réouverture et le comportement à basse température dépendent du composé | Systèmes aqueux ou à solvants doux sensibles aux barrières après validation |
| Composite revêtu de PTFE | Faible réactivité au contact et large résistance chimique au niveau de la surface en contact avec le produit | Le PTFE seul ne présente pas de récupération élastique ; il nécessite un support souple ; il convient de réexaminer les aspects liés au coût, au collage, au délaminage et à la politique relative aux PFAS. | Formules agressives ou à haute pureté pour lesquelles une architecture composite est justifiée |
| Bouchon moulé en PP/PE ou gaine rigide | Nombre réduit de composants, construction potentiellement monofamiliale et géométrie moulée reproductible | Moins capable de s'adapter aux irrégularités du support que la mousse souple ; le fluage et l'ajustement dimensionnel sont les facteurs déterminants | Systèmes capuchon-col assortis avec tolérances de moulage contrôlées |
Pour les huiles et les parfums, commencez par consulter la liste complète des ingrédients plutôt que de vous fier à la mention marketing “ huile naturelle ”. Boyu’s Catégorie « Flacons d'huiles essentielles » peut prendre en charge la sélection du format d'emballage, mais le joint ou la poire de dosage doit tout de même faire l'objet d'une preuve de compatibilité distincte. Pour les bocaux, sélectionnez ensemble le récipient et le bouchon à partir d'un gamme de pots pour crèmes cosmétiques, puis valider la combinaison exacte de la doublure et de la formule.
Pourquoi l'ensemble complet présente-t-il encore des fuites ?
Un joint gonflé constitue un signe visible, mais ce n'est peut-être pas la seule cause. Une analyse pertinente permet de distinguer quatre catégories de défaillances.
1. Défaillance du matériau
Le joint absorbe la formule, perd des ingrédients, se dégrade, se fragilise, devient collant ou se décolle de sa couche de revêtement ou de support. Les vapeurs de la formule, les agents nettoyants et les lubrifiants utilisés lors de la fabrication doivent être pris en compte dans la carte d'exposition, le cas échéant. Un tableau de compatibilité des fournisseurs permet d'écarter un candidat manifestement inadapté, mais ne permet pas de valider un mélange de parfums exclusif.
2. Compression insuffisante ou défaillante
La garniture peut être trop fine, trop dure ou trop petite ; le capuchon peut être posé en dessous de la plage validée ; ou encore, la relaxation des contraintes et le fluage du capuchon peuvent entraîner une diminution de la force au fil du temps. Une garniture très souple peut assurer l’étanchéité immédiatement, mais présenter un durcissement excessif. Un insert dur peut résister à la prise tout en ne s'adaptant pas aux variations du support. Le choix repose sur un équilibre, et non sur la recherche de la dureté la plus élevée ou de l'insert le plus épais.
3. Problème de géométrie ou d'assemblage
Une insertion décentrée, un enroulement de la doublure, des bavures de découpe, une déformation du capuchon, un filetage croisé, une ondulation de la base de la bouteille, une ovalité de la finition ou un col de pompe qui touche le fond avant que le joint ne soit comprimé peuvent tous créer un jeu local. Le recours à plusieurs fournisseurs augmente ce risque, car le diamètre nominal du goulot ne garantit pas la compatibilité entre la géométrie du filetage et celle de la surface d'étanchéité.
4. Défaillance liée aux conditions d'exploitation
Les formules à faible viscosité et à faible tension superficielle empruntent des voies plus étroites que les crèmes épaisses. Le remplissage à chaud, la pression dans l’espace libre, la baisse de pression pendant le transport aérien, les cycles de gel-dégel ou de chaleur, les vibrations, les chocs dus aux chutes, les ouvertures répétées, la contamination du produit au sol et la refermeture par le consommateur peuvent transformer un scellage fragile en une fuite. Consultez le guide complet de Boyu sur les Causes courantes des fuites des flacons de produits cosmétiques pour vérifier les zones de défaillance adjacentes au niveau des pompes, des zones de sertissage, des évents et du corps des bouteilles.
Les normes applicables — et ce qu'elles ne prouvent pas
Aucune norme ASTM, ISO, FDA ou européenne n'approuve à elle seule un joint d'étanchéité pour toutes les formules cosmétiques. Les normes utiles présentées ci-dessous permettent d'évaluer certains aspects du problème. La marque doit les intégrer dans un protocole fondé sur les risques et définir des critères d'acceptation spécifiques au projet.
| Référence | Champ d'application utile | Limite |
|---|---|---|
| ASTM D471 | Effets comparatifs des liquides sur les matériaux de type caoutchouc, notamment en termes de masse, de volume, de dimensions, de dureté et de propriétés mécaniques | L'ASTM précise que les données obtenues par des essais accélérés peuvent ne pas correspondre directement aux performances en service ; elles ne permettent pas de valider l'ensemble assemblé. |
| ASTM D395 | Comportement à la déformation rémanente du caoutchouc sous une force ou une déformation définie | Une méthode fondée sur les propriétés du matériau, et non une valeur universelle de « réussite/échec » pour les revêtements cosmétiques |
| ASTM D2063/D2063M | Maintien du couple de serrage des systèmes de récipients et de fermetures à filetage continu appariés dans des conditions et sur une durée définies | Mesure la résistance au couple ; il ne prescrit pas le couple correct et ne garantit pas l'étanchéité. |
| ASTM D3474 | Étalonnage et utilisation des dynamomètres dans le secteur de l'emballage | Pratique instrumentale uniquement |
| ASTM D4991 | Essais d'étanchéité sous vide de récipients rigides vides en pression différentielle | Ne convient pas systématiquement à tous les emballages cosmétiques remplis, à toutes les doublures en papier ou à toutes les conditions d'utilisation. |
Aux États-Unis, la FDA précise qu’elle n’impose pas de liste de tests pour chaque produit cosmétique ; il incombe à l’entreprise responsable de garantir et de justifier la sécurité du produit. Dans l’Union européenne, l’annexe I du règlement (CE) n° 1223/2009 exige que les caractéristiques pertinentes des matériaux d’emballage — notamment leur pureté et leur stabilité — soient incluses dans les informations relatives à la sécurité des produits cosmétiques. Aucun de ces deux cadres réglementaires ne désigne de polymère spécifique obligatoire pour les joints d’étanchéité utilisés dans les produits cosmétiques.
Un protocole de qualification des joints et des dispositifs de fermeture pouvant être justifié
- Définissez le système et le risque. Consigner les informations relatives à la composition de la formule, à la viscosité, à la tension superficielle, à la volatilité, au pH, à la température de remplissage, à l'espace de tête, à la durée de conservation, à l'itinéraire d'expédition, à la fréquence de refermeture et aux conséquences d'une fuite.
- Verrouiller la nomenclature. Précisez la famille de polymères, la référence du fournisseur ou le composé, la dureté, le système de durcissement le cas échéant, la couleur, la face visible, la face arrière, la densité de la mousse, l'épaisseur, le diamètre, l'adhésif et le site de fabrication. La mention “ joint en silicone blanc ” ne constitue pas une spécification reproductible.
- Mesurer les pièces au temps zéro. Enregistrer la masse, l'épaisseur, le diamètre, le diamètre intérieur/extérieur, la dureté des élastomères solides, l'état visuel et prendre des photos. Vérifier l'encoche du bouchon, le positionnement de la garniture et le rebord d'étanchéité du flacon par cavité ou par source de formage.
- Effectuez un contrôle de compatibilité des matériaux. Exposer des pièces de joint d'étanchéité réelles ou des échantillons appropriés à la formulation réelle et aux témoins correspondants, à la température et pendant la durée indiquées. Mesurer la masse, le volume/les dimensions, la dureté, l'adhésivité, la fissuration, la couleur, l'odeur et le délaminage. N'appliquer les principes de la norme ASTM D471 que lorsque le champ d'application de celle-ci, en termes d'échantillons et de méthodes, est adapté.
- Ne vous contentez pas de l’immersion libre. Assemblez les bouteilles, les joints et les bouchons destinés à la production. Un joint contraint subit des contraintes différentes et ne peut pas se dilater librement ; le bouchon et la bouteille ont également une incidence sur le fluage et la géométrie.
- Contrôler le couple d'application. Régler l'équipement calibré sur des valeurs définies (minimale, nominale et maximale) situées dans la plage de développement de sécurité. Enregistrer le couple effectivement appliqué. Mesurer le couple de démontage à l'instant zéro et aux points de vieillissement prévus, sans considérer ce résultat comme le seul critère d'évaluation de l'étanchéité.
- Utilisez des orientations et des conditions réalistes. Prévoir des conditions de stockage en position verticale, latérale et inversée lorsque cela se justifie, afin que le liquide et la vapeur mettent l'étanchéité à l'épreuve. Ajouter les cycles de température, les conditions de basse pression ou de transport pertinents, puis conserver les échantillons en temps réel.
- Mesurez correctement les fuites. Utilisez des indicateurs visuels, la variation de masse par pesée, le test des bulles sous vide, la chute de pression ou de vide, ou encore des méthodes de traçage, en fonction de l’emballage et de la plus petite fuite significative. La comparaison réalisée par Boyu entre méthodes de test d’étanchéité des flacons cosmétiques aide à choisir la bonne mesure.
- Vérifier après le temps de maturation et après ouverture. Enregistrer le parcours d'humidification, l'empreinte de compression, la position de la doublure, les variations d'épaisseur, de diamètre et de dureté, l'état du bouchon et la surface d'appui de la bouteille. Répéter les cycles de refermeture si le consommateur doit rouvrir l'emballage.
- Vérifier la sécurité et la qualité des formules. Comparer la couleur, l'odeur, la viscosité, le pH et les autres paramètres de stabilité de la formule à ceux d'un témoin inerte approprié. Un évaluateur ou un laboratoire qualifié doit déterminer s'il est nécessaire de procéder à une analyse des substances extractibles, des substances lixiviables ou de la migration ciblée.
- Soumettez le conditionnement aux contraintes de distribution. Soumettre le colis primaire rempli, à l'intérieur des cartons d'emballage final ou des caisses d'expédition, à la série de tests de vibration, de chute, de compression, de température et de pression prévue ; procéder à une inspection immédiate, puis après récupération.
- Définir au préalable les critères d'acceptation. Précisez les critères d'étanchéité, la variation de masse admissible, les limites dimensionnelles et mécaniques des joints, la plage de couple de serrage, les limites de force d'ouverture, les spécifications des formules, la taille des échantillons et les règles relatives aux défaillances et aux nouveaux essais avant de consulter les résultats.
Utilisez plusieurs unités pour analyser les alvéoles des bouteilles, celles des bouchons et les lots de joints. Les moyennes peuvent masquer un revêtement mal centré ou une arête trop haute. Distinguez la perméabilité ou l'évaporation des fuites manifestes : un emballage peut perdre son contenu volatil sans présenter de traces visibles d'humidité, et un bouchon humide peut provenir d'un évent de pompe plutôt que de l'interface avec le joint.
Effectuez le diagnostic en fonction du type de panne, et non au hasard
| Observation | Mécanismes probables | Confirmation et orientation corrective |
|---|---|---|
| Joint souple, de grande taille, adhésif ou extrudé | Absorption de la formule, dégradation du matériau, compression excessive ou chaleur | Comparer la masse, le volume et la dureté avec ceux des échantillons témoins ; identifier les composants de la formule absorbés ; sélectionner un revêtement ou un composé résistant et revalider le couple |
| Joint durci, rétréci ou fissuré | Extraction des plastifiants/additifs, oxydation, vieillissement thermique ou utilisation d'un produit de nettoyage incompatible | Mesurer les variations dimensionnelles ou de masse négatives ainsi que l'augmentation de la dureté ; examiner la composition et la carte d'exposition ; remplacer le matériau plutôt que d'augmenter le couple |
| Aucun remplacement visible du joint, mais une fuite apparaît | Compression insuffisante, relaxation des contraintes, fluage du capuchon, inadéquation dimensionnelle entre la finition et la gaine | Empreinte de compression de la carte ; mesure de la retenue du sol, de la garniture et du couple ; assemblages en coupe transversale ; réglage de l'épaisseur, de la dureté, de la géométrie ou de la plage de couple |
| Chemin mouillé d’un seul côté | Inclinaison/ondulation du fond, ovalité du col, déformation de la calotte, doublure excentrée ou filage croisé | Mettre en corrélation la zone humide avec le plan dimensionnel et la cavité ; inspecter le siège et le filetage ; corriger le centrage de l'outillage ou de l'assemblage |
| Il passe les tests de stockage, mais présente des fuites après expédition | Étanchéité périphérique mise à l'épreuve par les vibrations, les chocs, les différences de pression ou les cycles thermiques | Mesurer le couple et l'étanchéité avant et après le transport ; reproduire les contraintes subies pendant le trajet ; améliorer la conception des dispositifs de retenue, de calage ou d'étanchéité |
| Première fermeture étanche ; fuites lors de la réouverture | Déformation permanente, sol contaminé, déplacement de la gaine, usure du filetage ou couple d'application insuffisant de la part de l'utilisateur | Effectuer des cycles d'ouverture/fermeture avec des résidus de formule et des utilisateurs représentatifs ; repenser la conception pour permettre une refermeture plutôt que de se fier aux performances lors de la première fermeture |
| Perte de masse sans humidité à l'extérieur | Perméation ou perte de substances volatiles au niveau du joint ou du bouchon, fuite de vapeur très fine ou artefact de mesure | Recourir à un contrôle inerte, à un contrôle d'évaporation à blanc et à une analyse de barrière ; ne pas signaler automatiquement comme une fuite de liquide importante |
| Il y a du liquide dans le bouchon, mais la surface d'étanchéité reste sèche | Fuite au niveau de la pompe, du pulvérisateur, de l'évent, du raccord serti ou de la sortie | Suivre le parcours à l'aide d'un colorant ou par la méthode de pression ; isoler les sous-ensembles du distributeur avant de remplacer le joint du bouchon |
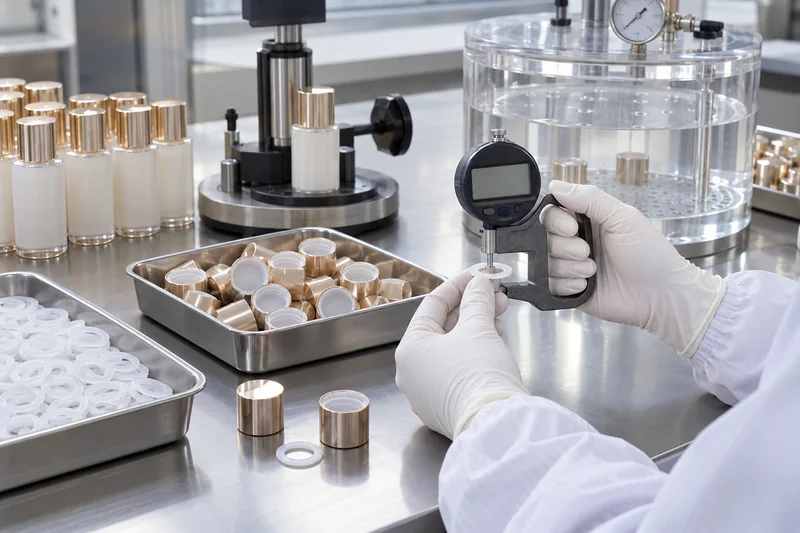
Contrôler le joint d'étanchéité à l'arrivée, qui est un composant essentiel
Le cahier des charges d'achat doit préciser la nuance ou la composition du matériau, la structure, l'épaisseur, le diamètre, la dureté et/ou la densité le cas échéant, le revêtement et le support, la couleur, le site de fabrication et le fournisseur agréé. Le contrôle à la réception peut inclure une vérification de l'identité lorsque le risque le justifie, ainsi que la vérification des dimensions, de la masse, de la dureté, des défauts de la mousse, de la qualité des bords découpés, de la contamination, du gondolage, de la délamination et de la rétention de la doublure dans le capuchon. Assurer la traçabilité de chaque lot jusqu'au lot fini.
Contrôle de l'insertion et de la mise en place du bouchon
Vérifier la présence, l'orientation et le centrage de la doublure. Étalonner l'équipement de serrage, vérifier l'uniformité de la tête de bouchage et contrôler le maintien des bouteilles afin que l'emballage ne soit pas déformé pendant la mesure. Définir des contrôles de processus (bas/nominal/haut), puis mesurer la rétention du couple et l'étanchéité après un temps de maintien défini ; ne pas “ resserrer systématiquement ” à moins que le processus validé ne l'exige.
Il faut libérer le système dans son ensemble, et non pas seulement certaines parties isolées.
Les rapports dimensionnels relatifs aux bouteilles, aux bouchons et aux joints peuvent tous être conformes, alors que leur cumul de tolérances n'est pas satisfaisant. Assemblez le système complet en tenant compte de conditions représentatives, tant pour les valeurs maximales que minimales des composants, remplissez-le avec la formule de production, puis effectuez les contrôles de fuite et de couple définis. A format d'emballage des produits de soin de la peau Elle doit être identifiée et validée en vue de sa fermeture prévue, et non en tant que bouteille orpheline.
Considérer les modifications portant sur le “ même contenu ” comme potentiellement fonctionnelles
Tout changement concernant le fournisseur, la formulation du composé, le durcissement, la dureté, le colorant, le lubrifiant, la densité de la mousse, l'épaisseur, le film de revêtement, l'adhésif, le procédé de découpe, la teneur en matériaux recyclés, la résine du bouchon ou le site de fabrication peut nécessiter une évaluation des risques et une nouvelle qualification. Utilisez les solutions de Boyu processus de qualification d'une deuxième source pour les emballages avant de changer de fournisseur de joints ou de fermetures.
Que faire lorsque les joints de production gonflent ou que les emballages présentent des fuites ?
- Lots concernés par la quarantaine. Conserver les unités remplies dans leur état d'origine, les échantillons de contrôle non ouverts, les composants en vrac et les échantillons de formule. Assurer la traçabilité des registres relatifs aux flacons, bouchons, joints, machines de remplissage et têtes de bouchage.
- Confirmez cette observation. Vérifier l'équilibrage, le couplemètre, les conditions de conditionnement, l'orientation de stockage et la méthode d'essai. Comparer avec un lot conservé et approuvé dans les mêmes conditions.
- Localiser le passage de fuite. Identifiez les problèmes au niveau du joint d'étanchéité, du filetage du bouchon, des défauts de la bouteille, de la pompe, du sertissage, de l'évent et de la perméabilité. Prenez une photo de la première zone humide avant de procéder au démontage.
- Caractériser les joints exposés et non exposés. Comparez les dimensions, la masse, la dureté, la surface, l'adhésivité, l'empreinte de compression et les dommages. Recourez à l'identification des matériaux ou à des analyses si vous soupçonnez une substitution.
- Stratifier les données. Recherchez les effets liés à la cavité de la bouteille/du bouchon, au lot ou au rouleau de joints, au décalage d'assemblage, à la tête de bouchage, au lot de formule, à la température de remplissage et aux conditions de stockage.
- Distinguer la chimie de la mécanique. Testez un joint dont le bon fonctionnement est avéré mais dont la géométrie est suspecte, ainsi qu'un joint dont la géométrie est avérée mais dont le bon fonctionnement est suspect. Modifiez un facteur à la fois ou recourez à une expérience planifiée lorsque des interactions sont probables.
- Mettre en œuvre les mesures correctives et préventives (CAPA) et procéder à une nouvelle validation. Corrigez le composé, l'épaisseur, le revêtement, la géométrie, le couple/procédé ou le contrôle du fournisseur. Répétez les essais de compatibilité, de tenue de la fermeture, d'étanchéité et de répartition. Ne validez pas le produit en élargissant les tolérances après l'obtention du résultat.
D'autres problèmes liés aux joints méritent d'être examinés, même en l'absence de fuite visible : absorption ou dégagement d'odeurs, décoloration de la composition, substances extractibles/lixiviables, détachement de la doublure, délamination du revêtement, corrosion de la feuille d'aluminium, difficulté à ouvrir, grincement du joint, refermeture irrégulière, génération de particules et modifications du risque microbiologique dues à la perte d'intégrité de la fermeture.
Éléments à inclure dans l'appel d'offres et le contrat de qualité
- fiche complète de la formule, comprenant les parfums/huiles essentielles, les alcools/solvants, les tensioactifs, le pH, la viscosité, la volatilité et les principes actifs sensibles ;
- type d'emballage prévu, finition du col, dimensions de la surface de scellage, type de bouchon, scellage par induction ou structure du bouchon, volume de remplissage et espace libre ;
- la conception exacte du joint, la qualité/le composé, le traitement de vulcanisation ou le revêtement/support le cas échéant, la dureté/densité, l'épaisseur, le diamètre intérieur/extérieur et les tolérances ;
- plage de couple d'application, équipement de bouchage, température de remplissage, temps de maintien, contrôles du couple de dévissage et limite d'ouverture par le consommateur ;
- les conditions de compatibilité, les moments de mesure, les orientations, les groupes témoins, la taille des échantillons, les paramètres d'évaluation mesurés et les critères d'acceptation ;
- méthode de détection des fuites et sensibilité, séquence de transport/altitude/température et conditionnement final ;
- traçabilité des lots, certificats, échantillons de contrôle, méthodes d'essai à la réception, responsabilités en matière de non-conformités et d'actions correctives et préventives (CAPA), ainsi que les exigences relatives à la notification des changements ;
- la documentation relative au marché et la nécessité pour un évaluateur qualifié de disposer d'informations sur la migration, les substances extractibles ou lixiviables.
Questions fréquemment posées
Quel est le meilleur matériau pour les joints d'étanchéité destinés aux emballages de produits cosmétiques ?
Il n'existe pas de matériau universel idéal. Le choix approprié repose sur le composé et la structure spécifiques qui garantissent la stabilité chimique, la résistance à la compression et l'étanchéité, en fonction de la formule, du flacon, du bouchon, de la température, de la durée de conservation et du cycle d'utilisation. Les tableaux de matériaux ne servent qu'à des fins de sélection préliminaire.
Le silicone est-il toujours sans danger pour les huiles et les parfums ?
Non. Le silicone offre une élasticité et des performances thermiques intéressantes, mais certaines huiles et certains solvants peuvent être absorbés et provoquer un gonflement ; la perméabilité et les substances extractibles peuvent également avoir leur importance. Il convient de tester le composé de silicone précis, et non pas simplement le nom du polymère.
Quel degré de gonflement d'un joint est acceptable ?
Il n'existe pas de pourcentage universel en matière de cosmétique. L'acceptation dépend du fait que la pièce vieillie reste bien en place, conserve la pression de contact et la dureté requises, ne présente ni extrusion ni délamination, respecte les spécifications de la formule et passe avec succès les essais d'étanchéité des emballages remplis ainsi que les essais d'utilisation. Définissez une limite spécifique au projet à partir des données de capacité de conception et de stabilité.
Peut-on utiliser de l'eau pour vérifier la compatibilité des joints ?
Dans certains systèmes, l'eau permet de détecter un mauvais ajustement ou des fuites, mais elle ne permet pas de valider la compatibilité d'un joint avec un produit cosmétique contenant de l'huile, des parfums, des tensioactifs ou des solvants. La formule réelle peut présenter des caractéristiques différentes en termes de mouillage, de viscosité, de volatilité et d'interaction avec les polymères.
Un couple de serrage plus élevé permettra-t-il d'empêcher une fuite au niveau du joint ?
Parfois, un couple insuffisant en est la cause, mais un couple trop élevé peut déformer le bouchon, faire sortir le joint, endommager le filetage ou abîmer le col de la bouteille. Définissez une plage de couple sûre et adaptée à l’emballage concerné, puis vérifiez l’étanchéité après le vieillissement et la distribution.
Le joint d'induction remplace-t-il le joint de bouchon ?
Une doublure à induction peut garantir l'intégrité lors de la première ouverture et offrir une barrière initiale efficace lorsqu'elle est correctement adaptée et scellée, mais elle est généralement détruite lors de l'ouverture et ne garantit pas la refermeture. La fonction de refermeture du bouchon ou la doublure secondaire doit être évaluée séparément si le produit est utilisé à plusieurs reprises.
Sources
Les normes ci-dessous définissent le champ d'application des méthodes d'essai et ne constituent pas des limites universelles d'acceptabilité des produits cosmétiques. Les guides relatifs aux matières premières facilitent la sélection et l'analyse des mécanismes d'action ; l'homologation définitive nécessite toutefois la formulation et le conditionnement réels du produit.
- ASTM D471-16a(2021) — Effets des liquides sur les propriétés du caoutchouc
- ASTM D395-18(2025) — Déformation rémanente après compression du caoutchouc
- ASTM D2063/D2063M-24 — Rétention du couple pour les bouchons à filetage continu
- ASTM D3474-23 — Étalonnage et utilisation des couplemètres pour emballages
- ASTM D4991-25 — Essais d'étanchéité des récipients rigides vides par la méthode du vide
- Guide Parker sur les joints toriques — mécanismes de gonflement, de rétrécissement et de déformation rémanente après compression des élastomères
- Trelleborg — Guide de compatibilité chimique des matériaux d'étanchéité
- Saint-Gobain — Comparaison des matériaux de revêtement de capuchon et considérations architecturales
- FDA américaine — Contrôles des produits cosmétiques et responsabilité des fabricants
- Règlement (CE) n° 1223/2009 de l'UE, annexe I — informations relatives aux matériaux d'emballage dans le rapport de sécurité
- Cosmetics Europe / CTFA — Lignes directrices relatives aux essais de stabilité des produits cosmétiques



 English
 Español de Argentina
 Русский
 Italiano
 日本語
 한국어
 العربية
 Français
 Deutsch