Respuesta directa: La serigrafía en botellas consiste en hacer pasar la tinta a través de las áreas abiertas de una malla con plantilla, mientras una botella cilíndrica gira al mismo ritmo que la pantalla. Para obtener un resultado duradero no basta con la tinta sola. Se requiere la superficie adecuada de la botella, el pretratamiento, el sistema de tinta, la plantilla, el dispositivo de sujeción, el curado y las pruebas de verificación. El vidrio suele requerir superficies excepcionalmente limpias y puede necesitar un pretratamiento con llama o a base de silano; los plásticos de PE y PP normalmente requieren una activación superficial controlada. La temperatura y la humedad deben seguir la ficha técnica de la tinta seleccionada, no un valor universal único.
En esta guía
¿Cómo funciona la serigrafía en botellas?
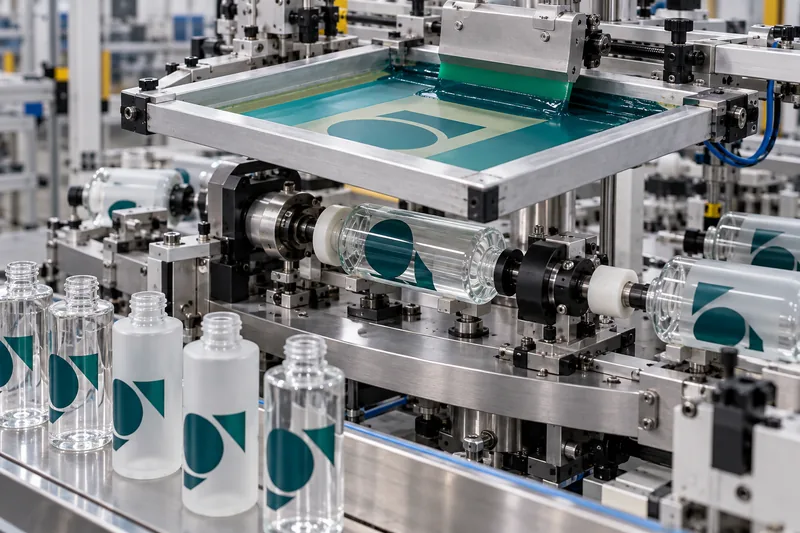
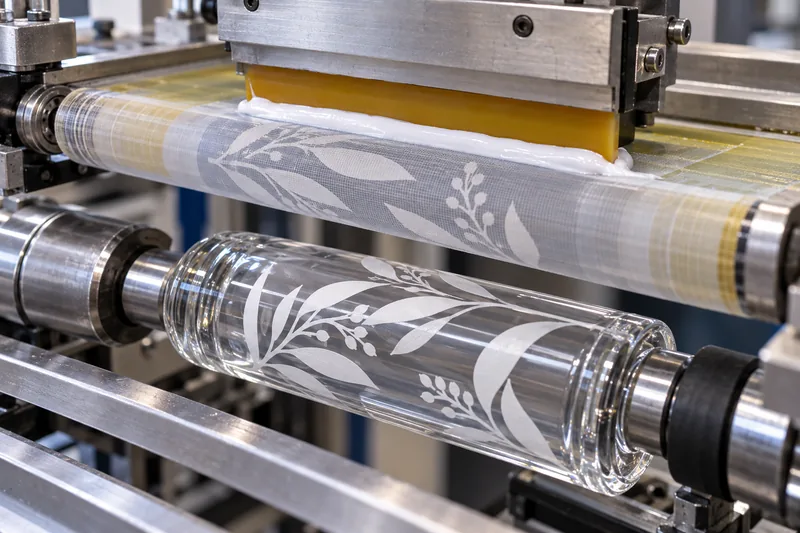
Las mallas modernas de “serigrafía” suelen ser sintéticas, pero el nombre tradicional sigue siendo común. El diseño se separa por colores y se utiliza para crear una plantilla sobre una malla tensada. Las áreas de la imagen permanecen abiertas; las áreas sin imagen se bloquean. Durante la impresión, una rasqueta de poliuretano presiona la tinta a través de la malla abierta y la aplica sobre la botella.
Los objetos planos pueden permanecer fijos, pero las botellas redondas requieren un movimiento sincronizado. Un mandril, unos rodillos o un dispositivo de sujeción fijan la botella en su lugar. A medida que avanza la pantalla, la botella gira a una velocidad superficial equivalente. Si la botella se desliza, la circunferencia varía o el dispositivo de sujeción está descentrado, las líneas se duplican, las letras se alargan y, posteriormente, los colores ya no se alinean correctamente.
La tinta debe pasar de ser una película líquida imprimible a una película sólida resistente. Dependiendo del tipo de tinta, esto puede ocurrir mediante polimerización UV o UV-LED, evaporación de solventes, reticulación química, secado térmico o una combinación de estos procesos. Que esté “seca al tacto” no significa que esté completamente curada o que sea químicamente resistente.
El proceso completo de serigrafía de botellas
1. Definir las especificaciones de la botella y su uso final
La impresora debe conocer el sustrato, no solo si es “plástico” o “vidrio”. En el caso del plástico, esto incluye el tipo de resina, el nivel de contenido reciclado, el colorante, el desmoldeante y cualquier recubrimiento. En el caso del vidrio, incluye el recubrimiento en frío, el color rociado, el efecto esmerilado y cualquier otra decoración que se encuentre debajo de la impresión. El equipo también debe definir la fórmula del contenido, la vida útil esperada, la exposición en el baño o durante los viajes, los mercados objetivo y si la botella será apretada, lavada o manipulada con alcohol, aceite o protector solar en las manos del usuario.
2. Separar los elementos gráficos y definir el área imprimible
Cada color de tinta especial normalmente requiere su propia separación de arte, trama y estación o pasada de impresión. El texto fino invertido, los semitonos y los gráficos envolventes requieren más control que un logotipo grande y sólido. El área decorada debe evitar estrechamientos pronunciados, líneas de separación de moldes, relieve y cambios bruscos de diámetro. A menudo se requiere un espacio de unión porque una malla cilíndrica no puede imprimir perfectamente a través de su propio solapamiento de inicio y fin.
3. Prepara la pantalla y el soporte
El número de mallas, el espesor de la plantilla, la tensión y la dureza de la rasqueta determinan el espesor de la capa de tinta y la definición de la imagen. El dispositivo de sujeción debe ubicar la botella a partir de puntos de referencia repetibles y sostenerla sin que se deforme. La impresora debe validar la botella real de producción, no un dibujo ideal, ya que el espesor de la pared, la ovalidad y el empuje de la base pueden alterar la rotación.
4. Limpiar y preparar la superficie
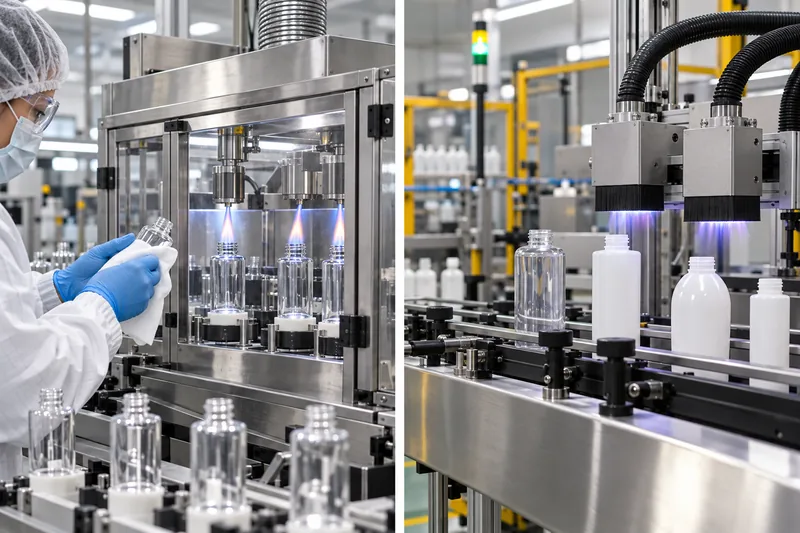
El polvo, el aceite, la silicona, las huellas dactilares, la condensación y los residuos de desmoldeante pueden provocar poros minúsculos o un fallo total de la adhesión. La limpieza y el pretratamiento son operaciones distintas: la limpieza elimina la contaminación; el tratamiento con llama, corona, plasma o químico modifica la superficie para que la tinta pueda humedecerla y adherirse. La energía superficial debe medirse cerca del momento de la impresión, ya que el efecto del tratamiento puede disminuir durante el almacenamiento.
5. Mezcla y acondiciona la tinta
Lleve la tinta y las botellas al rango de temperatura ambiente aprobado, mezcle bien el pigmento y agregue únicamente el diluyente, el endurecedor o el promotor de adhesión autorizados por el proveedor de la tinta. Anote el número de lote, la proporción de mezcla, el tiempo y la vida útil. El diluido no controlado puede mejorar la capacidad de impresión durante unos minutos, pero reduce la opacidad, el curado, la definición de los bordes y la resistencia química.
6. Imprimir, curar con luz y registrar
Aprueba una muestra inicial en cuanto a posición, color, opacidad, calidad de los bordes y unión. Las botellas multicolores requieren una orientación constante y un curado intermedio suficiente para que la siguiente pantalla no levante ni manche el color anterior. Un curado excesivo entre colores también puede reducir la adhesión entre capas en algunos sistemas UV; es importante respetar el margen de sobreimpresión indicado por el proveedor de la tinta.
7. Curado final, acondicionamiento y verificación
Se deben medir la intensidad UV, la dosis, el espectro de la lámpara y la distancia —o el tiempo en el horno y la temperatura de la botella—, en lugar de estimarlas basándose únicamente en la velocidad de la cinta transportadora. Deja que la impresión se enfríe y, en el caso de los sistemas de dos componentes o con solventes, espera el período de reticulación especificado antes de realizar las pruebas finales. Nazdar señala, por ejemplo, que su tinta para envases 5100 a base de solvente alcanza sus propiedades definitivas de cinco a siete días después del secado. Ese lapso es específico del producto, pero ilustra por qué las pruebas inmediatas con cinta adhesiva pueden dar una idea errónea del desempeño una vez que la tinta ha madurado.
Serigrafía en botellas de vidrio frente a las de plástico
Los mecanismos de impresión son similares, pero el problema de la adhesión es diferente. Una botella de vidrio puede soportar algunos procesos de curado a altas temperaturas que distorsionarían el plástico; las poliolefinas de baja energía superficial necesitan activación; y una botella de vidrio pintada debe tratarse como un sustrato recubierto, ya que la tinta se adhiere a la pintura, no directamente al vidrio.
| Punto de decisión | ¿En qué se diferencian el vidrio y el plástico? |
|---|---|
| Superficie | Vidrio: Es químicamente receptivo cuando está limpio, pero los recubrimientos de la parte fría, la silicona, la grasa y la pintura en aerosol pueden impedir la adhesión. Plástico: El PET, el HDPE, el LDPE y el PP se comportan de manera diferente; el PP y el PE suelen requerir activación. |
| Pretratamiento | Vidrio: Para ciertos sistemas de tinta o recubrimiento, se puede especificar una limpieza seguida de un tratamiento con llama, silano o un producto similar al Pyrosil. Plástico: Es habitual realizar un tratamiento con llama controlada, corona o plasma, y se verifica el nivel de dyne antes de la impresión. |
| Tinta y curado | Vidrio: Hay disponibles tintas para vidrio UV, de dos componentes y de curado térmico. Plástico: La tinta debe ser compatible con la resina específica y mantener la flexibilidad suficiente para que se pueda apretar el envase; la temperatura de curado no debe deformar el envase. |
| Falla principal | Vidrio: contaminación o un recubrimiento o tinta incompatibles. Plástico: energía superficial insuficiente, deterioro del tratamiento, variaciones en la resina, flexión de la botella o deformación por calor. |
| Validación | Ambos requieren pruebas de adhesión, abrasión y resistencia de la fórmula. El plástico también necesita pruebas de compresión y flexión cuando sea pertinente; la decoración del vidrio debe revisarse después de los procesos térmicos y de recubrimiento. |
Para tener una visión más amplia del sustrato en sí, compara el de Boyu’s envases cosméticos de vidrio y botella de plástico para cosméticos opciones. Si la botella aún se encuentra en fase de desarrollo, la Proceso de fabricación de frascos de perfume de vidrio explica por qué es necesario controlar la variación dimensional y los recubrimientos superficiales antes de la decoración.
¿Cuántos colores se pueden imprimir en una botella?
No existe un máximo universal. Un color especial es la opción más sencilla y tolerante. Dos o tres colores especiales son habituales en equipos adecuados, mientras que se pueden producir cuatro o más cuando la máquina cuenta con suficientes estaciones, la botella tiene un sistema de orientación confiable y el diseño gráfico se ajusta a la tolerancia de registro disponible. Cada color especial suele requerir una trama y una pasada separadas.
También existe la serigrafía en cuatricromía —la norma ISO 12647-5 aborda el control de procesos para la serigrafía en cuatricromía—, pero esa norma no constituye una homologación específica para botellas. En una botella pequeña y curvada, los puntos de semitono, el estrechamiento, la posición de la costura y el registro pueden hacer que el trabajo en cuatricromía sea menos tolerante que los gráficos en colores planos. Las marcas que busquen efectos fotográficos deben comparar la serigrafía con la transferencia térmica, las etiquetas autoadhesivas o la impresión digital directa, en lugar de dar por sentado que cuantas más pantallas, mejor.
Regla sobre las ilustraciones que evita sorpresas costosas
Pídale al proveedor que marque en el dibujo aprobado la circunferencia imprimible, el espacio de costura, la tolerancia de registro, los anchos mínimos de línea positiva e invertida, y la secuencia de colores. Apruebe las muestras físicas de producción bajo la iluminación prevista; una imagen en pantalla o una prueba digital no pueden mostrar con precisión la opacidad, el brillo de la superficie ni la textura táctil de la tinta.
¿Qué temperatura y humedad se requieren?
No existe una respuesta única y definitiva. Las condiciones ambientales adecuadas dependen de la ficha técnica de la tinta, los productos químicos utilizados en la preparación de la malla y el sustrato. El objetivo es lograr una viscosidad estable, evitar la condensación, controlar la evaporación del solvente o la exposición a la luz UV, contar con aire limpio y lograr un curado reproducible.
| Ejemplo publicado | Interpretación correcta |
|---|---|
| Tinta Nazdar 2300 UV/UV-LED: 18–32 °C | El proveedor indica que la temperatura óptima de la tinta para la impresión y el curado es de 65 a 90 °F (18 a 32 °C). La tinta más fría se vuelve más viscosa; la tinta más caliente puede perder definición. Este rango es específico de cada tinta y no constituye una regla universal para la sala de impresión. |
| Ejemplo de Marabu MGHT: 20–25 °C y 45–60% de humedad relativa | Estas son las condiciones ideales de impresión indicadas para esa tinta para vidrio de alta temperatura. No deben aplicarse a otras tintas UV o de solvente sin la autorización del proveedor. |
| Área de trabajo UV | Controle la luz natural y los rayos UV, ya que pueden provocar que la tinta comience a secarse en la pantalla. Mantenga la tinta cubierta, utilice filtros adecuados cuando así se indique y supervise la potencia de la lámpara en lugar de basarse únicamente en las horas de uso de la misma. |
Un registro de producción útil debe incluir la temperatura ambiente y la humedad relativa; la temperatura de la botella y de la tinta; el lote de tinta y el tiempo de mezcla; el resultado del test de dyne; la malla, la plantilla y la rasqueta; la velocidad y la presión de la prensa; la intensidad y la dosis de UV o el perfil del horno; y los resultados de la inspección. Las botellas que se trasladen desde un almacén frío deben dejarse equilibrar para que la condensación invisible no se convierta en un defecto de adhesión.
El control del polvo es tan importante como la temperatura. Mantenga separados los aerosoles de silicona, los lubricantes y los agentes desmoldantes del área de impresión. Siga la hoja de datos de seguridad de cada tinta en lo que respecta a la ventilación, el equipo de protección personal, la inflamabilidad y la protección contra los rayos UV. Es preferible que la impresión curada no tenga olor, pero el olor por sí solo no es prueba de una curación completa.
Cómo lograr que la impresión en botellas sea duradera y resistente al desprendimiento
“La frase ”no se desvanecerá» debe convertirse en criterios de aceptación comprobables. Un frasco de champú de baño, un frasco de perfume y un aerosol a base de alcohol no están expuestos a los mismos productos químicos ni al mismo manejo. Los siguientes controles son los que tienen mayor efecto:
- Fija el sustrato. Especifica el tipo de resina, el nivel de contenido reciclado, el color, el recubrimiento de vidrio o la pintura en aerosol. Cualquier cambio debajo de la impresión podría requerir una nueva validación.
- Medir el pretratamiento. No aceptes el “tratamiento con llama” como prueba. Por ejemplo, para una tinta Nazdar UV para envases, se recomienda un valor de al menos 44 dinas/cm para el PE y el PP; otra tinta podría requerir un nivel diferente.
- Utiliza un sistema de tintas compatibles. La tinta, el catalizador, el reductor, la capa de imprimación y el barniz transparente de sobreimpresión deben formar parte de una combinación aprobada. Una capa de barniz transparente puede mejorar la resistencia a la abrasión, pero no puede compensar una mala adhesión de la capa base.
- Controla la película y deja que se seque. Controle la temperatura de la malla, la plantilla, la rasqueta y la tinta al depositar la película. En el caso de las tintas UV, mida la irradiancia y la dosis de energía. Un curado insuficiente puede provocar una adhesión deficiente, apelmazamiento, olor y una durabilidad reducida; un curado excesivo puede reducir la flexibilidad o la adhesión entre capas en algunos sistemas.
- Espera antes de emitir un juicio definitivo. Deja enfriar las impresiones UV antes de realizarlas las pruebas y respeta el tiempo total de reticulación de las tintas de dos componentes o con solventes.
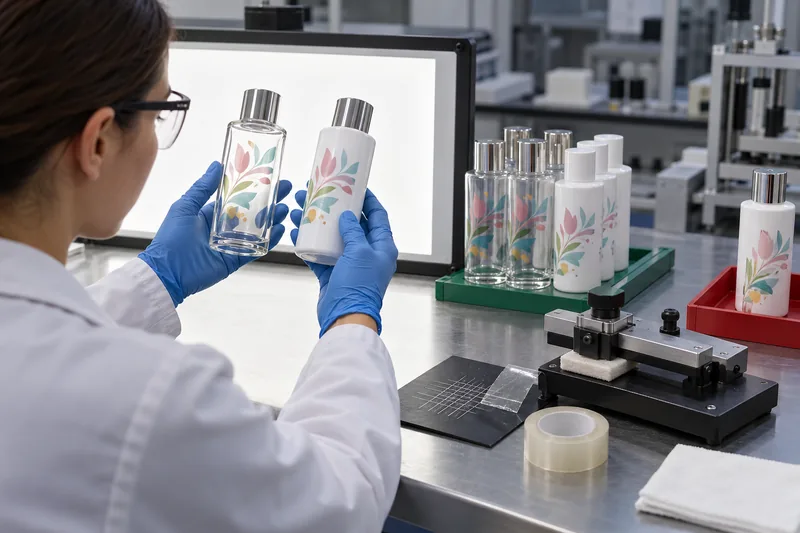
- Prueba el caso de uso real. Combina la inspección visual con pruebas de resistencia a rayones y abrasión, adhesión con cinta adhesiva o en rejilla, exposición al agua y a la humedad, y fricción o inmersión utilizando la fórmula real y los posibles contaminantes. Además, prueba la compresión o flexión en el caso de botellas deformables.
La norma ASTM D3359 establece métodos de prueba con cinta, pero la ASTM también señala algunas limitaciones: la preparación de la superficie y la técnica del operador influyen en el resultado, y los métodos se desarrollaron principalmente para recubrimientos sobre sustratos metálicos. Utilice un método documentado y un nivel de aceptación acordado entre el comprador y el proveedor; no considere una prueba improvisada de tracción con cinta como una certificación universal. La guía de Boyu para pruebas requeridas para frascos de cosméticos muestra cómo los controles de decoración se integran en un plan más amplio de calificación de empaques.
Defectos en la serigrafía de botellas: causas y medidas correctivas
| Defecto | Causas probables y respuesta disciplinada |
|---|---|
| Prueba de desprendimiento de la tinta con cinta adhesiva o prueba de rayado | Verifica la identidad del sustrato, la contaminación, el nivel de dyne, el tiempo transcurrido desde el tratamiento, la compatibilidad de la tinta, la proporción de catalizador, la energía de curado y el tiempo transcurrido desde el reticulado. Pon el lote en cuarentena; no te limites a aumentar la potencia de la llama o de la lámpara antes de identificar la falla. |
| Ojos de pez, agujeros de alfiler o huecos | Considera la posibilidad de que haya silicona, aceite, polvo, humedad, humectación deficiente o burbujas de aire. Limpia la línea y los accesorios, verifica la energía superficial y controla los aerosoles cercanos. Añadir más tinta rara vez resuelve el problema de la contaminación. |
| Bordes borrosos o manchas | Revisa si la botella se desliza, si hay una presión excesiva del rasqueta, si la viscosidad de la tinta es baja, el ajuste entre la pantalla y la botella, si la plantilla está dañada y si el curado por flash es insuficiente. Restablece la temperatura y los ajustes mecánicos aprobados. |
| Imagen doble o mal alineación | Revisa el punto de referencia de orientación, la ovalidad de la botella, la excentricidad del mandril, la tensión de la malla, la posición de parada y el curado entre colores. Distingue la variación dimensional de la botella de la variación de la prensa antes de ajustar el diseño. |
| Baja opacidad o variación de color | Verifica la mezcla de pigmentos, la viscosidad, la temperatura de la tinta, la malla, el espesor de la plantilla, el estado de la rasqueta, el peso de la película y el color de fondo de la botella. Compara los resultados con una muestra física de referencia bajo condiciones de iluminación definidas. |
| La tinta se seca o se cura en la pantalla | En el caso de las tintas con solvente, revisa la evaporación, las pausas y la elección del diluyente. En el caso de las tintas UV, elimina la luz UV o la luz natural no deseada y mantén los envases tapados. Limpia con el líquido de limpieza aprobado antes de que la plantilla se dañe. |
| Aparecen grietas en la impresión cuando se aprieta la botella | Es posible que la capa de tinta sea demasiado frágil, esté sobrecurado, sea demasiado gruesa o no sea adecuada para esa resina y su deformación. Selecciona un sistema de tinta más flexible y prueba las botellas llenas sometiéndolas a los ciclos de compresión previstos. |
¿Qué debes hacer cuando la impresión sale mal?
Detén el proceso, identifica el intervalo de tiempo afectado y pon las botellas en cuarentena. Las modificaciones deben ser aprobadas por el departamento de calidad y validadas en el sustrato decorado real. Una reparación que se vea bien a simple vista puede, aun así, debilitar la adhesión, dañar un recubrimiento o provocar grietas por tensión.
| Condición de impresión | Disposición práctica |
|---|---|
| Húmedo o aún sin secar | Un limpiador aprobado por el proveedor puede eliminar la tinta, siempre y cuando no provoque grietas en el plástico ni dañe la pintura. Luego, limpia la superficie, vuelve a tratar si es necesario y vuelve a imprimir solo después de que una prueba haya superado los requisitos de adhesión y apariencia. |
| Curado sobre vidrio sin recubrimiento | Es posible que se pueda realizar un decapado químico o mecánico controlado, pero esto puede rayar el vidrio, dejar residuos o alterar los recubrimientos. Verifica el método de decapado e inspecciona cada botella que se haya vuelto a procesar. |
| Fijado sobre plástico o vidrio pintado | La eliminación agresiva suele dañar el sustrato o la capa base. Rechazar el producto suele ser más seguro y económico que crear un defecto oculto de durabilidad. No vuelvas a aplicar llama ni a hornear sin un margen de proceso aprobado. |
| Sobreimpresión o encubrimiento | Úsalo solo cuando se hayan validado el diseño revisado, el espesor de la película, el color, la adhesión entre capas y el curado. No es aceptable cubrir un error si la impresión original sigue siendo visible o si la capa adicional reduce la flexibilidad. |
Lista de verificación para la aprobación de un comprador
- Especifique la composición exacta de la botella (resina o vidrio y recubrimiento) y prohíba cualquier cambio no autorizado.
- Aprobar un plano de decoración con cotas, una muestra de color Pantone o física, el espacio entre costuras y la tolerancia de registro.
- Solicita información sobre la familia de tintas, el método de curado y la evidencia del pretratamiento; no es necesario proporcionar detalles sobre la formulación patentada, pero sí es necesario garantizar la trazabilidad.
- Define los límites de apariencia para los poros, la contaminación, la opacidad, la posición y el color.
- Defina las pruebas de adhesión, fricción, rayado, fórmula, humedad y compresión, incluyendo el tiempo de acondicionamiento y los criterios de aprobación o rechazo.
- Aprueben las muestras decoradas y rellenas para verificar su compatibilidad antes de la producción en masa; no se limiten a las muestras doradas vacías.
- Se debe exigir la aprobación del primer producto, controles periódicos durante el proceso, la identificación de lotes y el almacenamiento de muestras.
- Acuerden de antemano cómo se gestionarán las modificaciones, la clasificación, el reemplazo y la aprobación de desviaciones.
Preguntas frecuentes
¿La serigrafía es resistente al agua?
Puede ser resistente al agua cuando el sustrato, el pretratamiento, la tinta y el proceso de curado son los adecuados, pero el hecho de que sea “impermeable” no es algo automático. Prueba las botellas llenas después de una exposición prolongada al agua y a la humedad, e incluye frotarlas mientras están mojadas si eso se ajusta a su uso.
¿Se puede usar la misma tinta para imprimir tanto en botellas de vidrio como de plástico?
Algunas series de tintas para envases indican múltiples sustratos, pero no se debe dar por sentado que una misma formulación y condición de curado sean adecuadas para todos los tipos de recubrimientos de vidrio, PET, HDPE o PP. Cada aplicación requiere pruebas preliminares y pruebas de uso final.
¿Por qué la serigrafía pasa la inspección en la fábrica pero luego se despega?
Entre las causas probables se incluyen la reticulación incompleta, el ataque de la fórmula, la humedad, la degradación del tratamiento, variaciones en el sustrato o el recubrimiento, la flexión de la botella y la realización de una prueba antes de que la tinta alcanzara sus propiedades definitivas. Las muestras conservadas y los datos de proceso registrados ayudan a distinguir el envejecimiento de la variación en la producción.
¿La tinta UV es siempre mejor que la tinta solvente o la tinta de dos componentes?
No. La tecnología UV permite un curado rápido y favorece una producción eficiente, pero es necesario controlar el espectro de la lámpara, las sombras, el espesor de la película y la adhesión. Los sistemas con solventes y de dos componentes pueden ser adecuados para determinados sustratos u objetivos de resistencia. El mejor sistema es aquel que se haya validado en la botella y la fórmula específicas.
¿Necesitas una prueba de decoración en tu botella real?
Envíe a Boyu Packaging el material de la botella, el diseño gráfico, la cantidad de colores, la fórmula del contenido y las pruebas de referencia. Podemos evaluar el área imprimible, el proceso de decoración y el plan de validación de muestras antes de que se confirmen las especificaciones de producción.
Fuentes y referencias técnicas
Los parámetros mencionados anteriormente son ejemplos de los sistemas indicados. Utilice siempre la hoja de datos técnicos y la hoja de datos de seguridad vigentes correspondientes a la tinta que haya comprado.
- Ficha técnica de la serie de tintas para pantalla Nazdar 2300 UV/UV-LED.
- Tinta para serigrafía sobre contenedores de la serie Nazdar 5100.
- Nazdar: Tinta UV para envases, adhesión entre capas y tratamiento con llama.
- Ficha técnica de Marabu Ultra Glass UVGL.
- Ficha técnica de Marabu Mara Glass MGHT.
- ASTM D3359-23, Medición de la adhesión mediante el ensayo con cinta adhesiva.
- ISO 12647-5:2015, Control de procesos para la serigrafía.
 English
 Español de Argentina
 Русский
 Italiano
 日本語
 한국어
 العربية
 Français
 Deutsch