














Réponse directe : Rejeter toute fissure ou craquelure confirmée, toute finition ébréchée ou coupante, tout verre descellé ou saillant, toute pointe interne ou “ bird swing ”, toute bulle ouverte sur la surface en contact avec le produit, ou toute pierre/inclusion descellée, saillante, entourée d’une craquelure, ou située dans une zone d’étanchéité ou soumise à de fortes contraintes. Rejeter un joint de moulage lorsqu’il est tranchant, écaillé, déplacé, fissuré, en dehors du plan, ou lorsqu’il gêne l’étanchéité, la décoration, la manipulation ou la ligne de remplissage.
Une petite graine ou bulle entièrement fermée située dans une zone du corps peu soumise à des contraintes, et une ligne de joint de moulage régulière et normale, peut-être peuvent être acceptables, mais uniquement dans les limites définies par l’atlas des défauts signé, les limites de zone et les échantillons de bordure convenus pour cette bouteille précise. Il n’existe aucune règle internationale spécifique au verre cosmétique stipulant que toute bulle dont le diamètre est inférieur à une certaine valeur soit considérée comme acceptable. L’emplacement, l’épaisseur de la paroi, la concentration des bulles, l’intégrité de la paroi et la fonctionnalité de l’emballage sont tout aussi importants que la taille.
Ce guide s'adresse aux marques de cosmétiques et de parfums, aux ingénieurs en emballage, aux équipes chargées de la qualité, aux conditionneurs et aux fournisseurs de verre. Les termes “ joint de moulage ” et “ couture de moulage ” désignent la même caractéristique de ligne de joint. Les critères ci-dessous constituent un cadre pour la rédaction d’une norme spécifique à un produit ; ils ne remplacent en aucun cas le plan de fabrication, la législation applicable, les échantillons certifiés ou l’évaluation des risques pour un produit donné.
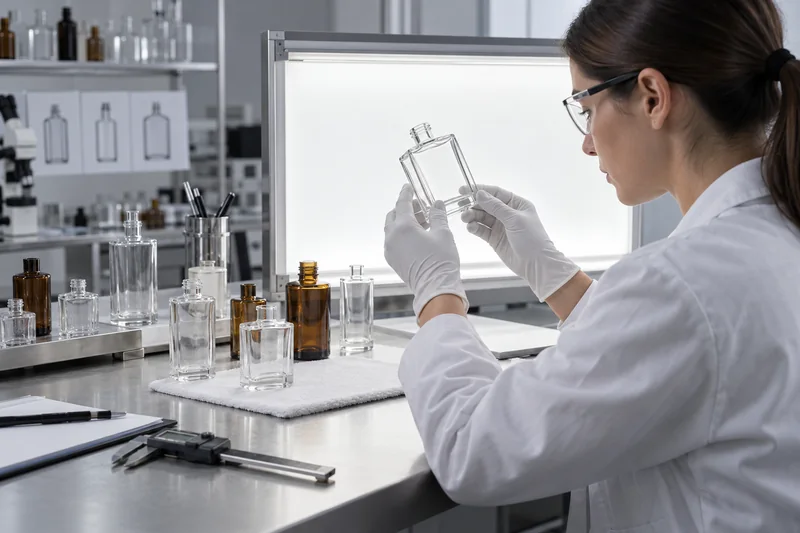
Existe-t-il une norme relative aux défauts des bouteilles en verre ?
Il n'existe aucune norme internationale unique fixant des critères universels d'acceptation ou de rejet pour chaque bulle, joint, impureté et fissure présente sur les flacons en verre à usage cosmétique. Les normes divisent le problème en différentes tâches. Un cahier des charges d'achat solide s'appuie sur ces références lorsque cela est pertinent, puis intègre le plan du flacon, les zones de défauts, les échantillons d'aspect approuvés, les conditions d'inspection et un plan d'échantillonnage négocié.
| Référence | Ce qu’il étaye | Ce qu'il ne fait pas |
|---|---|---|
| ISO 12818:2013 | Tolérances standard pour la flaconnage : capacité à ras bord, hauteur, diamètre/largeur et verticalité des flacons destinés aux secteurs pharmaceutique, cosmétique, de la parfumerie et chimique. | Il ne fournit pas de tableau universel de tolérance pour les bulles, les pierres, les joints ou les fissures. |
| ASTM C224-78 (2020) | Prélèvement d'échantillons de bouteilles et de bocaux en verre afin d'en évaluer la résistance mécanique, les dimensions, les caractéristiques mesurables et de procéder à un examen visuel. | La pratique d'échantillonnage ne constitue pas un recueil des défauts pour l'acheteur et ne définit pas toutes les limites esthétiques. |
| Normes ASTM C148, C149 et C147 | État de recuit, résistance aux chocs thermiques et résistance à la pression interne, respectivement, lorsque ces caractéristiques sont pertinentes pour l'emballage et l'utilisation. | Un contrôle visuel ne peut pas se substituer à ces essais, et toutes les méthodes ne sont pas adaptées à tous les flacons cosmétiques non pressurisés. |
| ISO 2859-1:2026 | Échantillonnage par attribut, lot par lot, indexé selon l'AQL, incluant des logiques d'inspection normales, renforcées et allégées. | L'AQL n'est ni une spécification universelle du produit, ni une autorisation d'expédier un pourcentage fixe de défauts. |
| Guides sur les défauts dans l'industrie | Vocabulaire commun et exemples visuels concernant les fissures, les pierres, les cloques, les joints, les pointes, les « bird swings » et autres défauts de formage. | Un guide reste un guide ; c'est la norme acheteur-fournisseur signée qui régit la décision commerciale. |
Le règlement européen sur les cosmétiques exige que l'évaluation de la sécurité des produits cosmétiques tienne compte des caractéristiques pertinentes des matériaux d'emballage, notamment leur pureté et leur stabilité, mais il ne prescrit pas de diamètre maximal pour les bulles présentes dans les flacons de cosmétiques. De même, les tableaux détaillés établis pour les récipients destinés aux denrées alimentaires ou aux produits pharmaceutiques reflètent ces applications et ne doivent pas être repris dans un cahier des charges cosmétique sans une évaluation technique et réglementaire spécifique au produit.
Les critères visuels relatifs au verre ne constituent qu'un seul critère de mise sur le marché. A plan complet d’essais des flacons cosmétiques Il convient d'établir un lien entre l'aspect et les dimensions, l'étanchéité, la distribution, la compatibilité, les performances mécaniques et les conditions de distribution.
Classez les défauts en fonction de leur niveau de risque, et non pas uniquement en fonction de leur nom
Une même caractéristique visible peut changer de catégorie lorsqu’elle se déplace vers une autre zone du flacon. Une petite impureté sur le corps de la bouteille peut être un problème esthétique ; un vide apparemment similaire traversant la zone de scellage peut entraîner un risque de fuite. Une jointure lisse sur une paroi latérale peu visible peut être le résultat normal du moulage ; une arête vive sur le goulot peut blesser l'utilisateur, gêner le fonctionnement d'une pompe ou provoquer des éclats de verre.
Définir cinq zones d'inspection
- Zone de finition et d'étanchéité : bord, joint d'étanchéité, filetage ou bourrelet de sertissage, bague de transfert et alésage. Les problèmes les plus courants concernent l'ajustement, l'étanchéité, les dommages au niveau de la fermeture et les éclats de verre.
- Cou et épaules : zones de transition où la répartition des parois et les contraintes de formage peuvent se concentrer ; également observables dans les emballages haut de gamme.
- Carrosserie et panneaux décoratifs : principal domaine en contact avec le consommateur ; les critères visuels, la planéité des étiquettes et la qualité de l'impression et du revêtement sont déterminants.
- Talon, base et anneau de maintien : zones sensibles aux chocs et aux contraintes qui déterminent la stabilité et le contact avec le convoyeur.
- Intérieur / surface en contact avec le produit : tout élément mobile, tranchant, exposé ou susceptible de contaminer revêt une importance particulière.
Utilisez trois catégories de défauts
| Classe | Signification pratique | Exemples typiques | Approche de contrôle |
|---|---|---|---|
| Critique | Cela pourrait causer des blessures, contaminer le produit, entraîner une grave défaillance de l'étanchéité ou rendre la bouteille dangereuse. | Fissures/fêlures, finition irrégulière ou ébréchée, verre interne mal fixé, pointe, balancement dû à la présence d'un oiseau, cloques internes ouvertes. | En règle générale, tolérance zéro dans l'échantillon contrôlé ; lorsque le risque le justifie, ajouter une détection 100% validée et un contrôle en amont du processus. |
| Major | Susceptible de nuire au remplissage, au scellage, au conditionnement, à la résistance, à la stabilité, à la présentation ou à la commercialisation. | Couture épaisse, finition non conforme au dessin, bulle de grande taille ou groupée, bouteille effilée, base instable, pierre sans fissure visible mais située dans une zone de contrainte. | Acceptation selon un plan d'échantillonnage, assortie d'une vérification dimensionnelle ou fonctionnelle ; extension du tri et des essais après détection d'un défaut. |
| Mineur | Anomalie d'aspect qui n'altère ni la fonctionnalité ni la sécurité prévues, mais qui dépasse les limites esthétiques convenues. | Petite imperfection localisée dans une zone autorisée de la carrosserie, légère éraflure ou relief de joint visible dépassant la norme admise. | Échantillonnage visuel par rapport à des échantillons de référence marqués, avec des limites plus strictes pour les emballages « premium » transparents ou décorés lorsque cela se justifie d'un point de vue commercial. |
La catégorie de défaut doit figurer dans le cahier des charges contrôlé. Elle ne doit pas être définie à la va-vite après l'arrivée d'un lot. Le terme “ critique ” ne signifie pas non plus qu’un petit échantillon prouve que l’ensemble du lot ne contient aucun défaut critique : l’échantillonnage ne permet de prendre une décision concernant le lot qu’avec un risque statistique défini. Les risques graves liés au verre nécessitent généralement des mesures de prévention, une inspection automatique et/ou un contrôle validé selon la méthode 100%, en plus de l’échantillonnage final.
Matrice d'acceptation et de rejet des défauts des bouteilles en verre
Utilisez ces informations comme base pour élaborer un atlas des défauts des flacons de cosmétiques. Le document spécifique au flacon, une fois signé, doit inclure des limites mesurables, des zones, des conditions d'inspection ainsi que des photographies ou des échantillons conservés correspondant à la limite entre « conforme » et « non conforme ».
| Défaut | Peut être accepté sous certaines conditions lorsque… | Refuser lorsque… | Vérification |
|---|---|---|---|
| Graine / bulle fermée | Entièrement fermé, lisse, isolé, situé dans une zone autorisée du corps et respectant les limites de taille et de nombre des échantillons. | Peut se présenter sur l'une ou l'autre des faces, à peau fine, allongé, en grappe, près de la fin, du talon ou de la base, associé à une fissure, ou dépassant les limites esthétiques. | Éclairage arrière/de balayage, rotation, échelle/agrandissement, enregistrement de la zone et du nombre. |
| Joint de moulage / ligne de joint | Lisse, continu, sans arêtes vives, respectant les limites de profil et de dimensions, et sans incidence sur la décoration ou la manipulation. | Arête vive, soudure pincée/décalée/épaisse, écaillage du verre, fissure, problème de fermeture, étiquette décollée ou contact avec la ligne. | Méthode visuelle/tactile définie en toute sécurité, jauge de profil si nécessaire, essai de fermeture/ligne. |
| Pierre / inclusion opaque | Uniquement s'il est entièrement intégré, stable, sans rayonnement, situé en dehors des zones critiques et explicitement dans les limites visuelles indiquées. | Intégrité de la paroi compromise : éléments lâches ou saillants, contact avec la surface interne, fissures radiales, zone de contrainte, éléments de grande taille ou regroupés, ou intégrité incertaine. | Éclairage rasant et grossissement ; analyse des contraintes et de la résistance en fonction des risques. |
| Fissure / fente / fendillement | Jamais accepté une fois confirmé qu'il s'agissait d'une fissure dans le verre. | Toute anomalie confirmée au niveau de l'emplacement ou de la longueur ; les fissures au niveau de la finition, de l'épaulement, du flanc, du talon et de la base entraînent toutes un rejet. | Éclairage contrôlé, grossissement et confirmation par un spécialiste ; ne pas confondre avec une éraflure superficielle. |
| Ébréchure / arête vive / arête métallique | Une marque esthétique non nette ne peut être considérée comme distincte que si elle n'entraîne pas d'abîme du verre ni n'altère la finition. | Il manque du verre, les bords sont tranchants, l'étanchéité ou le bon fonctionnement de la pompe sont compromis, ou des éclats peuvent se détacher. | Contrôle final, vérification de l'ajustement et du jeu, et contrôle des particules. |
| Verre coincé / pointe / balançoire pour oiseaux | Ne convient pas aux flacons cosmétiques en contact avec le produit. | Toute saillie interne, cordon ou élément en verre amovible. | Inspection visuelle interne et automatique ; vérification de l'alésage et de l'intérieur. |
| Paroi mince / répartition inégale | La répartition mesurée reste conforme au plan et les performances sont validées. | Épaisseur locale inférieure au minimum requis, faiblesse visible ou non-respect des exigences mécaniques ou thermiques. | Cartographie de l'épaisseur, poids de la section le cas échéant, essai de résistance pertinent. |
| Variation de finition ou de dimensions | Toutes les cotes critiques sont conformes au plan de contrôle et à la fonction des pièces d'assemblage. | Alignement incorrect, alésage obstrué ou décentré, base instable, inclinaison excessive ou mauvais ajustement de la pompe, du bouchon ou de la conduite de remplissage. | Contrôles « bon/refus » et à calibres variables, vérifications de la capacité et de la verticalité, essai de montage. |
| Cordon, pli, traînée ou éraflure superficielle | Aucune fissure, aucun effet sur la résistance ou la solidité, et l'aspect est conforme aux échantillons de référence pour la décoration indiquée. | Ce défaut masque une fissure, entraîne un défaut de finition ou d'étiquetage, ne répond pas aux normes d'aspect haut de gamme ou est lié à une faiblesse structurelle. | Observation contrôlée, échantillon de décoration et vérification ciblée des performances. |
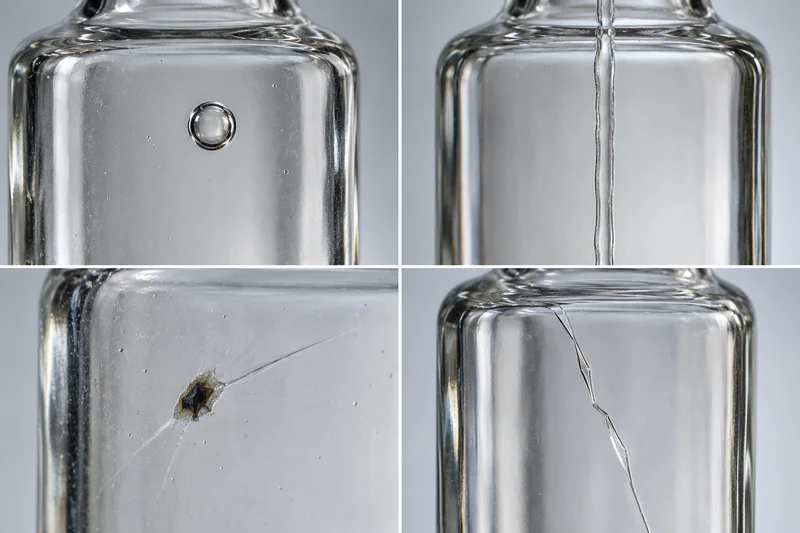
Bulles, graines et cloques : quand faut-il les rejeter ?
Graine désigne généralement une très petite inclusion gazeuse ; bulle c'est le terme générique ; ampoule désigne généralement un vide de grande taille. Le vocabulaire utilisé pouvant varier d'une usine à l'autre, il est préférable de joindre une photo et une règle de mesure plutôt que de se fier uniquement au terme employé. Notez la plus grande dimension visible, effectuez un comptage dans une zone définie ou à l'intérieur d'une bouteille, indiquez la distance par rapport aux zones critiques et précisez si le vide est entièrement fermé.
Les formes les plus risquées sont les bulles ouvertes qui communiquent avec la surface interne en contact avec le produit, les cloques à paroi fine susceptibles de se rompre, les vides allongés qui affaiblissent la structure locale du verre, ainsi que les agglomérats qui trahissent une fusion ou un affinage instable ou qui affaiblissent localement la paroi. Une cavité située près de la finition, d’un angle, du talon, de l’anneau de contact de la base ou d’une transition brusque mérite un traitement plus prudent qu’une cavité de taille apparente identique située dans une partie centrale épaisse et peu soumise aux contraintes.
Une règle à bulles pratique comporte six champs
- Morphologie : fermés, ouverts, à peau fine, allongés ou en grappes.
- Zone : finition, épaulement, corps/décoration, talon/base ou surface intérieure.
- Dimension maximale : mesurée à l'aide d'une échelle ou d'une méthode de grossissement convenue, et non estimée à l'œil nu.
- Nombre et espacement : par bouteille ou par zone définie, en précisant notamment si les regroupements sont interdits.
- Dommages connexes : Toute fissure, tout défaut de surface ou toute amincissement anormal de la paroi modifie la décision.
- Limite d'apparence : des échantillons transparents, enduits et remplis, car la décoration et la composition peuvent rendre cette caractéristique plus visible.
Ne “ réparez ” pas une bulle en la ponçant, en la chauffant, en la comblant avec de la résine ou en appliquant un revêtement par-dessus. Le verre structurel ne peut pas être restauré sur des bouteilles finies par des retouches esthétiques. Acceptez-le s’il reste dans les limites convenues au préalable, triez-le, ou mettez-le au rebut/recyclez-le via le circuit contrôlé par le fournisseur.
Lignes de joint du moule : signe normal du processus de moulage ou défaut justifiant le rejet de la pièce ?
Les bouteilles moulées sont fabriquées à l’aide d’outillages comportant des lignes de joint, de sorte qu’un joint sur le corps de la bouteille ne constitue pas automatiquement un défaut. Le critère d’acceptation consiste à vérifier si ce joint est lisse, régulier et conforme au profil approuvé, et si son emplacement est compatible avec l’étiquette, l’impression, le revêtement, la prise en main par l’utilisateur et les guides de la ligne de remplissage. Le verre transparent haut de gamme peut présenter des exigences esthétiques plus strictes qu’une bouteille opaque revêtue, mais le revêtement ne doit en aucun cas servir à masquer un joint irrégulier ou présentant une anomalie structurelle. Pour la décoration directe, la circonférence imprimable et l’écart au niveau du joint doivent également être définis dans le Spécifications relatives à la sérigraphie sur bouteilles.
Rejeter toute soudure qui forme une arête vive ou un excès de pression, qui contient du verre pincé, qui est décalée en raison d’une fermeture incorrecte des demi-moules, qui s’écaille lors d’une manipulation normale, qui présente une fissure, qui déforme l’enveloppe de la bouteille, qui soulève une étiquette autocollante, qui perturbe la sérigraphie ou qui entre en contact avec les rails ou les roues en étoile. Au stade de la finition, même un joint subtil peut s’avérer important, voire critique, s’il perturbe la surface de scellage, le filetage, le bourrelet de sertissage, la pose du bouchon ou le contact avec l’utilisateur.
Les inspecteurs ne doivent pas passer un doigt non protégé sur du verre tranchant suspect. Il convient de définir une méthode tactile ou de mesure sûre — telle qu’une sonde spécifique, un comparateur de profil ou une vérification à l’aide d’un gant de protection — et de la valider à l’aide d’échantillons de référence « conforme/non conforme ». Une limite numérique de hauteur de joint ne peut être utile que si l’emplacement de mesure et l’instrument utilisé sont reproductibles.
Pierres et inclusions : pourquoi une petite tache peut avoir de graves conséquences
Une pierre est généralement une inclusion opaque ou partiellement opaque provenant de matière première non fondue, de matériau réfractaire, de contaminants ou de verre dévitrifié. L'inclusion et le verre qui l'entoure peuvent se dilater, se refroidir ou transmettre les contraintes de manière différente. C'est pourquoi il n'est pas fiable d'évaluer une pierre uniquement en fonction de sa couleur ou de son diamètre.
Rejeter immédiatement si l’inclusion est mobile, fait saillie sur la surface en contact avec le produit, risque de se détacher, présente une ou plusieurs fissures rayonnantes, se trouve au niveau de la finition, du talon, de l’anneau de contact de la base ou d’une autre transition soumise à des contraintes, ou entraîne une diminution visible de l’intégrité de la paroi. Une inclusion entièrement encastrée, sans fissure visible, située dans une zone non critique du corps, ne peut être classée comme majeure ou mineure que si l’évaluation des risques effectuée par l’acheteur et les échantillons de limite l’autorisent explicitement.
L'agrandissement permet de confirmer la morphologie, mais ne permet pas de prouver la résistance. Si une nouvelle population de pierres apparaît, mettez-la en quarantaine en isolant le four, la machine, le moule ou la fenêtre temporelle concernés, examinez les échantillons conservés et l'historique du processus, puis effectuez les évaluations mécaniques ou thermiques appropriées. Ne retirez pas, ne percez pas, ne polissez pas et n'appliquez pas de revêtement sur une inclusion.
Fissures, craquelures et fentes : tolérance zéro dès leur constatation
Une fissure est une fêlure dans le verre, souvent désignée par son emplacement : fissure au niveau de la bouche, du col, de l'épaule, du corps, du talon ou du fond. Une fente est une fracture plus étendue. Dès qu’une véritable fissure ou fêlure est confirmée, la bouteille doit être rejetée quelle que soit sa longueur, car cette fissure constitue un concentrateur de contraintes susceptible de se propager lors du remplissage, du bouchage/sertissage, de l’emballage, du transport ou de l’utilisation par le consommateur.
Le défi diagnostique consiste à distinguer une fissure d'une rayure superficielle, d'une éraflure, d'une marque de moule ou d'un reflet optique. Faites tourner le flacon en variant l'angle d'éclairage et le contre-jour ; modifiez l'angle d'observation ; utilisez un grossissement adapté et comparez les résultats avec des échantillons de référence confirmés. Un polariscope peut révéler des motifs de contraintes résiduelles et faciliter le contrôle du recuit, mais ce n’est pas un détecteur de fissures miracle et il ne remplace pas l’inspection directe des défauts.
Ne tentez jamais de récupérer des flacons présentant des défauts en recourant au polissage à la flamme, à l'application d'adhésif, à un revêtement, à un meulage localisé ou à un conditionnement “ plus solide ”. Isolez-les dans des conteneurs rigides et étiquetés afin d'éviter toute casse et toute contamination croisée, identifiez la plage de production concernée et déterminez si un contrôle validé selon la norme 100% est nécessaire pour la production adjacente.
Comment contrôler de manière systématique les flacons en verre destinés aux produits cosmétiques
Commencez par une consigne de travail bien définie. L’expression “ inspecter visuellement ” n’est pas reproductible. Définissez l’état de la bouteille (nature, décorée ou assemblée), la distance et la durée d’observation, les mesures d’éclairage et leur plage admissible, l’arrière-plan, la séquence de rotation, le grossissement, les jauges, les zones de défauts et les échantillons de référence pour la limite de conformité/non-conformité. Formez les inspecteurs et évaluez périodiquement leurs compétences à l’aide d’échantillons connus à l’aveugle.
- Vérifier l'identité et le lot : fournisseur, révision du modèle ou du plan, date de cuisson ou de fabrication, identification de la machine, du moule ou de la cavité (le cas échéant), lot de décoration et traçabilité des cartons et des palettes.
- Entretenir et nettoyer correctement : N'enlevez que la poussière provenant des matériaux d'emballage amovibles en utilisant la méthode approuvée ; veillez à ne pas effacer les traces et à ne pas rayer la surface.
- Vérifiez d'abord la finition et l'alésage : Vérifiez la présence d'éclats, de fissures, de bords irréguliers, de verre à l'intérieur, d'ouvertures décentrées ou obstruées, ainsi que d'éventuels dommages au niveau des surfaces d'étanchéité.
- Effectuez des rotations au niveau du cou, des épaules et du corps : Utiliser un éclairage diffus en contre-jour pour mettre en évidence la transparence et un éclairage oblique pour faire ressortir le relief de la surface ; noter le type de défaut, sa zone, sa taille/son nombre et la cavité.
- Vérifiez le talon et la semelle : Vérifier les contrôles, les éléments inclus, l'état des anneaux fixes, la géométrie des poussoirs et de la base, ainsi que la bonne adhérence.
- Caractéristiques du plan de cotation : hauteur, diamètre/largeur, verticalité, cotes de finition, capacité, poids et emplacements spécifiés pour l'épaisseur de paroi.
- Tester l'interface : Assemblez la pompe, le compte-gouttes, le bouchon ou les éléments à sertir prévus à cet effet, puis vérifiez leur mise en place, leur maintien, leur étanchéité et le bon acheminement du produit dans la conduite de remplissage.
- Signaler les anomalies : Les regroupements par cavité, par période, par palette ou par carton indiquent un problème de processus, même si les chiffres individuels semblent faibles.
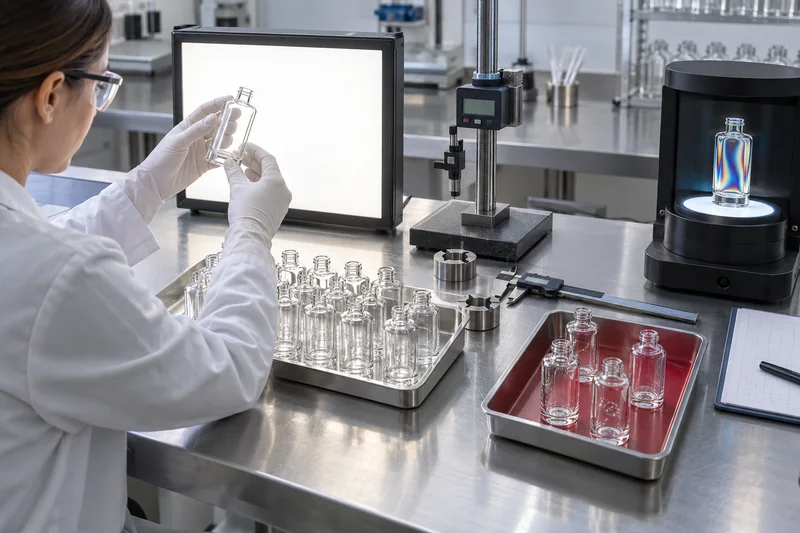
Ajouter des tests en fonction du chemin de risque
| Question relative au risque | Vérification utile | Limite importante |
|---|---|---|
| La bouteille a-t-elle été correctement recuite ? | Examen polariscopique / méthode d'évaluation de l'état de recuit, telle que la norme ASTM C148, avec interprétation par un expert qualifié. | Les résultats relatifs aux contraintes dépendent du type de verre, de son épaisseur et de la répartition des contraintes, ainsi que de l'interprétation ; ils ne remplacent pas l'inspection visant à détecter les fissures. |
| Est-ce qu'il supportera une variation de température importante ? | Méthode d'évaluation de la résistance aux chocs thermiques, telle que la norme ASTM C149, utilisant des conditions adaptées au produit et au procédé. | N'inventez pas de différence de température sans rapport avec le remplissage, le nettoyage, le stockage ou l'utilisation par le consommateur. |
| Le col et la fermeture seront-ils étanches ? | Jauges de finition, ajustement des composants, contrôles du couple d'application et du sertissage, ainsi qu'un dispositif adapté méthode de contrôle d'étanchéité des flacons de cosmétiques. | La bouteille, le joint, la pompe/le bouchon et les réglages du processus forment un système d'étanchéité. |
| Va-t-il résister à l'usage et à la distribution ? | Impact pertinent, chargement par le haut/manutention, produit emballé et Essais de chute et de distribution des colis finis. | Un contrôle visuel portant uniquement sur les bouteilles vides ne permet pas de garantir la conservation des produits conditionnés. |
| La formule et la mise en page resteront-elles acceptables ? | Un échantillon représentatif de la production programme de compatibilité entre les formules et les emballages. | Tester le verre, le revêtement/l'encre, le bouchon, la doublure/le joint, la pompe et la formule en tant qu'emballage complet. |
Comment utiliser l'échantillonnage et l'AQL sans en abuser
La norme ISO 2859-1:2026 fournit des plans d'échantillonnage indexés sur l'AQL pour le contrôle attributif lot par lot. L'acheteur et le fournisseur doivent définir le lot, le niveau de contrôle, le type de plan (simple, double ou multiple), le statut (normal, renforcé ou réduit) et l'AQL par classe de défauts. Le tableau indique ensuite la taille de l'échantillon ainsi que les nombres d'acceptation et de rejet.
L'AQL est un indice utilisé pour choisir un forfait ; il ne s'agit pas d'une garantie que chaque envoi ne dépassera pas ce pourcentage précis. L'échantillonnage de conformité comporte des risques tant pour le producteur que pour le consommateur. Un plan Ac = 0 signifie que le lot est rejeté si un défaut spécifié est détecté dans cet échantillon ; cela ne prouve pas mathématiquement qu'aucun défaut de ce type n'existe ailleurs dans le lot.
Un acheteur peut négocier une politique initiale prévoyant, par exemple, que les défauts critiques soient fixés à Ac=0, que les défauts majeurs soient soumis à un AQL plus strict que les défauts mineurs d’aspect, et que le contrôle soit renforcé après l’échec d’un lot. Les chiffres concrets doivent refléter le risque de blessure ou de contamination, le positionnement de la marque, les capacités de contrôle automatique, la taille des lots, les performances du fournisseur ainsi que les exigences contractuelles et réglementaires. Ne copiez pas le plan d’un client du secteur alimentaire, pharmaceutique ou d’un autre secteur simplement parce qu’il vous est familier.
Comment prévenir les défauts des bouteilles en verre à l'usine
La réduction des défauts commence avant même que les bouteilles n'atteignent la ligne d'inspection. Le cycle de production principal comprend les étapes suivantes : préparation des lots, fusion/affinage, conditionnement et acheminement vers l'avant-creuset, formation des gouttes, moulage préliminaire et final, recuit, traitement de surface et inspection en sortie de ligne. Chez Boyu, Processus de fabrication du verre, étape par étape explique ces étapes plus en détail.
| Famille de défauts | Familles de procédés susceptibles d'être étudiées | Contrôles et preuves |
|---|---|---|
| Bulles, graines, cloques | Contamination du lot ou des débris de verre, ou présence d'humidité ; durée et température de fusion/affinage ; combustion et réactions redox dans le four ; conditionnement ; air de formage ou ventilation du moule. | Contrôles des matières premières et du calcin, tendances des fours, comptage des grains et des blisters par intervalle de temps, température stable du verre, évents nettoyés et données corrélées sur les cavités. |
| Pierres/inclusions | Lot non fondu, usure des matériaux réfractaires, présence de débris étrangers, dévitrification ou contamination due à la manutention. | Criblage des lots/des débris de verre, contrôle magnétique et contrôle de la contamination le cas échéant, inspection des matériaux réfractaires et des fours, analyse des inclusions et traçabilité des sources. |
| Vérifications/fissures | Déséquilibre entre la température de la matière fondue et celle du moule ; paramètres de moulage (durée et pression) incorrects ; répartition du verre ; refroidissement du moule ; contact mécanique ; profil de recuit/de refroidissement progressif ; revêtement des extrémités chaude et froide. | Suivi des tendances du processus/cartographie des cavités, contrôle de la température du moule et de la synchronisation, alignement des pièces, contrôles des contraintes résiduelles et vérification de la détection des défauts. |
| Coutures épaisses/tranchantes | Usure ou désalignement d'une moitié du moule, présence de saletés ou de verre au niveau de la surface de séparation, fermeture incomplète, pression excessive, incompatibilité entre la bague de col et le déflecteur ou nettoyage insuffisant. | Inspection et nettoyage des moules, contrôles d'alignement et de fermeture, validation du profil de la première pièce, séparation des cavités et jauge de sécurité des joints. |
| Murs irréguliers / dimensions irrégulières | Poids et forme de la masse de verre, température du verre, équilibre entre le moule brut et le moule final, alignement du piston, répartition de la paraison, synchronisation de l'air et état du moule. | Poids unitaire SPC, tendances en matière de dimensions et de capacité, carte d'épaisseur, capacité des cavités et essais sur les composants et la ligne de remplissage. |
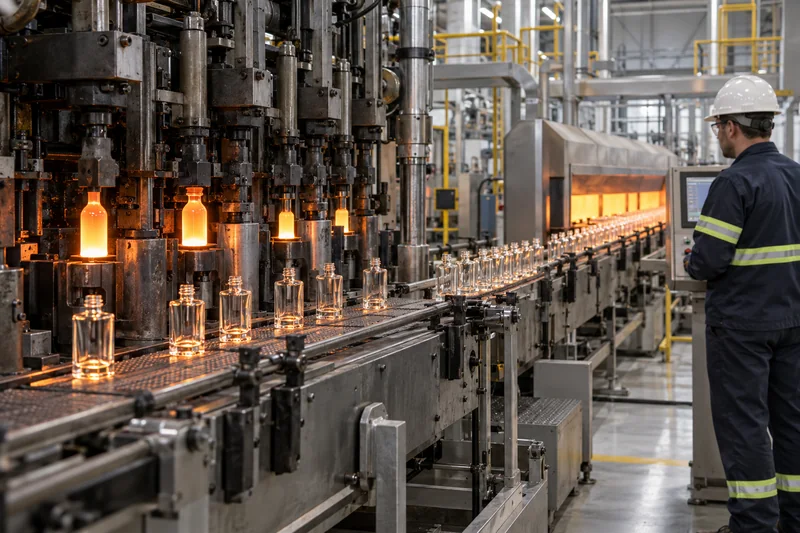
La correction doit cibler la cause identifiée. Augmenter ou diminuer une température, modifier la pression ou ralentir une machine sans procéder à un essai contrôlé peut déplacer le défaut plutôt que de l'éliminer. Utilisez le processus de fabrication des flacons de parfum pour définir les étapes de validation, depuis le verre brut jusqu'à la décoration et à l'assemblage final.
Que faire lorsqu'un lot présente des défauts au niveau du verre ?
- Arrêter et maîtriser : conserver les cartons et palettes non ouverts, les produits en cours de fabrication et respecter les créneaux horaires correspondants. Empêcher que les bouteilles défectueuses n'atteignent les postes de remplissage ou de décoration.
- Conserver les éléments de preuve : Prendre des photos sous l'éclairage spécifié, conserver des échantillons représentatifs « conformes » et « non conformes », noter les quantités, les cartons, les étiquettes de lot, le moule/la cavité et le temps de production, le cas échéant.
- Vérifiez le défaut : distinguer une fissure d’une rayure, une bulle ouverte d’un noyau enfermé, une arête vive d’une jointure normale, et un caillou d’une impureté amovible.
- Claser par niveau de risque et par zone : Appliquez le cahier des charges. Ne reclassifiez pas un défaut critique dans une catégorie inférieure simplement pour éviter de rejeter le lot.
- Élargir l'enquête : utiliser un échantillon élargi justifié sur le plan statistique ou un tri validé selon la méthode 100%, complété par des analyses ciblées, des essais de résistance aux contraintes, d'étanchéité ou des essais mécaniques.
- Retracer la source : analyser la répartition des défauts par cavité, machine, four, période, emballeur, carton ou palette. Un problème qui semble aléatoire cache souvent un regroupement identifiable.
- Décision écrite : mise en circulation, dérogation, reclassement, retouche, retour ou mise au rebut. Toute dérogation doit être approuvée par les responsables techniques ou qualité habilités avant utilisation et ne doit en aucun cas passer outre un défaut critique pour la sécurité.
- Clôture de la mesure corrective : déterminer la cause première, mettre en place des mesures de confinement, appliquer une correction définitive, vérifier l'efficacité des mesures et définir les critères permettant de passer d'un régime d'inspection renforcé à un régime normal.
Qu'est-ce qui peut être retravaillé et qu'est-ce qui ne peut pas l'être ?
| Condition | Principe de disposition |
|---|---|
| Fissure, fêlure, éclat, arête vive, pierre présentant une fêlure, bulle interne apparente, verre coincé ou mal fixé | Ne pas réparer. Trier et mettre au rebut ou recycler via un circuit de collecte du verre contrôlé. |
| Élimination de la poussière ou des impuretés présentes sur l'emballage externe amovible | Le nettoyage ne doit être effectué qu'à l'aide d'un procédé validé qui ne provoque ni rayures, ni résidus, ni taches d'eau, ni contamination interne ; procéder ensuite à une nouvelle inspection. |
| Défaut de décoration sur un verre conforme aux exigences structurelles | Ne procéder au décapage ou à la remise en état que si la méthode est validée pour le verre et le revêtement, si les surfaces d'étanchéité sont protégées, si les dimensions restent conformes et si l'emballage fini fait l'objet d'une nouvelle qualification. |
| Mélange de bouteilles conformes et non conformes | Le tri selon la méthode 100% peut être envisagé si le défaut est détectable de manière fiable, si les inspecteurs et les équipements sont validés et si la production triée fait l'objet d'un nouvel audit. Ne pas “ mélanger ” les produits rejetés. |
Ce que les acheteurs doivent indiquer dans le cahier des charges relatif aux bouteilles en verre
Un cahier des charges bien rédigé permet de rendre la décision de mise en production reproductible avant le début de la production. Il doit être associé au bon de commande et faire l'objet d'un contrôle des révisions en collaboration avec le fournisseur de bouteilles, le décorateur, le conditionneur et le responsable qualité de la marque.
- Code exact de la bouteille, version contrôlée du plan, capacité nominale/à ras bord et références du bouchon et de la pompe correspondants.
- Schéma des zones pour la finition, le col/les épaules, le panneau d'affichage principal, le corps secondaire, le talon/la base et l'intérieur.
- Dictionnaire des défauts avec photos, définition, catégorie, méthode de mesure, taille/nombre maximum et emplacements interdits.
- Échantillons de limites/contours marqués pour les aspects « nature », « couché », « imprimé » et « fourré », là où la visibilité change.
- Conditions d'observation : état de la bouteille, éclairage/arrière-plan, distance, heure, rotation, grossissement et qualification de l'inspecteur.
- Caractéristiques dimensionnelles, de capacité, de poids et de répartition des parois, avec indication des instruments, des emplacements et des tolérances.
- Essais pertinents portant sur l'état de recuit, les caractéristiques thermiques, les propriétés mécaniques, l'étanchéité, l'ajustement des composants, la chaîne de remplissage et la distribution.
- Définition du lot, niveau de contrôle, AQL/nombre maximal admissible par classe de défauts, règles de basculement et contrôles des défauts critiques.
- Traçabilité, exigences en matière de certificats et de rapports d'inspection, échantillons conservés et durée de conservation des documents.
- Notification de modification concernant la composition ou la teinte du verre, la teneur en matériaux recyclés, le moule ou la cavité, l'usine, le procédé, le revêtement, la décoration, la pompe, le bouchon ou l'emballage.
- Notification de non-conformité, délais de confinement, autorisation de tri/retouche, mesures correctives et attentes en matière d'actions correctives.
En matière d'approvisionnement, comparez les échantillons destinés à la production et les contrôles documentés plutôt que d'accepter les mentions “ haute teneur en silex ” ou “ qualité supérieure ” comme norme de défaut. Les acheteurs peuvent consulter le catalogue de Boyu gamme d'emballages cosmétiques en verre; les équipes chargées des parfums peuvent comparer les collection de flacons de parfum en verre disponible et consultez Programme de flacons de parfum en verre sur mesure afin de définir ensemble les exigences relatives au flacon, à la pompe, au bouchon et à la décoration.
Questions fréquentes
La présence de bulles est-elle tolérée dans un flacon en verre destiné aux cosmétiques ?
Une petite bulle isolée et entièrement fermée peut être acceptée dans une zone autorisée du corps du fruit si elle respecte les limites de taille et de nombre indiquées et si elle n'est associée à aucune marque ni à aucune paroi fine. Les bulles ouvertes, à paroi fine, regroupées, allongées ou situées dans une zone critique doivent être rejetées. Il n'existe pas de limite esthétique universelle pouvant s'appliquer en l'absence d'une norme spécifique au fruit.
Une ligne de moulage visible constitue-t-elle automatiquement un défaut ?
Non. Une ligne de joint lisse et régulière est une caractéristique inhérente au verre moulé. Elle est considérée comme un défaut lorsqu’elle est tranchante, marquée, pincée, décalée, écaillée, fissurée, qu’elle sort du contour du dessin ou qu’elle nuit au scellage, à l’étiquetage, à la décoration, à la manutention ou au passage sur la ligne de remplissage.
Est-il possible d'éliminer une pierre incrustée dans du verre en le polissant ?
Non. Le retrait ou le polissage d'une inclusion incrustée endommage la paroi et ne permet pas de restaurer la structure d'origine du verre. Il convient de rejeter ou de trier la bouteille et d'enquêter sur le four, la charge, le calcin ou la source de matériau réfractaire.
Une fissure doit-elle avoir une longueur minimale pour être considérée comme un défaut ?
Une fissure ou une fêlure confirmée sur le verre doit être rejetée, quelle que soit sa longueur mesurée. Il convient tout d'abord de s'assurer qu'il s'agit bien d'une fissure et non d'une rayure superficielle ou d'une marque optique ; une fois cela confirmé, la longueur de la fissure n'a aucune incidence sur la possibilité de la réparer.
Quelle valeur d'AQL faut-il utiliser pour les défauts des bouteilles en verre ?
Il n'existe pas d'AQL universel applicable à tous les flacons de cosmétiques. Définissez les classes de défauts en fonction du risque, puis convenez du lot, du niveau d'inspection, du plan et de l'AQL conformément à la norme ISO 2859-1 ou à une norme équivalente applicable. Les risques critiques liés au verre sont généralement fixés à une tolérance nulle dans l’échantillon et peuvent nécessiter des contrôles validés selon la méthode 100% ; les limites pour les défauts majeurs sont normalement plus strictes que celles pour les défauts mineurs d’aspect.
Faut-il inspecter les bouteilles avant ou après leur décoration ?
Les deux. Inspectez le verre au niveau de sa structure et de ses dimensions avant de lui apporter une valeur ajoutée par un revêtement ou une impression ; procédez ensuite à une nouvelle inspection après la décoration, car le durcissement, la manipulation et l'opacité peuvent générer des défauts ou masquer certaines caractéristiques. Vérifiez enfin le conditionnement assemblé et rempli, car l'ajustement de la pompe et du bouchon, ainsi que l'exposition de la formule, présentent différents risques.
Sources
- ISO 2859-1:2026 — Procédures d’échantillonnage pour les contrôles par attributs.
- ISO 12818:2013 — Emballages en verre : tolérances normalisées pour les flacons.
- ASTM C224-78(2020) — Méthode standard pour l'échantillonnage des récipients en verre.
- ASTM — Normes relatives au verre et à la céramique, notamment les normes C147, C148 et C149.
- Bucher Emhart Glass — Guide des défauts, BR0060 Rév. A (2024).
- ASQ — Échantillonnage des caractéristiques et des variables.
- Règlement (EC) No 1223/2009 relatif aux produits cosmétiques.
 English
 Español de Argentina
 Русский
 Italiano
 日本語
 한국어
 العربية
 Français
 Deutsch