














Réponse directe : Un flacon cosmétique peut passer le contrôle de remplissage manuel, mais présenter un bourrage, se renverser ou fuir sur une ligne automatique, car l'échantillon testé manuellement ne permet de vérifier que l'ajustement et le fonctionnement de base dans des conditions de manipulation en douceur, un flacon à la fois. Une ligne de production ajoute à cela l’instabilité des flacons vides, l’accélération du convoyeur, la pression d’accumulation, les transferts, les vis de synchronisation ou les roues en étoile, les variations dimensionnelles liées aux multi-cavités, le remplissage rapide, l’alimentation en bouchons et le couple de bouchage contrôlé. Diagnostiquez le premier événement anormal survenu dans une station donnée, puis distinguez cinq catégories de causes : la géométrie du récipient, la pompe ou le bouchon, le comportement de la formule, le réglage de la machine et les variations entre lots. N’acceptez pas “ ralentir le fonctionnement ” comme mesure corrective finale, sauf si la vitesse de fonctionnement validée est modifiée intentionnellement.
- Pourquoi les échantillons prélevés à la main sont-ils acceptés ?
- Méthode de diagnostic en cinq étapes
- Audit poste par poste
- Blocages de bouteilles
- Renversement de bouteille
- Fuites et déversements
- Variations de mousse et de rembourrage
- Essai sur la chaîne de production
- Données d'interface « Pack-line »
- Critères d'acceptation
- Priorités en matière de mesures correctives
- Liste de contrôle pour les acheteurs
- FAQ
Pourquoi un emballage de produit cosmétique validé manuellement ne passe-t-il pas le contrôle sur une ligne de remplissage automatique ?
Le concept qui manque est usinabilité: la capacité de la bouteille, de la formule, du bouchon et de la ligne de production à fonctionner ensemble à la cadence prévue et selon des paramètres définis. Une bouteille peut être conforme aux plans et ne pas pour autant s'adapter à une configuration de convoyeur donnée. À l'inverse, une ligne de production peut être mal réglée pour une bouteille parfaitement conforme. L'étude doit donc tester l'emballage et le processus en tant que système.
| Ce que cache l'échantillon de main | Ce qu'apporte la ligne de production automatisée | Défaillance typique mise en évidence |
|---|---|---|
| Un opérateur sélectionne et maintient chaque bouteille. | Les bouteilles vides doivent rester debout sans appui dans les rails, les virages, les passages à niveau et lors des changements de vitesse. | Balançoir, basculement, frottement ou double alimentation. |
| On centre la buse à l'œil nu et on la remplit lentement. | Plusieurs buses doivent entrer ou s'aligner à plusieurs reprises tandis que le liquide accélère et s'interrompt brusquement. | Coup au col, mousse, éclaboussures, formation de filaments, gouttes ou sous-remplissage/surremplissage. |
| La fermeture est bien mise en évidence et on peut sentir à la main où commence le fil. | Un dispositif d'alimentation, une goulotte et une tête de positionnement doivent orienter la pièce ; un mandrin ou une broche doit la saisir et la serrer. | Filetage mal aligné, pompe armée, capsule manquante ou col endommagé. |
| Quelques prototypes intéressants sont examinés. | La production fait appel à plusieurs cavités de moules, lots, équipes et pièces décorées. | Défauts intermittents liés à une cavité, une palette ou un lot de fournisseur. |
| Un échantillon rempli et fermé repose en position verticale. | La chaîne de conditionnement passe par des zones d'étanchéité humides, des zones de couple, des cycles d'arrêt/redémarrage, des zones d'accumulation, des zones d'emballage en caisses et des zones de transport. | Fuite après obturation, relâchement du couple ou décharge de l'actionneur. |
C'est pourquoi dix échantillons préparés à la main ne constituent pas un essai en ligne. Une démarche d'homologation efficace se présente comme suit : échantillon d'aspect → échantillon fonctionnel de laboratoire → échantillons d'ingénierie destinés à la production → quantité d'essai en ligne → lots de production initiaux contrôlés. Chaque étape répond à une question différente liée au risque.
Avant de modifier la ligne, appliquez une méthode de diagnostic en cinq étapes
Commencez par vous appuyer sur des preuves, et non par un débat visant à déterminer si la “ faute ” incombe à la bouteille ou à la machine de remplissage. Les enquêtes les plus rapides identifient la première anomalie et modifient un facteur à la fois.
- Mettre l'événement en pause et le cartographier. Enregistrer la vitesse de la ligne, la référence produit (SKU), la température de la formule, les lots des composants, la recette de la machine, l'heure et le poste exact. La vidéo au ralenti doit commencer en amont du bourrage ou de la fuite visible ; la bouteille qui tombe réagit souvent à un contact antérieur avec le rail ou à un écart lors du transfert.
- Classez la famille de causes. Vérifier la géométrie et le matériau du récipient, le bouchon, la pompe et le tube plongeur, les caractéristiques physiques de la formule et du remplissage, les pièces et les réglages spécifiques à la machine, ainsi que les variations des matières premières entrantes.
- Mesurez les interfaces. Comparez la base, le diamètre, la hauteur, le col, l'alésage, l'ovalité et la masse de la bouteille avec le plan de référence ; utilisez le repère et la procédure appropriés lorsque la mesure de la finition de col d’un flacon cosmétique. Mesurez ensuite la position des guides, les jeux de transfert, l'alignement des buses, le profil de remplissage, l'emplacement des fermetures et le couple appliqué à l'aide d'un équipement calibré adapté.
- Réaliser un essai croisé. Testez une bouteille dont le bon fonctionnement est avéré sur la configuration actuelle, ainsi que la bouteille suspecte, en utilisant des paramètres contrôlés. Dans la mesure du possible, ne modifiez qu’un seul élément — lot de bouteilles, lot de pompes, lot de préparation ou ensemble de formats — tout en maintenant les autres paramètres constants.
- Vérifiez que la correction s'applique à l'ensemble de la fenêtre. Vérifier les performances aux vitesses définies (faible, nominale, élevée), dans des conditions d'arrêt/démarrage et d'accumulation, aux températures de formulation pertinentes et avec des cavités ou des lots de composants représentatifs. Consigner la recette finale de la machine et la révision des composants.
Si les défauts concernent une seule cavité du moule de la bouteille ou un seul lot de pompes, suspectez une variation au niveau des composants entrants. Si toutes les bouteilles présentent un défaut à un même poste de contrôle, suspectez ce poste ou son interface. Si le défaut n'apparaît qu'au-delà d'une certaine vitesse, examinez la dynamique, l'espacement et la synchronisation des commandes — mais vérifiez tout de même si une variation des composants ne réduit pas la marge de fonctionnement disponible.
Vérifier la ligne en suivant le flux des produits
Lorsque le défaut visible se trouve près de la machine de remplissage, les équipes commencent souvent par régler cette dernière. Un contrôle plus fiable consiste à suivre le conteneur depuis la dépalettisation ou le réagencement jusqu'à la caisse finie. À chaque poste, notez l'état à l'entrée, les surfaces de contact, le changement de vitesse ou d'orientation, le rendement attendu et le signal de rejet. Cela évite qu'un symptôme en aval ne soit attribué à la mauvaise machine.
| Gare | Interfaces critiques entre les colis et les machines | Signes indiquant la formation d'une faille |
|---|---|---|
| Alimentation en vrac / démêleur | Rigidité des bouteilles, caractéristiques statiques, empilabilité, orientation, protection des décorations et débit de déchargement. | Courts-circuits, décharges doubles, rayures ou pics de tension intermittents qui provoquent une surcharge du convoyeur suivant. |
| Transport / accumulation | Contact de base, frottement de la courroie, jeu du rail/hauteur de contact, courbes, rapports de vitesse, écarts et contre-pression. | Rotation de la bouteille, balancement, compression visible du corps, augmentation de la pression dans la conduite ou traces de frottement répétées. |
| Dosage / espacement | Pas de la vis de synchronisation ou de la roue en étoile, phase, profil de la poche, synchronisation du capteur et pression d'arrivée. | Les bouteilles pénètrent tardivement dans une poche, rebondissent, tournent sur elles-mêmes ou présentent une marque de contact récurrente. |
| Remplissage | Centrage de la bouteille, diamètre intérieur du goulot, diamètre extérieur/course de la buse, profil de remplissage, espace libre et conditions de la formule. | Choc de la buse, mouillage excentrique, formation de mousse, gouttes, filaments ou dérive de remplissage spécifique à la tête. |
| Positionnement de la pompe et du bouchon | Orientation du chargeur, déclenchement de la goulotte, profil extérieur de la fermeture, trajectoire du tube plongeur et position du goulot de la bouteille. | Fermeture mal positionnée, tube plongeur coincé, bouchon déformé, composant manquant ou produit déposé sur la surface d'étanchéité. |
| Bouchage / sertissage | Début du filetage, alignement du mandrin et de la broche, maintien de la bouteille, couple appliqué ou géométrie du sertissage et charge supérieure. | Rotation de la bouteille, affaissement du panneau, filetage déformé, hauteur de fermeture inégale, endommagement du filetage ou contamination du joint. |
| Contrôle / étiquetage / conditionnement en caisses | Temporisation du rejet, contraste du capteur, pression de l'étiquette, verrouillage de l'actionneur, séparateurs de paquets et jeu par rapport au carton. | Faux rejets, étiquettes de travers dues à la rotation des bouteilles, pompes non verrouillées, abrasion ou distribution déclenchée par le carton. |
Marquez la bouteille avant de lancer l'enregistrement au ralenti
Apposez un repère d'orientation amovible sur l'épaulement et notez la cavité du moule lorsque celle-ci est identifiable. Cette marque permet de déterminer si la bouteille pivote avant un bourrage et si un côté entre systématiquement en contact avec un rail ou une buse. Associez la vidéo aux échantillons conservés : étiquetez chaque bouteille défectueuse en indiquant la station, l'heure, la vitesse de la ligne, le lot/la cavité et le type de défaut. Sans ce lien, les mesures dimensionnelles ultérieures ne pourront pas être rattachées à l'événement.
Vérifiez le redémarrage, et pas seulement le fonctionnement en régime stable
De nombreuses anomalies surviennent lorsqu'une machine en amont libère des bouteilles accumulées, qu'une remplisseuse redémarre alors que du produit se trouve encore au niveau de la buse, ou qu'un distributeur de bouchons se remet d'une situation de niveau bas. Enregistrez le nombre de secondes avant et après un arrêt normal. Vérifiez que les commandes de vitesse, les dispositifs d'espacement, la logique « pas de bouteille / pas de remplissage », le positionnement de la pompe et du bouchon, ainsi que le retour des rejets s'enchaînent dans le bon ordre.
Pourquoi les flacons de cosmétiques se coincent-ils sur la ligne de remplissage ?
“Le terme ” blocage » décrit le symptôme, et non la cause profonde. Déterminez si la bouteille s'arrête parce qu'elle est trop grande ou déformée, qu'elle arrive à une inclinaison incorrecte, qu'elle rencontre une mauvaise transition, qu'elle est coincée par des contenants accumulés, ou qu'elle entre en collision avec une buse, une vis de synchronisation, une roue en étoile, un disque ou un composant de placement des bouchons.
| Tendance observée | Mécanismes probables | Éléments à recueillir | Orientation corrective |
|---|---|---|---|
| La bouteille se coince entre les rails | Écart entre les rails trop faible, rails non parallèles, ovalisation de la carrosserie, déformation due à la structure décorative ou aux flancs. | Largeur du corps à différentes hauteurs et dans des orientations à 90° ; espacement des rails le long du parcours ; emplacement des éraflures. | Rétablissez la tolérance de la bouteille/décoration ou réinitialisez les rails à un repère reproductible ; ne les élargissez pas à l'aveuglette au risque de provoquer un basculement. |
| Encombrement au niveau d'un transfert de convoyeur | Jeu excessif, décalage de hauteur, frottement de la plaque morte, décalage de vitesse ou base instable. | Gros plan sur le bord d'attaque de la semelle ; niveaux et vitesses du tapis roulant ; planéité et irrégularités de la semelle. | Optimisez le rapport de transfert et de vitesse ; corrigez la base ou utilisez des pièces de stabilisation ou de format adaptées. |
| Accumulation de résidus dans une vis de réglage ou une roue en étoile | Pas, phase, pièce ou pression d'alimentation incorrects ; bouteille hors des limites de format. | Espacement à l'arrivée, réglage de la vis/roue en étoile, réglage de phase, repères de contact avec les bouteilles et recette de ligne. | Installez le jeu de formats homologué et synchronisez l'alimentation ; contrôlez la pression d'accumulation. |
| Ne pas introduire de confiture avant d'avoir inséré la pompe | Tube plongeur long et courbé, pompe inclinée, orientation imprécise de l'actionneur, encombrement global accru. | Hauteur et largeur une fois assemblé, longueur et coupe du tube plongeur, orientation de la pompe, vidéo de mise en place. | Présentation et insertion correctes ; valider le longueur du tube plongeur. |
| Blocage intermittent provenant d'un carton ou d'une palette | Cavité, lot, conditionnement, déformation due à l'emballage, variation statique ou due au frottement de surface. | Conserver les pièces bloquées en assurant la traçabilité par cavité et par lot ; comparaison dimensionnelle et de surface avec les pièces conformes. | Isoler le lot concerné, corriger les écarts de fabrication ou de conditionnement, puis vérifier à nouveau les performances de la ligne. |
Pourquoi les bouteilles se renversent-elles, et comment peut-on améliorer leur stabilité ?
Les flacons de cosmétiques vides sont les plus vulnérables car leur masse est faible, tandis qu’un épaulement ou un col haut rehausse le centre de gravité effectif. Une base étroite, un mouvement de balancement vers le haut, un talon irrégulier, une forme asymétrique ou une paroi souple réduisent encore davantage la marge de stabilité. Les accélérations soudaines du convoyeur, les virages, les contacts latéraux, la contre-pression et les écarts de transfert constituent autant de forces perturbatrices.
Un modèle technique simple permet d'expliquer cette tendance. Le moment de rappel est approximativement égal au poids de la bouteille multiplié par la moitié de la largeur effective d'appui. Le moment de renversement augmente proportionnellement à l'accélération latérale multipliée par la masse de la bouteille et par la hauteur du centre de gravité. Ce modèle est utile pour comparer différentes conceptions, mais il est ce n'est pas une équation universelle de type « réussite/échec »: le contact avec le rail, le frottement, le mouvement du liquide, la souplesse de la bouteille et la géométrie de la machine jouent également un rôle.
Corrigez l'instabilité dans cet ordre
- Vérifiez la base. Vérifiez la coplanarité, le balancement, l'effet de poussée vers le haut et les effets liés à la séparation des moules sur les pièces de série. Une bouteille qui bascule sur une plaque plane a peu de chances de devenir fiable grâce à la seule pression exercée par les glissières.
- Supprimer les changements brusques de dynamique. Aligner et mettre à niveau les transferts ; synchroniser les vitesses des convoyeurs adjacents ; réduire les écarts inutiles ; régler l'accélération/la décélération et l'accumulation en amont.
- Placez les contacts de guidage de manière intelligente. Maintenez fermement une partie du corps sans toucher un panneau très souple ni exercer une pression au-delà du point favorisant la rotation. Il n’existe pas de hauteur de rail de guidage unique valable pour toutes les bouteilles.
- Recourez à des techniques de gestion positives lorsque cela s'avère nécessaire. Les vis de synchronisation, les roues en étoile, les dispositifs de manutention par le col ou les godets de transport permettent de contrôler l'espacement et de régulariser les formats irréguliers ou trop lourds dans leur partie supérieure. Certains fabricants d'équipements, tels que Groninger, proposent expressément des godets de transport destinés aux contenants cosmétiques instables ; le dispositif choisi doit être adapté à la ligne de production concernée.
- Procéder à une refonte lorsque la fenêtre reste fragile. Une base effective plus large, un centre de gravité plus bas, une répartition contrôlée des parois ou un rapport hauteur/base moins extrême peuvent permettre d'obtenir un ensemble commercial plus robuste qu'une compensation continue de la ligne.
Ne vous contentez pas de serrer les deux rails. Une pression latérale excessive peut entraîner des rayures, une rotation, une déformation du corps et un nouveau blocage. On recourt souvent à une accumulation sans pression ou à basse pression pour réduire la compression entre les conteneurs, mais cela ne permet pas de corriger une base hors tolérance ou une pièce de format inadapté.
Pourquoi la chaîne de production fabrique-t-elle des flacons de cosmétiques qui fuient ?
Commencez par déterminer si le liquide est un déversement externe survenant lors du remplissage ou un fuite d'un emballage scellé qui apparaît après la mise en place du bouchon. Essuyer un flacon sans localiser la source du problème peut transformer un simple problème de gouttes au niveau de la buse en une fausse réclamation concernant le bouchon.
| Moment et emplacement de la fuite | Causes probables | Vérifications pratiques et solutions |
|---|---|---|
| Humidifier l'épaule immédiatement après le remplissage | Buse décentrée, coupure tardive, gouttes/fils, éclaboussures, débordement de mousse, hauteur de remplissage incorrecte ou bouteille mal positionnée. | Vérifier chaque buse ; contrôler la fermeture ; centrer le récipient ; régler l'accélération, la décélération et le reflux ; recourir au remplissage « de bas en haut » ou « en plongée » le cas échéant ; laisser un espace libre validé. |
| Fuite au niveau du filetage ou du joint après la mise en place du bouchon | Problème lié à l'étanchéité du joint, au filetage faussé, à un bouchon mal positionné, à un joint d'étanchéité inadapté, à l'ovalisation ou à des bavures au niveau du col, ou à un couple de serrage insuffisant ou excessif. | Vérifier les cols secs par rapport aux cols humides ; découper l'ensemble si nécessaire ; vérifier que tout est en place Compatibilité entre la finition du col et le système de fermeture; contrôler le positionnement, le début du filetage et le couple de serrage conformément aux recommandations du fournisseur du bouchon/col et à la validation de l'emballage. |
| La pompe soulève, bascule ou ne se met pas en place | Tube plongeur trop long ou mal orienté, fermeture mal positionnée, variation du diamètre intérieur ou de la finition du col, ou mauvais engagement avant le vissage. | Comparez la géométrie de l'ensemble, l'interférence des tubes et la force d'insertion ; procédez à un pré-serrage contrôlé et à un amorçage du filetage, puis appliquez le couple final lorsque l'équipement le permet. |
| Une fuite apparaît après plusieurs heures ou plusieurs jours, ou après le transport | Relaxation du couple, fluage de la garniture, attaque/gonflement de la formule, effet de la pression/température, fissure sous contrainte, endommagement du joint ou voie d'évent de la pompe. | Mesurer le couple de démontage en fonction du temps ; réaliser des essais validés d'orientation, de pression et de transport ; vérifier la compatibilité en conditions réelles d'utilisation. Utiliser les guides de Boyu pour les tests d’étanchéité des flacons cosmétiques et aux Compatibilité entre les formules et les paquets. |
| L'actionneur effectue la distribution à l'intérieur du boîtier | Actionneur laissé déverrouillé, capuchon de protection/verrouillage inadéquat, compression excessive du rembourrage ou jeu insuffisant au niveau du boîtier. | Vérifiez l'état de l'actionneur lors de l'emballage, de la préparation pour l'expédition et de la compression ; testez la configuration une fois emballée, et pas seulement la bouteille individuellement. |
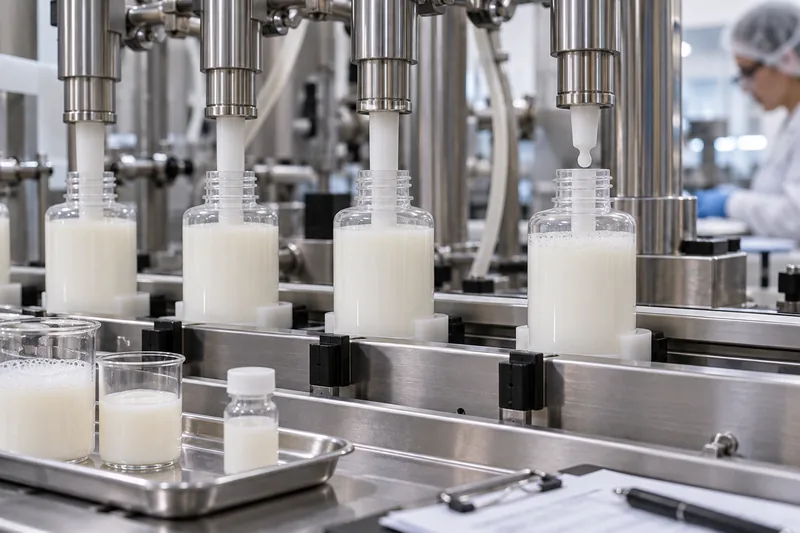
Paramètres de la formule et du matériau de remplissage : mousse, formation de fils et variation du poids de remplissage
La bouteille peut présenter des dimensions correctes, mais le profil de remplissage peut ne pas convenir à la formule. La viscosité varie en fonction de la formule et de la température ; l'air entraîné peut donner l'impression d'un dosage volumétrique élevé ; les tensioactifs peuvent mousser ; les gels et les lotions peuvent former des filaments après la coupure de la buse. Le type de remplisseuse, le diamètre de la buse, le mouvement de plongée, la vitesse de remplissage par segment de course, l'arrêt du débit et le refoulement doivent être adaptés au produit.
- Moussage : Pour réduire la distance de chute libre, envisagez d’utiliser une buse de plongeon qui suit le niveau de remplissage à mesure qu’il monte, ralentissez la partie du profil à forte teneur en mousse et contrôlez la désaération et la température lorsque le procédé de formulation le permet.
- Enfilage ou finition : vérifier la fermeture de la buse, la température du produit et la vitesse d'écoulement ; optimiser la coupure et le reflux sans aspirer d'air ni compromettre le dosage.
- Une buse se distingue des autres : Analysez le volume de remplissage pour chaque tête individuellement, et pas seulement la moyenne globale. Vérifiez l'étalonnage, la présence d'air emprisonné, le calage des soupapes, les obstructions dans les conduites, l'état des pistons et des joints, ou encore le réglage des capteurs de force.
- Le niveau de remplissage varie, mais la masse reste constante : Le volume interne de la bouteille ou la répartition sur ses parois peuvent varier. Une ligne de remplissage visible ne correspond pas nécessairement à une erreur de masse.
- La masse varie en fonction de la température : Le remplissage volumétrique peut entraîner une variation de la masse délivrée en fonction des variations de densité. Précisez si la libération est contrôlée en fonction de la masse, du volume dans des conditions de référence données, de la hauteur de remplissage ou d’une combinaison de ces critères.
En ce qui concerne la conformité aux exigences américaines en matière de contenu net, le manuel 133 du NIST fournit les procédures d'essai officielles et les plans d'échantillonnage utilisés par les agents chargés des poids et mesures. Il ne remplace pas le plan de contrôle des processus mis en place par le conditionneur. De même, la norme OIML R 87 précise que ses plans d’échantillonnage ne visent pas à empêcher les conditionneurs d’utiliser d’autres procédures de contrôle des quantités. Mettez en place des contrôles de routine en fonction de la capacité du processus et des exigences légales du marché de destination.
Comment mener un essai concluant sur une ligne de remplissage d'emballages cosmétiques
Un essai réussi utilise du matériel destiné à la production et des décisions prédéfinies. Il doit mettre en évidence la plage de fonctionnement prévue, et non pas aboutir à une courte vidéo montrant des biberons soigneusement remplis à vitesse réduite.
L'échantillon d'aspect approuvé d'un fournisseur constitue une référence visuelle, et non une preuve de l'usinabilité d'une cavité à l'autre ou d'un lot à l'autre. Si les bouteilles d'essai sont sélectionnées individuellement, emballées à la main ou fabriquées à l'aide d'un outillage pilote, elles peuvent ne pas refléter fidèlement les variations liées à la base, à l'ovalité du corps, à la position du goulot, au frottement de surface et à la décoration. Renseignez-vous sur la manière dont les pièces d’essai ont été produites et échantillonnées. Tenez compte des cavités de production normales, des matériaux de démarrage et de production en régime permanent lorsque cela se justifie, du conditionnement final avant emballage et du procédé de décoration prévu. Conservez l’échantillon de référence le plus esthétique pour les décisions relatives à l’aspect, mais utilisez un ensemble statistiquement et techniquement représentatif pour les décisions concernant la ligne de production. Cette distinction évite qu’une pièce visuellement parfaite ne devienne la seule spécification physique pour un processus à grande vitesse.
1. Apporter des composants représentatifs
Utilisez des bouteilles issues du processus de production prévu, provenant de toutes les cavités et palettes concernées — et pas uniquement des échantillons « dorés » sélectionnés à la main. Veillez à inclure la décoration finale, le bouchon ou la pompe réels, le joint ou la doublure, le tube plongeur coupé, le capuchon de protection et l’emballage d’expédition. Enregistrez tous les identifiants de lot et de cavité disponibles.
2. Appliquer la formule correspondante dans les conditions appropriées
L'eau permet de simuler les manipulations mécaniques de base, mais elle ne reflète pas la viscosité d'une lotion, la mousse tensioactive d'une lotion tonique, le comportement de mouillage d'un parfum ni la formation de fils d'un gel. Testez la formule réelle dans des conditions de température ou de viscosité justifiées (faible, nominale ou élevée) lorsque ces variables ont une incidence significative sur le remplissage.
3. Se qualifier par station, puis en tant que ligne intégrée
Commencez par la manutention des bouteilles sèches et la mise en place correcte des pièces mécaniques. Ajoutez ensuite le remplissage, l'alimentation par pompe/bouchon, l'insertion, le pré-vissage, le bouchage final, le marquage/l'étiquetage et l'emballage en caisses. Un composant peut passer chaque poste de manière isolée mais échouer à l'interface entre ceux-ci ; terminez par un cycle continu et intégré.
4. Simuler des perturbations réalistes
Il convient d'inclure le démarrage et l'arrêt, le déblocage de l'accumulation, le réapprovisionnement en bouchons, les interventions normales de l'opérateur, la mise en régime progressif de la ligne et les changements de production, le cas échéant. Un court cycle en régime permanent ne peut en aucun cas générer la contre-pression ou l'erreur d'espacement susceptibles d'entraîner des pertes de production sur le terrain.
5. Clôturer l'essai avec des résultats contrôlés
Valider une recette machine, une nomenclature de format et les références de configuration ; identifier les écarts non résolus ; conserver des échantillons représentatifs ; attribuer des actions et désigner des responsables ; et préciser si la validation couvre précisément la ligne, la formule, la plage de vitesse, la révision de l'emballage et les sites/lots de composants testés. Intégrer l'essai de ligne dans le cadre plus large de plan d'essai des flacons de cosmétiques, car l’aptitude à l’usinage ne remplace pas les preuves de compatibilité, de dosage, de caractéristiques mécaniques ou de distribution. La liste de contrôle de la FDA relative aux BPF pour les cosmétiques met l’accent sur un équipement adapté, des instructions écrites de fabrication et de conditionnement, des matériaux approuvés, des contrôles en cours de fabrication et la tenue de registres — autant de mesures qui favorisent une production reproductible plutôt qu’une mise en place reposant sur la mémoire.
Que doit contenir un cahier des charges d'interface « pack-line » ?
Un plan définit les spécifications de l'emballage ; une recette de machine définit les spécifications de la ligne de production. Le cahier des charges de l'interface fait le lien entre les deux. Au minimum, échangez les informations suivantes avant de procéder à l'outillage ou de commander des composants en grande série :
- Flacon : matériau, capacité nominale/à ras bord, dimensions et tolérances au niveau des zones de contact entre le rail et la roue en étoile, hauteur totale, géométrie de la base, plage de masse, finition du col, alésage, épaulement d'étanchéité, contrôles d'ovalité, identification de la cavité et enveloppe de décoration.
- Fermeture ou distributeur : enveloppe extérieure, exigences d'orientation, interface filetage/encliquetage/sertissage, système d'étanchéité, caractéristiques du tube plongeur, couple de serrage/desserrage ou caractéristiques de sertissage, état de verrouillage de l'actionneur et exigences en matière de capacité d'alimentation.
- Formule : densité, méthode d'essai de viscosité et température, température de remplissage, tendance à la formation de mousse ou de fils, particules, contraintes de compatibilité, dosage requis/contenu net et espace de tête.
- Ligne : plage de vitesse cible et admissible, hauteur du convoyeur/transferts, principe de manutention, composants du format, diamètre et course de la buse, alimentation et mise en place des bouchons, méthode de bouchage, systèmes d'inspection et de rejet, et contraintes de nettoyage.
- Preuves de qualité : échantillonnage par cavité/lot, rapport dimensionnel, échantillons de référence approuvés, protocole de contrôle d'étanchéité et de compatibilité, données de remplissage et de serrage, registre des blocages, des pointes et des rejets, traitement des écarts et procédure de contrôle des modifications.
Ne vous contentez jamais d'indiquer simplement “ col de 24 mm ” ou “ pompe compatible ”. Il est essentiel de préciser l'ensemble des caractéristiques du col : finition, alésage, système d'étanchéité, géométrie de la fermeture et plans de référence. Une pièce apparemment compatible peut s'visser à la main, mais présenter tout de même des problèmes d'alimentation, de filetage ou de fuite lors d'une application automatisée.
Comment définir les critères d'acceptation d'un essai de ligne ?
Il n'existe pas de limite universelle dans l'industrie cosmétique, telle que “ un défaut par 10 000 flacons ”, qui s'applique à toutes les gammes, tous les conditionnements et tous les risques commerciaux. Définissez les critères avant l'essai en fonction des exigences réglementaires, des capacités des équipements, du rendement attendu, des risques liés à la qualité et des pertes commerciales. Évitez de considérer l'essai comme une réussite simplement parce que l'équipe a réussi à mener à bien la production.
| Système métrique | Note-le comme ça | Pourquoi les totaux, à eux seuls, induisent en erreur |
|---|---|---|
| Blocages/conseils/arrêts | Compter par cause, poste, état de fonctionnement, lot/alvéole de composant et nombre traité. | Dix arrêts sur une même ligne nécessitent une solution différente de celle requise pour dix interruptions sans rapport entre elles provoquées par l'opérateur. |
| Quantité à remplir | Moyenne et variation en fonction de la buse/tête, du temps et des conditions de formulation ; inclure la méthode de tare. | La moyenne globale peut masquer une tête de remplissage à faible débit et une autre à haut débit. |
| Demande de fermeture | Nombre de tours d'armement/d'échecs/de filetages faussés, paramètres d'application, couple de démontage le cas échéant et résultat du joint. | Une mesure de couple ne permet pas de prouver qu'un joint contaminé ou endommagé est étanche. |
| Fuites | Utilisez une méthode, une orientation, une durée, une température/pression et un emplacement de rupture bien définis. | “L'affirmation ” Aucune fuite constatée » n'est pas vérifiable sans préciser les conditions d'essai. |
| Dommages/aspect | Éraflures, bosses, fissures, perte de décor et salissures par rapport aux critères visuels approuvés. | Une ligne de production peut fonctionner sans interruption tout en altérant imperceptiblement l'aspect commercial des produits. |
Priorités en matière de mesures correctives : endiguer, corriger, puis prévenir la récidive
- Protéger le produit actuel. Arrêtez ou isolez la production concernée, identifiez le dernier point connu comme étant conforme et conservez les pièces défectueuses. Ne procédez à une nouvelle inspection qu’en suivant une méthode bien définie ; essuyer les fuites et remettre les emballages en stock détruit les preuves.
- Restaurer la configuration de référence approuvée. Vérifiez les révisions des composants, les pièces de format de ligne, la recette, l'étalonnage, l'état de nettoyage/d'assemblage et l'état de la formule avant de procéder à des ajustements improvisés.
- Éliminez la cause identifiée. Corrigez les éléments hors tolérance (emballage, transfert, guidage, synchronisation, buse, positionnement du bouchon, capsulage ou facteur de remplissage) identifiés lors de l'essai.
- Validez la nouvelle fenêtre. Réalisez suffisamment d'essais sur un échantillon représentatif du produit afin de prendre en compte les variations normales, les phases de démarrage et d'arrêt, ainsi que l'accumulation. Une confirmation sur dix bouteilles est rarement concluante dans le cas d'un défaut intermittent.
- Faites en sorte que cette amélioration soit durable. Mettre à jour les plans et cahiers des charges, la recette de production, les supports de mise en route, le plan de contrôle, les contrôles des fournisseurs, la formation des opérateurs et les registres de gestion des modifications.
Si la réduction de la vitesse constitue la seule mesure immédiate permettant de maîtriser la situation en toute sécurité, consignez-la comme une limite d'exploitation temporaire et quantifiez la nouvelle capacité. Poursuivez ensuite l'analyse des causes profondes. Sinon, le défaut réapparaît souvent lors du lot suivant, de la prochaine équipe ou d'un changement de format.
Liste de contrôle à l'intention des acheteurs de marques, de produits de remplissage et d'emballages
- Transmettez les contraintes liées à la ligne de production et la vitesse cible au fournisseur d'emballages avant la validation définitive de l'outillage ou de la décoration des bouteilles.
- Demandez des échantillons destinés à la production qui reflètent les cavités et les variations normales du processus ; ne vous fiez pas uniquement à des prototypes ou à des pièces sélectionnées.
- Définissez séparément les exigences relatives à l'usinabilité, à l'aspect, au volume de remplissage, au scellage, à la distribution et à la distribution des emballages.
- Maîtrisez l'ensemble du produit : la bouteille, la pompe/le bouchon, la doublure/le joint, le tube plongeur, le capuchon de protection et la décoration — et non pas simplement des références isolées.
- Convenir de qui est responsable des essais de ligne, des quantités, de la formule effective, des composants du format, des équipements de mesure et des mesures correctives.
- Conserver les échantillons non conformes et conformes en assurant la traçabilité par poste de ligne, heure, lot/cavité du composant et lot de formule.
- Exiger un examen préalable en cas de modification de la résine, de la conception des composants, de l'outillage, de la configuration des cavités, du site de fabrication ou des opérateurs clés.
- Avant de passer une nouvelle commande, comparez les spécifications de l'essai de production avec les plans actuels, les échantillons validés et les déclarations du fournisseur.
Boyu Packaging peut examiner la compatibilité des interfaces entre les bouteilles, les distributeurs et les bouchons avec les contraintes de votre ligne de remplissage avant le lancement de la production en série. Pour obtenir un échantillon spécifique à votre projet et discuter de la validation, contactez l'équipe de Boyu Packaging en précisant le type de formule, le volume de remplissage cible, le système de fermeture, la vitesse de ligne prévue et en joignant les plans de l'équipement disponibles.
Questions fréquentes
Le fait de valider le dessin d'une bouteille garantit-il que celle-ci pourra être traitée sur la machine de remplissage ?
Non. La conformité aux plans est nécessaire, mais elle ne suffit pas à elle seule à garantir la stabilité tout au long du parcours du convoyeur, la compatibilité avec les composants du format, le dégagement des buses, la capacité d'alimentation des opercules ou les performances à la vitesse cible. La qualification de la ligne permet de valider l'interface entre l'emballage et la machine.
Peut-on utiliser de l'eau à la place de la formule cosmétique pour un essai ?
L'eau est utile pour les manipulations de base des flacons et pour un premier test de mouillage, mais elle ne permet pas de valider le dosage en fonction de la viscosité, la formation de mousse par les tensioactifs, la formation de fils de gel, le mouillage, la compatibilité ou les fuites finales. Utilisez la formule réelle — ou un substitut scientifiquement justifié — pour l'étape de qualification concernée.
Les rails de guidage doivent-ils entrer en contact avec les flacons de cosmétiques ?
Ils servent généralement à guider et à maintenir le conteneur, mais le jeu et la hauteur de contact requis dépendent de la géométrie de la bouteille, de sa souplesse et de la méthode de manutention. Des rails qui serrent le corps de la bouteille peuvent provoquer des éraflures, des déformations et des blocages ; un jeu excessif peut entraîner un balancement. Définissez des réglages reproductibles lors des essais de la ligne.
Les supports de transport constituent-ils toujours la meilleure solution pour les bouteilles instables ?
Non. Les « pucks » sont utiles pour les emballages de forme irrégulière, à base étroite ou trop lourds dans leur partie supérieure, et permettent d’uniformiser le diamètre de manutention de la ligne ; toutefois, ils impliquent des considérations supplémentaires en matière d’équipement, de chargement/déchargement, de nettoyage et de pièces de rechange. Commencez par corriger les défauts de base et les transferts défaillants ; comparez ensuite la manutention par « pucks » à une refonte de la conception des bouteilles ou à d’autres options de manutention plus efficaces.
Quelle quantité d'échantillons est suffisante pour un essai sur une ligne de remplissage ?
Il n'existe pas de quantité universelle. La série doit être suffisamment longue et large pour refléter les cavités/lots, la vitesse cible, les démarrages et arrêts normaux, l'accumulation, le réapprovisionnement en fermeture et les conditions de formulation pertinentes, tout en fournissant suffisamment de données par tête de remplissage/bouchage pour évaluer les variations. Définissez la justification et les critères d'acceptation avant de commander des échantillons.
À qui incombe la responsabilité d'une panne de ligne : au fournisseur d'emballages ou au conditionneur ?
La responsabilité incombe à la cause identifiée. Une base ou un col hors tolérance relève de la fabrication des composants ; des rails, des pièces de format ou un calage incorrects relèvent de la configuration de la ligne ; la mousse peut nécessiter des modifications de la formule et des charges. De nombreuses défaillances sont des problèmes d'interface ; la marque devrait donc exiger une enquête conjointe fondée sur des preuves plutôt que d'attribuer la responsabilité en se basant uniquement sur les symptômes.
Sources et références techniques
Consulté le 2 octobre 2026. Les exemples fournis par les fabricants décrivent les approches techniques possibles ; il ne s'agit pas de spécifications universelles applicables à toutes les gammes.
- FDA américaine — Lignes directrices relatives aux bonnes pratiques de fabrication (BPF) / Liste de contrôle pour les inspections des produits cosmétiques
- ISO 22716:2007 — Produits cosmétiques — Bonnes pratiques de fabrication
- NIST — Manuel n° 133, édition actuelle
- NIST — Foire aux questions sur le contenu net des produits conditionnés
- OIML R 87:2016 — Quantité de produit dans les préemballages
- Sidel — Accumulation sans pression
- Sidel — Solutions de convoyage
- groninger — Machines de remplissage pour produits cosmétiques
- groninger — Solutions de remplissage et de fermeture pour les soins de la peau
- groninger — flexcare 100 : machine de remplissage et de fermeture
- Cozzoli — Fiche technique de la machine de remplissage en ligne VR840
- Packaging World — La manutention des bouteilles vides n'est pas une partie de plaisir



 English
 Español de Argentina
 Русский
 Italiano
 日本語
 한국어
 العربية
 Français
 Deutsch